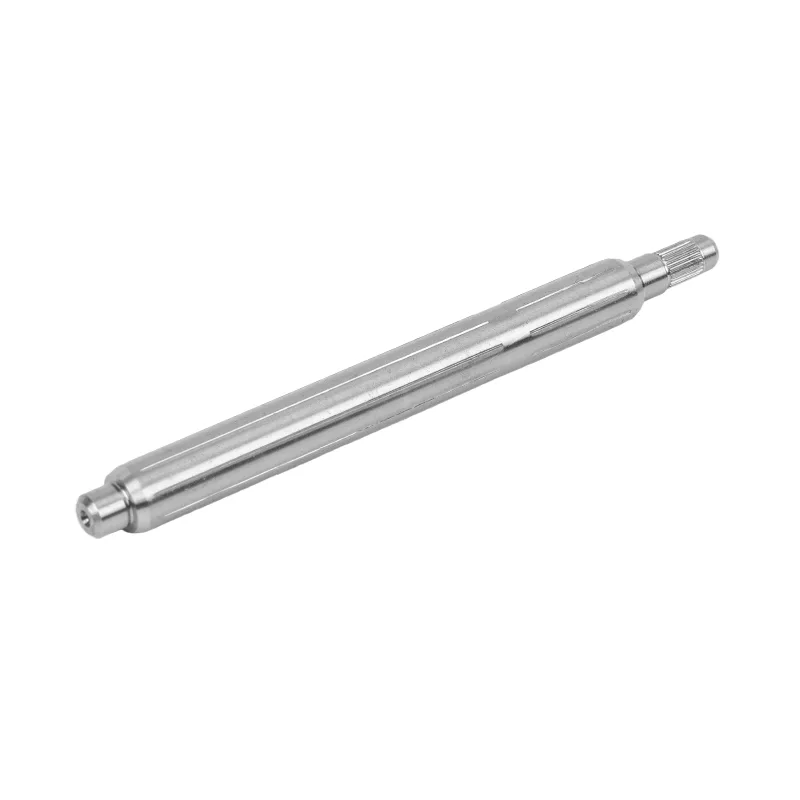
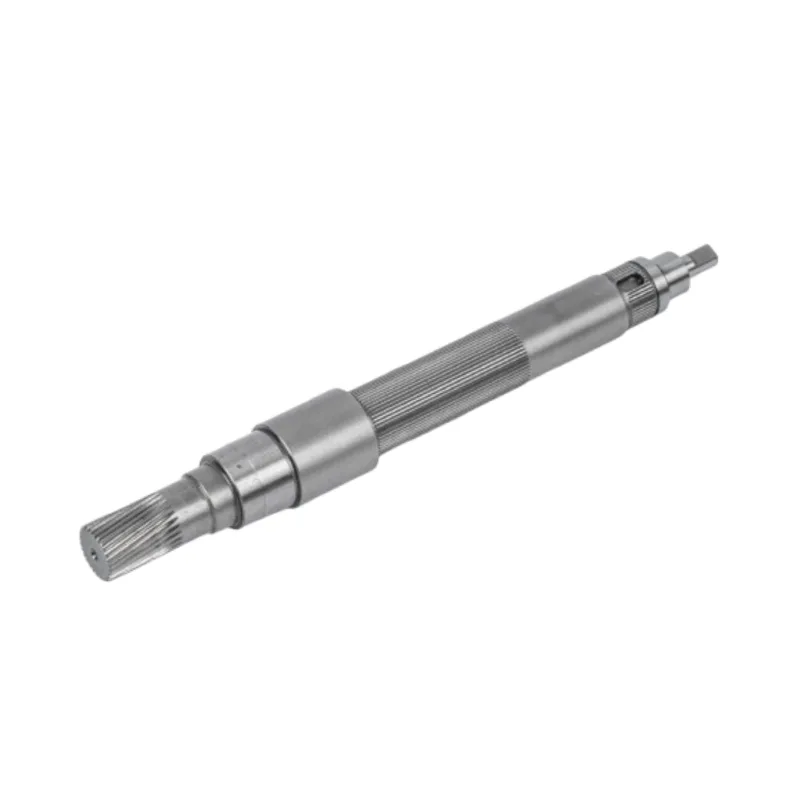
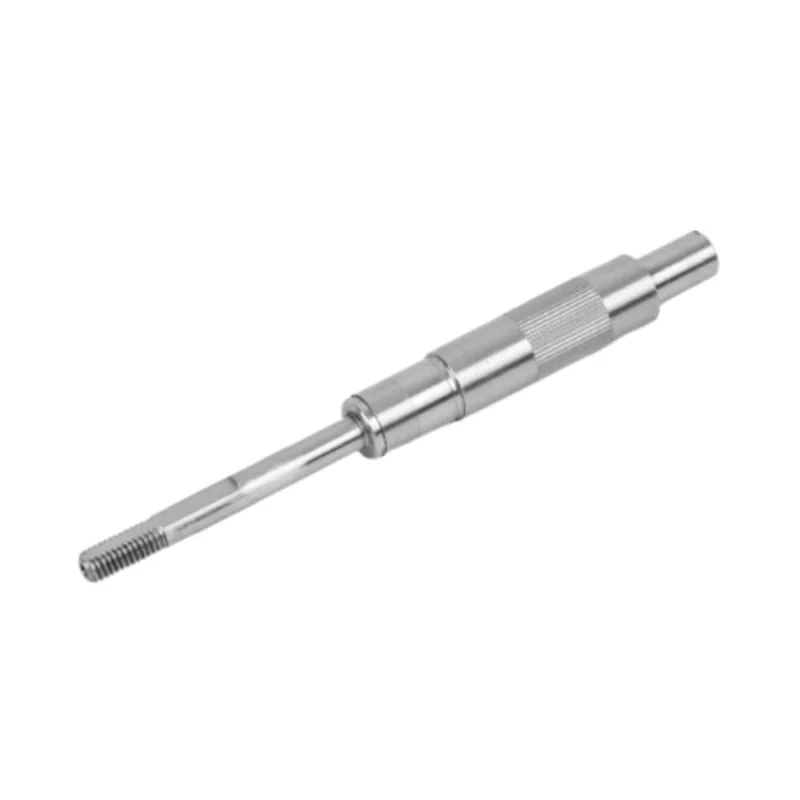
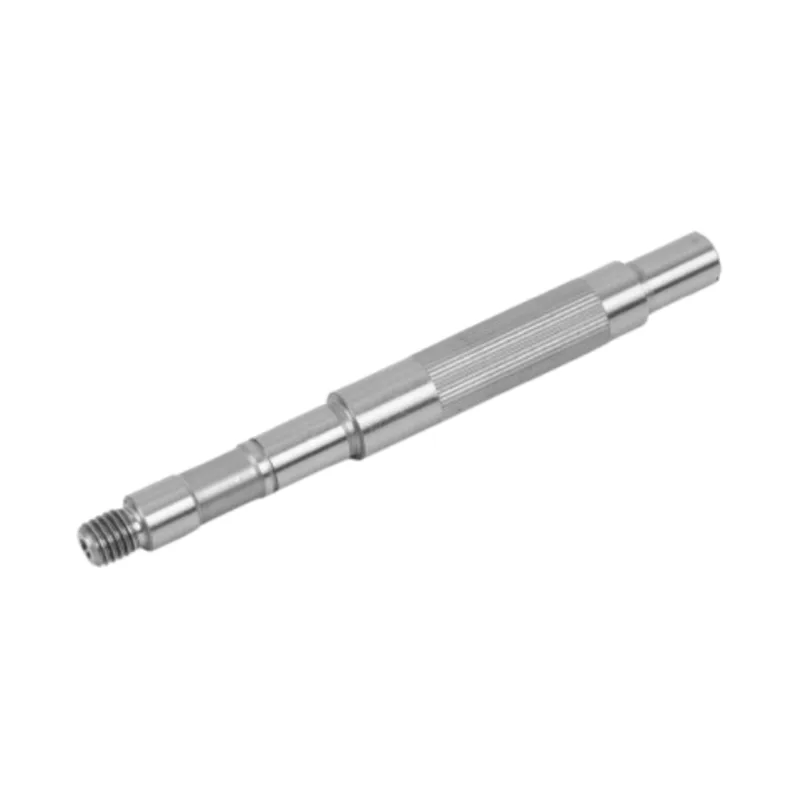
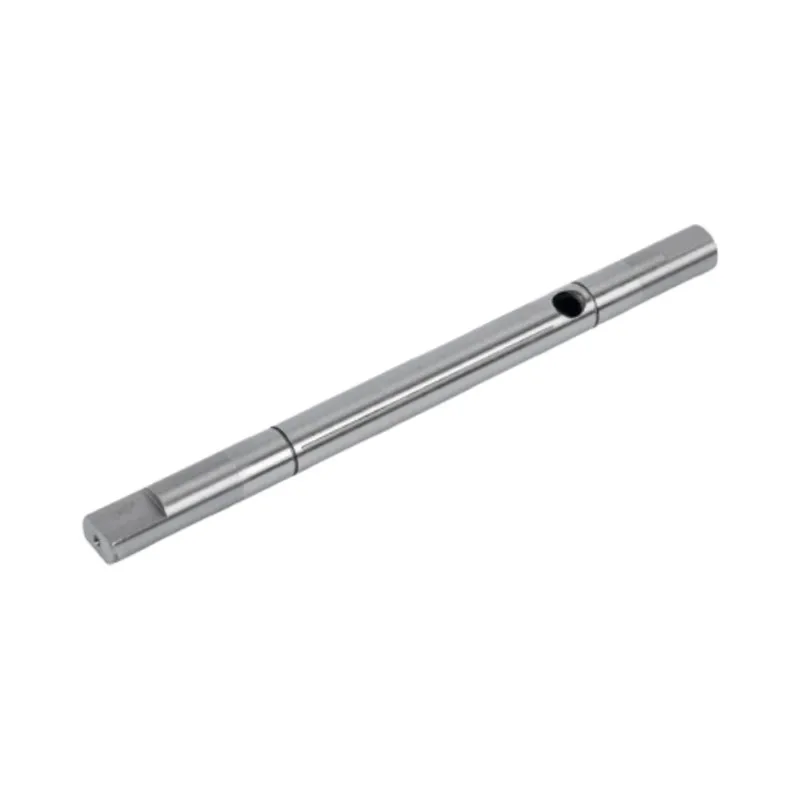
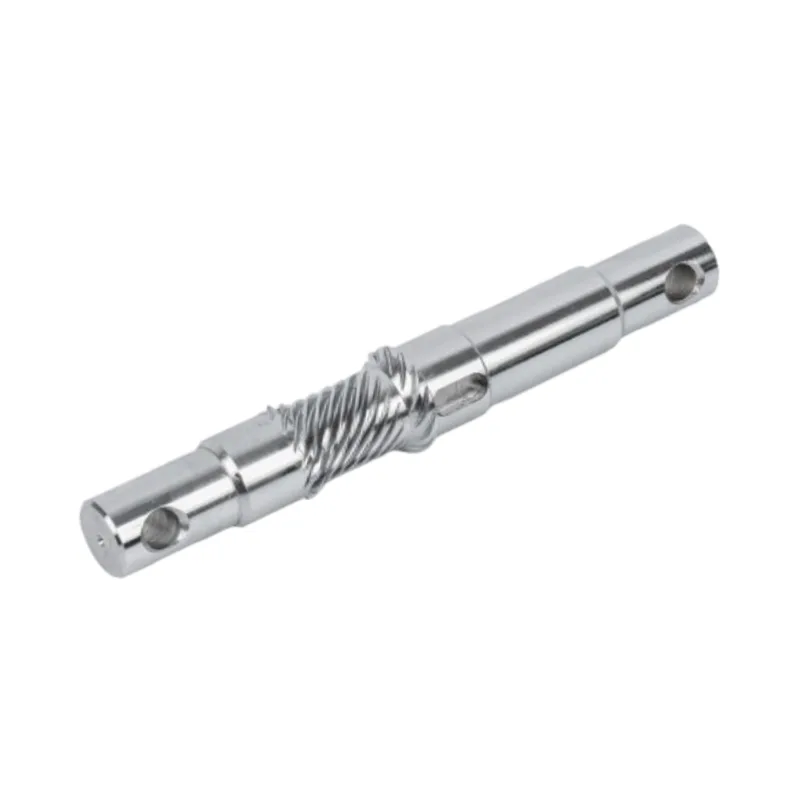
1. Metallurgical Foundation of Ruostumattomasta teräksestä valmistettu sileä moottorin akseli
Minkä tahansa moottorikäyttöisen järjestelmän suorituskyky alkaa pyörivästä elementistä, joka siirtää vääntömomentin roottorilta kuormaan. ARuostumattomasta teräksestä valmistettu sileä moottorin akseliei ole vain sylinterimäinen sauva; se on tarkasti suunniteltu komponentti, jonka metallurgiset ominaisuudet vaikuttavat suoraan tehokkuuteen, pitkäikäisyyteen ja paikannustarkkuuteen. Ruostumaton teräs materiaaliperheenä tarjoaa poikkeuksellisen tasapainon mekaanisen lujuuden, korroosionkestävyyden ja työstettävyyden välillä – ominaisuudet, jotka ovat välttämättömiä akseleille, jotka toimivat sekä puhdastiloissa että ankarissa teollisuusympäristöissä.
Sopivan ruostumattoman teräslaadun valinta moottorin akselille riippuu erityisistä käyttöolosuhteista. Austeniittiset laadut, kuten 304 ja 316, tarjoavat erinomaisen korroosionkestävyyden, ja niitä käytetään laajalti elintarvikkeiden jalostuksessa, lääketieteellisissä laitteissa ja merisovelluksissa. Martensiittiset laadut, kuten 420 ja 440C, tarjoavat toisaalta korkeamman kovuuden ja kulutuksenkestävyyden, mikä tekee niistä soveltuvia suuren kuormituksen tai suurinopeuksisiin sovelluksiin, joissa pinnan kestävyys on ensiarvoisen tärkeää. Näiden metalliseosten mikrorakenne – olipa se pintakeskeinen kuutio (FCC) austeniittiselle tai runkokeskeinen tetragonaalinen (BCT) martensiittiselle – määrittää niiden vasteen lämpökäsittelyyn, kylmämuokkaukseen ja koneistustoimintoihin.
Perusseoksen lisäksi ruostumattomasta teräksestä valmistettu sileä moottoriakseli saa toiminnallisen ylivoimansa kontrolloidusta käsittelystä, joka jalostaa raerakennetta ja eliminoi sisäiset jännitykset. Tyhjiökaasunpoisto ja sähkökuonan uudelleensulatus (ESR) ovat edistyneitä jalostustekniikoita, jotka vähentävät ei-metallisia sulkeumia, mikä johtaa puhtaampaan teräkseen, jolla on parannettu väsymiskestävyys. Jaksottaiselle kuormitukselle altistetuissa akseleissa – kuten servomottoreissa tai robottitoimilaitteissa – tämä metallurginen puhtaus merkitsee suoraan pidennettyä käyttöikää ja ennakoitavissa olevia vikatiloja.
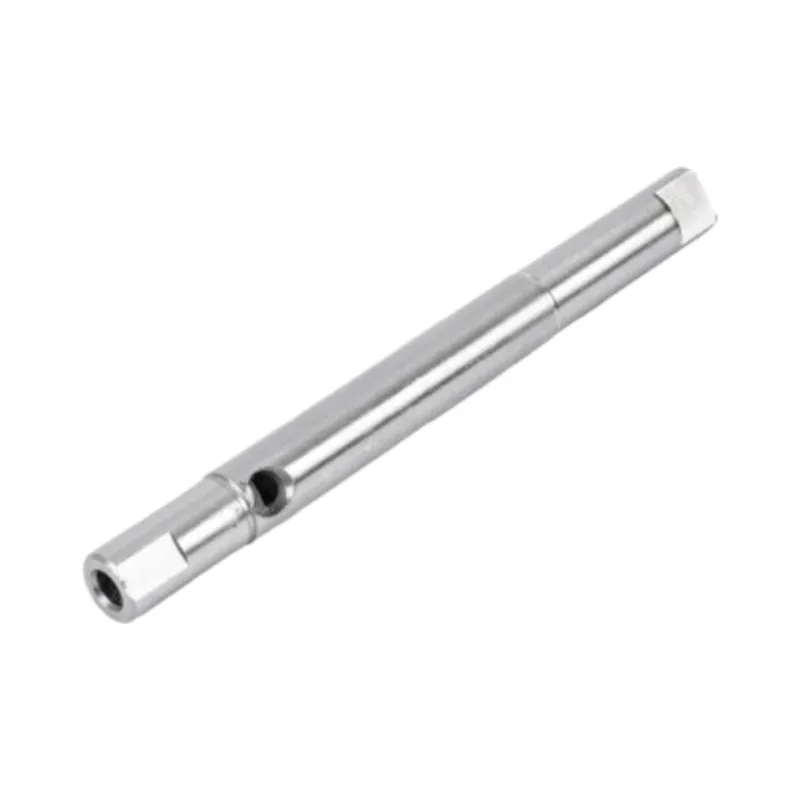
2. Valmistusprosessit, jotka tuottavat todellista sileyttä
Matka raakaruostumattomasta teräksestä valmiiseen moottorin akseliin sisältää sarjan tarkkoja työstötoimenpiteitä, joista jokainen edistää lopullista mittatarkkuutta ja pinnan laatua. Moottorin akselin todella sileän pinnan saavuttaminen ei ole yksivaiheinen prosessi; se vaatii koordinoitua lähestymistapaa, joka alkaa materiaalin valmistelusta ja huipentuu hienoihin viimeistelytekniikoihin.
2.1 CNC-sorvaus ja tarkkuushionta
Tietokoneen numeerisen ohjauksen (CNC) sorvaus on moottorin akselien ensisijainen muotoilutoiminto. Tämän vaiheen aikana raakatankovarastoa pyöritetään kiinteää leikkaustyökalua vasten, jotta saadaan aikaan lieriömäinen perusmuoto, mukaan lukien mahdolliset porrastetut halkaisijat, olakkeet tai kierteitetyt päät. Nykyaikaiset jännitteellisellä työkalulla varustetut CNC-sorvit voivat suorittaa useita operaatioita yhdellä asennuksella, mikä vähentää juoksuvirheitä ja varmistaa samankeskisyyden eri akseliosien välillä. Tyypilliset sorvaustoleranssit vaihtelevat välillä ±0,05 mm - ±0,01 mm koneen suorituskyvystä ja kappaleen geometrian monimutkaisuudesta riippuen.
Sorvauksen jälkeen lieriömäinen hionta jalostaa akselin halkaisijan lopulliseen mittaansa ja samalla parantaa pinnan laatua. Hiontatoiminnoissa käytetään hiomalaikkoja, joissa on säädellyt karkeuskoot, poistamaan mikroskooppisia määriä materiaalia, jolloin pinnan karheusarvot ovat niinkin alhaiset kuin Ra 0,2 μm tai parempi. Erittäin tarkoissa sovelluksissa, kuten puolijohdevalmistuslaitteissa tai ilmailutoimilaitteissa, hiomista voidaan seurata läppäyksellä tai superviimeistelyllä Ra 0,04 μm:n saavuttamiseksi.
2.2 Keskitön hionta tasaisen pyöreyden takaamiseksi
Keskustaton hionta on erikoistekniikka, joka sopii erityisen hyvin pitkille, hoikkaille akseleille, joissa perinteinen keskipisteiden välinen hionta aiheuttaa taipumavirheitä. Tässä prosessissa työkappaletta tukevat työtuen terä ja säätöpyörä, kun taas hiomalaikka poistaa materiaalia ulkohalkaisijasta. Keskireikien puuttuminen eliminoi yleisen geometrisen virheen lähteen, ja jatkuva läpisyöttömenetelmä mahdollistaa suuren volyymin tuotannon poikkeuksellisella toistettavuudella. Keskitön hionta on usein haluttu viimeistelytoimintoRuostumattomasta teräksestä valmistettu sileä moottorin akselituotantoa, koska se tarjoaa sekä tiukat diametraaliset toleranssit että erinomaisen pinnan eheyden.
3. Pinnan viimeistely ja mittatoleranssit
Termi "sileä" moottorin akselin yhteydessä kattaa kaksi erillistä mutta toisiinsa liittyvää ominaisuutta: pinnan karheus ja mittojen yhtenäisyys. Pinnan karheus, joka tyypillisesti ilmaistaan arvona Ra (aritmeettinen keskikarheus), vaikuttaa kitkaan, kulumiseen ja kykyyn ylläpitää voiteluainekalvoja. Tasaisempi pinta vähentää kitkaa akselin ja sen liitososien – kuten laakerien, tiivisteiden tai hammaspyörien – välillä, mikä parantaa mekaanista tehokkuutta ja vähentää lämmöntuotantoa.
Mittatoleranssit puolestaan määräävät, kuinka tarkasti akseli sopii koteloonsa ja kuinka johdonmukaisesti se välittää liikettä. Suorituskykyisten moottorien akseleiden halkaisijatoleranssit määritetään yleensä h6- tai h7-luokille, jotka 20 mm:n akselille vastaavat noin ±0,013 mm:n ja ±0,021 mm:n toleransseja. Kriittisissä sovelluksissa toleransseja voidaan kiristää ±0,005 mm:iin tai jopa ±0,002 mm:iin, mikä edellyttää edistyneiden koneistuslaitteiden lisäksi tiukkaa lämpötilan hallintaa valmistuksen ja mittauksen aikana.
Alla olevassa taulukossa on yhteenveto ruostumattomasta teräksestä valmistettujen moottorin akseleiden tyypillisistä pintakäsittelyistä ja toleranssivaatimuksista eri käyttöluokissa:
| Sovellusluokka | Pinnan karheus (Ra) | Halkaisijan toleranssi | Tyypillinen arvosana |
|---|---|---|---|
| General Industrial Motors | Ra 0,8 - 1,6 μm | ±0,05 mm | 304/316 |
| Tarkkuusservo ja robotiikka | Ra 0,2 - 0,4 μm | ±0,01 mm | 420/440C |
| Lääketiede ja puolijohde | Ra 0,04 - 0,1 μm | ±0,005 mm | 316L / 17-4PH |
| Autot ja ilmailu | Ra 0,2 - 0,6 μm | ±0,015 mm | Mukautetut seokset |
On syytä huomata, että pinnan viimeistely ja toleranssi eivät ole itsenäisiä parametreja. Poikkeuksellisen sileän pinnan saavuttaminen vaatii usein useita viimeistelykertoja, joista jokainen voi muuttaa hieman lopullista halkaisijaa. Prosessin ohjausstrategiat – kuten prosessin sisäinen mittaus ja mukautuva palaute – ovat siksi välttämättömiä näiden kahden kriittisen laatuominaisuuden tasapainottamiseksi.
4. Ruostumattoman teräksen sileän moottorin akselin sovellusalueet
MonipuolisuusRuostumattomasta teräksestä valmistettu sileä moottorin akselinäkyy sen laajassa käyttöönotossa eri toimialoilla. Jokainen sovellus asettaa ainutlaatuisia vaatimuksia akselin suorituskyvylle, mikä lisää tarvetta räätälöityihin materiaalivalintoihin ja valmistusprosesseihin.
sisäänrobotiikka ja automaatio, moottorin akselit ovat kiinteä osa niveltoimilaitteita, lineaarisia vaiheita ja päätetoimilaitemekanismeja. Tässä painopiste on alhaisella kitkalla, korkealla paikannustarkkuudella ja minimaalisella vastaiskulla. Ruostumattomasta teräksestä valmistetut akselit hiotuilla ja kiillotetuilla pinnoilla mahdollistavat tasaisen, toistettavan liikkeen ja kestävät jatkuvan käytön aiheuttamaa kulumista.
Thelääketieteellinen laiteala vaatii varret, jotka eivät ole vain tarkkoja, vaan myös bioyhteensopivia ja steriloitavia. Kirurginen robotiikka, diagnostiikkalaitteet ja lääkkeiden annostelujärjestelmät perustuvat kaikki ruostumattomasta teräksestä valmistettuihin akseleihin, jotka kestävät autoklavoinnin ja kemiallisen puhdistuksen ilman hajoamista. Sileä pinta estää myös bakteerien tarttumista, mikä on kriittinen tekijä steriileissä ympäristöissä.
sisäänautojen järjestelmät, ruostumattomasta teräksestä valmistettuja moottorin akseleita löytyy sähköisistä ohjaustehostimista, kaasutoimilaitteista ja jäähdytystuulettimen moottoreista. Näiden osien on kestettävä äärimmäisiä lämpötiloja, tärinää ja altistumista tiesuoloille ja -nesteille. Ruostumattoman teräksen korroosionkestävyys yhdistettynä sen väsymislujuuteen tekee siitä parhaan materiaalin konepellin alle ja runkoon asennettaviin sovelluksiin.
Muita merkittäviä sovelluksia ovat mmpuolijohteiden valmistuslaitteet, joissa erittäin puhtaat ja hiukkasttomat akselit ovat välttämättömiä;elintarvikkeiden jalostuskoneet, joissa hygienia ja korroosionkestävyys ovat ensiarvoisen tärkeitä; jameren-järjestelmät, joissa altistuminen suolaiselle vedelle vaatii korkeinta korroosiosuojausta.
5. Materiaalilaadut ja korroosionkestävyys
Oikean ruostumattoman teräslaadun valinta moottorin akselille on päätös, joka vaikuttaa suorituskyvyn lisäksi myös valmistettavuuteen ja hintaan. Yleisimmin käytetyt arvosanat jakautuvat kolmeen luokkaan:
- 304 ruostumaton teräs— Ruostumattoman teräksen tuoteperheen työhevonen, joka tarjoaa erinomaisen korroosionkestävyyden, hyvän muovattavuuden ja helppouden koneistuksen. Soveltuu yleiskäyttöisille akseleille leutoissa ympäristöissä.
- 316 ruostumatonta terästä— Tehostettu molybdeenillä, mikä takaa erinomaisen kestävyyden klorideja ja happamia väliaineita vastaan. Suositellaan meri-, kemian- ja lääketieteellisiin sovelluksiin.
- 420/440C ruostumatonta terästä— Martensiittiset laadut, jotka voidaan lämpökäsitellä korkeaan kovuuteen (jopa 58–60 HRC). Ihanteellinen akseleille, jotka vaativat kulutuskestävyyttä ja suurta kantavuutta.
Vakiolaatujen lisäksi erikoisseokset, kuten 17-4PH (saostutuskarkaisu) ja duplex-ruostumattomat teräkset, tarjoavat lujuuden ja korroosionkestävyyden yhdistelmiä, jotka ovat vertaansa vailla tavanomaisiin laatuihin verrattuna. Nämä materiaalit on usein määritelty ilmailu-, öljy- ja kaasuteollisuudelle ja muille vaativille aloille, joilla komponenttien vika ei ole vaihtoehto.
Korroosionkestävyys ei ole pelkästään seoksen koostumuksen funktio; Myös pinnan kunnosta on suuri merkitys. Sileä, kiillotettu pinta vähentää syövyttävälle hyökkäykselle käytettävissä olevaa pinta-alaa ja eliminoi rakoja, joihin syövyttäviä aineita voi kerääntyä. Passivointi – kemiallinen käsittely, joka poistaa vapaan raudan pinnalta – vahvistaa entisestään passiivista oksidikerrosta, joka antaa ruostumattomalle teräkselle sen korroosionkestäviä ominaisuuksia.
6. Akselin integroinnin suunnittelunäkökohdat
Ruostumattomasta teräksestä valmistetun sileän moottorin akselin integroiminen täydelliseen mekaaniseen järjestelmään vaatii huolellista huomiota useisiin suunnitteluparametreihin. Näitä ovat:
- Akselin halkaisija ja pituus— Määräytyy vääntömomenttivaatimusten, kriittisen nopeuden ja käytettävissä olevan verhotilan perusteella. Ohut akselit saattavat vaatia välitukia taipumisen estämiseksi.
- Lopeta määritykset— Akselien päät voivat olla sileitä, kierteitettyjä, kiilattuja tai uritettuja vääntömomentin siirtotavasta riippuen. Jokainen konfiguraatio asettaa erilaiset koneistus- ja toleranssivaatimukset.
- Laakerivalinnat— Laakereiden valinta (kuula-, rulla- tai holkki) vaikuttaa akselin pinnan viimeistelyvaatimuksiin ja voitelustrategiaan. Korkeampi pintakäsittely vähentää laakerin kitkaa ja pidentää laakerin käyttöikää.
- Tiivistysjärjestelyt— Jos akselit kulkevat koteloiden läpi tai toimivat märissä ympäristöissä, tiivisteiden on oltava yhteensopivia akselin pinnan kanssa vuotojen ja saastumisen estämiseksi.
Suunnittelijoiden tulee myös ottaa huomioon ruostumattoman teräksen lämpölaajenemisominaisuudet suhteessa muihin kokoonpanon materiaaleihin. Vaikka ruostumattoman teräksen lämpölaajenemiskerroin on samanlainen kuin hiiliteräksellä, erot voivat tulla merkittäviksi korkeissa lämpötiloissa, mikä saattaa vaikuttaa laakerin esijännitykseen ja akselin kohdistukseen.
7. Laadunvarmistus- ja testausprotokollat
Sen varmistaminen, että jokainen ruostumattomasta teräksestä valmistettu sileä moottoriakseli täyttää sille asetetut vaatimukset, vaatii kattavan laadunvarmistuskehyksen. Tämä viitekehys kattaa tyypillisesti saapuvan materiaalin todentamisen, prosessin sisäisen tarkastuksen ja lopullisen hyväksymistestauksen.
Materiaalin tarkastusalkaa kemiallisella analyysillä seoksen koostumuksen vahvistamiseksi, jota seuraa mekaaninen testaus vetolujuuden, myötörajan ja kovuuden tarkistamiseksi. Kriittisissä sovelluksissa voidaan käyttää ultraääni- tai pyörrevirtatestausta pinnanalaisten vikojen, kuten halkeamien tai sulkeumien, havaitsemiseksi.
Prosessinaikainen tarkastusperustuu mittamittauksiin jokaisessa työstövaiheessa. Koordinaattimittauskoneet (CMM:t) ja lasermikrometrit tarjoavat erittäin tarkkoja tietoja halkaisijasta, pyöreydestä, suoruudesta ja samankeskisyydestä. Pinnan karheus mitataan profilometreillä, kynällä tai optisilla menetelmillä vaaditusta resoluutiosta riippuen.
Lopullinen hyväksyntätestaussisältää usein toiminnallisen ulosajotestin, jossa akselia pyöritetään käyttönopeuksilla samalla kun tärinää ja juoksua valvotaan. Tämä testi vahvistaa, että akselin dynaamiset ominaisuudet - mukaan lukien tasapaino ja jäykkyys - ovat hyväksyttävissä rajoissa. Suurinopeuksisiin sovelluksiin tarkoitetuille akseleille voidaan suorittaa dynaaminen tasapainotus epätasapainovoimien minimoimiseksi.
8. Usein kysytyt kysymykset
Yleisissä teollisissa sovelluksissa pinnan karheus Ra 0,8–1,6 μm on yleinen. Tarkkuusservo- ja robotiikkasovellukset vaativat tyypillisesti Ra 0,2–0,4 μm, kun taas ultratarkkuussovellukset lääketieteellisissä tai puolijohdelaitteissa voivat vaatia Ra 0,04–0,1 μm.
Syövyttävässä ympäristössä, kuten meri- tai kemiallisessa käsittelyssä, ruostumatonta 316-terästä suositellaan sen molybdeenipitoisuuden vuoksi, mikä parantaa kloridien ja happamien väliaineiden kestävyyttä. Vielä paremman korroosionkestävyyden saavuttamiseksi voidaan harkita duplex-ruostumattomia teräksiä tai superausteniittisia teräksiä.
Keskitön hionta tukee työkappaletta työtuen terällä ilman keskireikiä, mikä tekee siitä ihanteellisen pitkille, hoikkaille akseleille. Se tarjoaa korkean tuottavuuden ja tasaisen pyöreyden. Lieriömäisessä hionnassa käytetään keskuksia tai istukkaa työkappaleen pitämiseen, ja se sopii paremmin akseleille, joilla on monimutkaiset ominaisuudet tai porrastetut halkaisijat.
Vakiotoleranssit ovat tyypillisesti ±0,05 mm yleisissä sovelluksissa. Tarkkuustyöstyksellä voidaan saavuttaa ±0,01 mm, ja edistyneellä hiomalla ja läppäyksellä jopa ±0,005 mm tai jopa ±0,002 mm toleranssit ovat mahdollisia.
Pinnan viimeistely vaikuttaa kitkaan, kulumiseen, voitelun pysyvyyteen ja tiivistystehokkuuteen. Tasaisempi pinta vähentää kitkaa akselin ja laakerien tai tiivisteiden välillä, mikä parantaa tehokkuutta ja pidentää komponenttien käyttöikää. Se myös minimoi jännityksen keskittymisen ja väsymishalkeaman alkamisen riskin.
Tarvitaan tarkasti suunniteltuRuostumattomasta teräksestä valmistettu sileä moottorin akseliräätälöity tarkkojen määritystesi mukaan?
Guanshuoyhdistää vuosikymmenten koneistusosaamisen edistyneisiin laatujärjestelmiin tuottaakseen suorituskykyisiä akseliratkaisuja.
Ota yhteyttäKeskustele projektivaatimuksistasi suunnittelutiimimme kanssa.