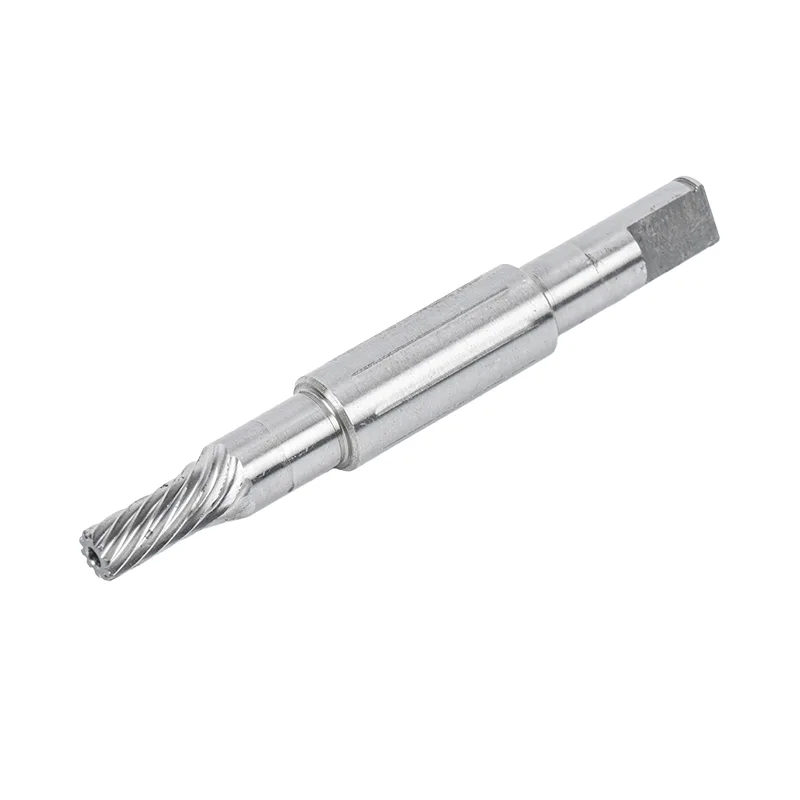
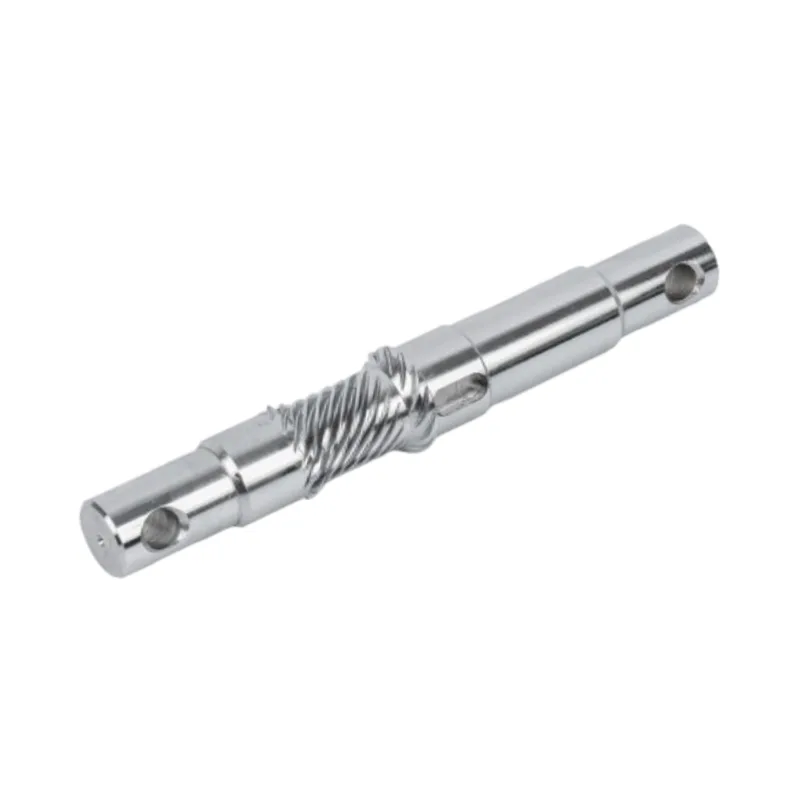
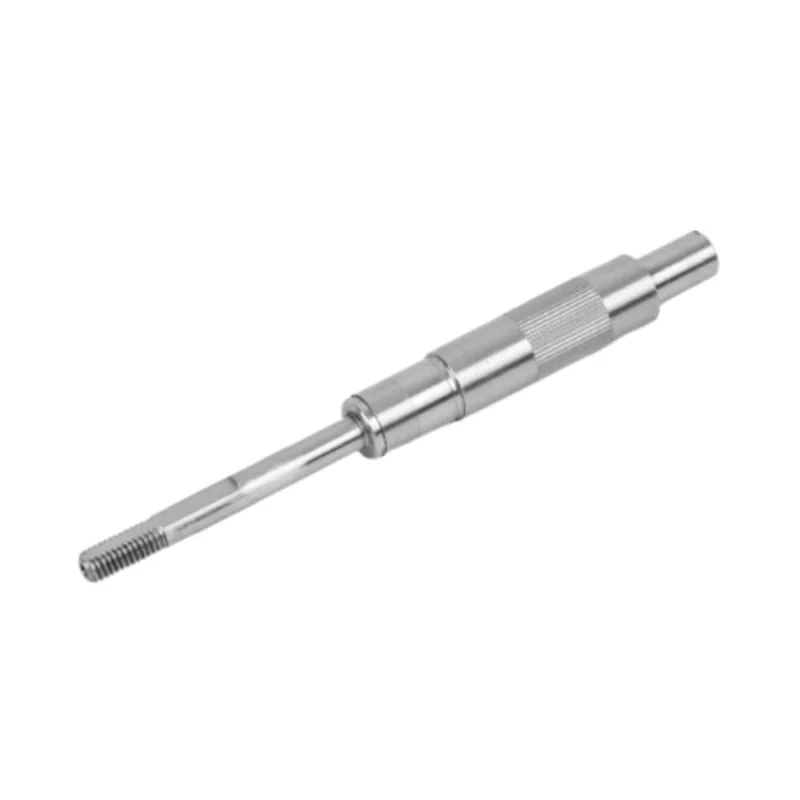
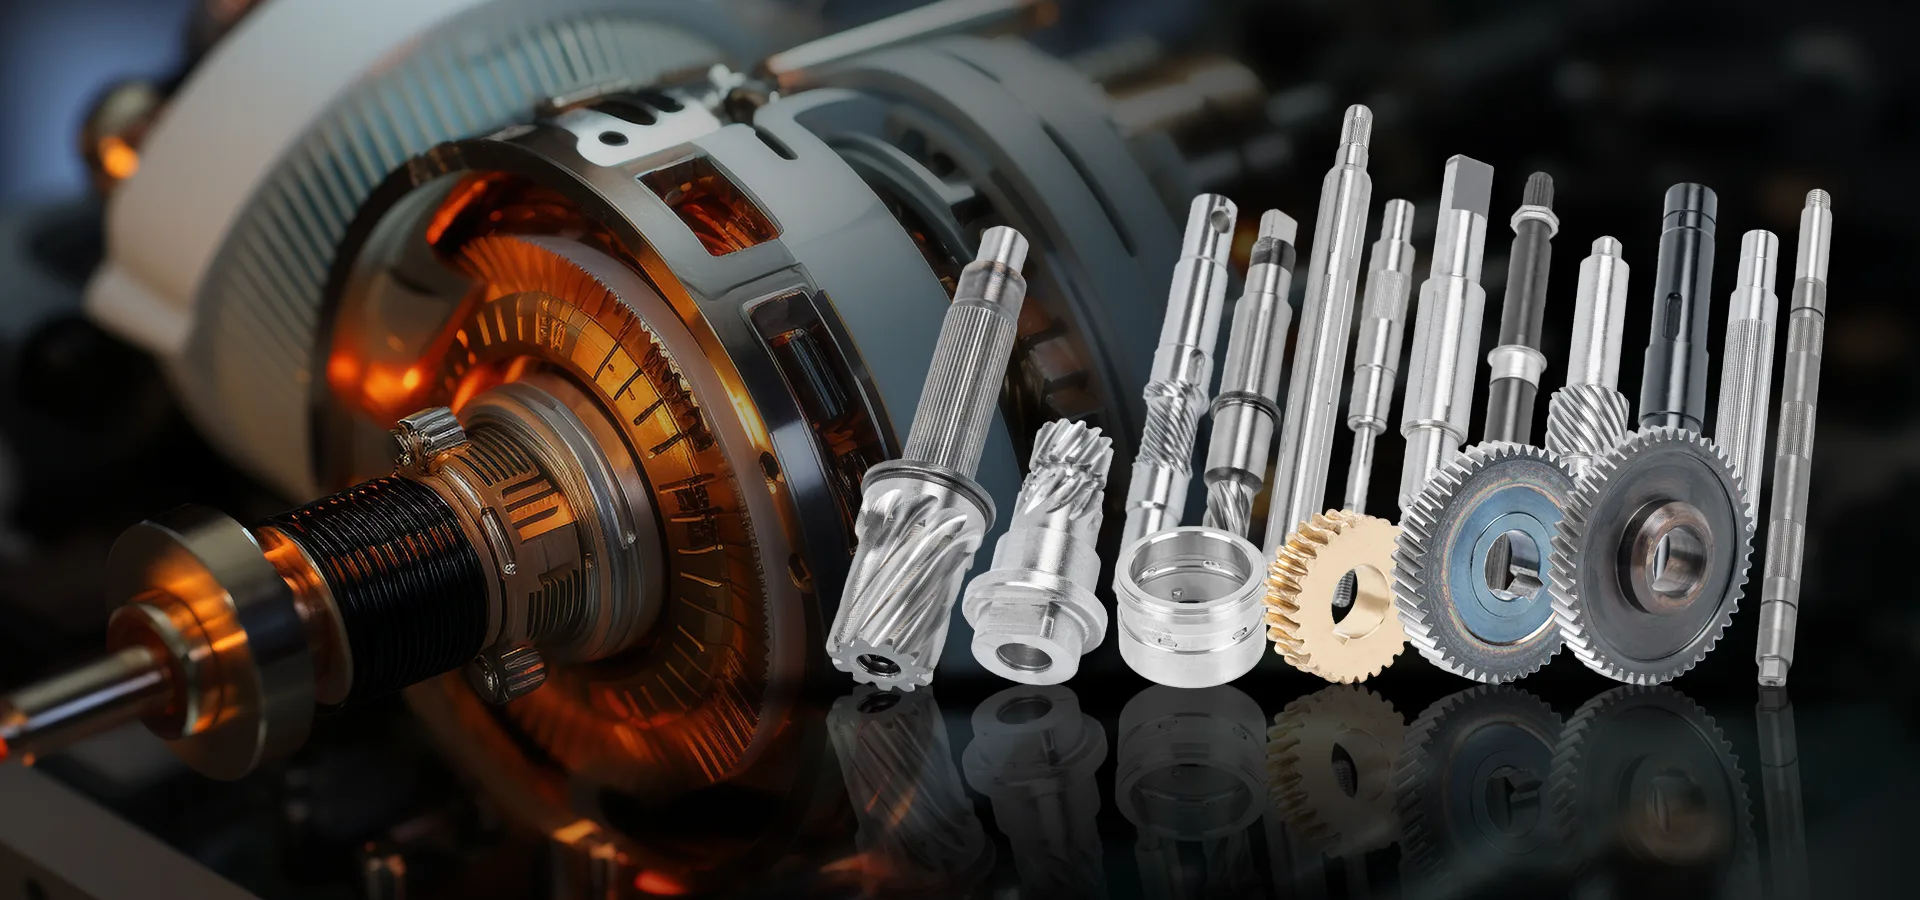
Akselin koneistus on prosessi, jossa raakatankomassasta muutetaan valmiiksi akseliksi leikkaamalla, jyrsimällä, hiomalla ja lämpökäsittelyllä. Tarkkuusosassa - esimerkiksi moottorissa tai pumpun akselissa - halkaisija pidetään yleensä IT5-IT6-kaistalla, ja hionnan pinta on Ra 0,4 μm asti. Mitä prosesseja käytät ja missä järjestyksessä, riippuu materiaalista, geometriasta ja siitä, kuinka tiukka ulosajo täytyy olla.
Moottori on vain niin hyvä kuin sen keskeltä kulkeva akseli. Anna akselin tyhjentyä muutaman mikronin verran ja tunnet sen kaikkialla myötävirtaan - tärinänä, meluna, laakereina, jotka kuluvat kuukausia aikaisin. Siksiakselin työstöon toimintamme keskiössä. Olemme yli vuosikymmenen ajan muuttaneet tankovarastoa akseleiksi, jotka pitävät toleranssinsa kuormitettuna, sähköautojen käyttömoottoreille, automaatiolinjoille ja kodinkoneille, jotka toimitetaan yli 40 maahan.
Tässä oppaassa käydään läpi kuinka tarkkuusakseli todella valmistetaan: koneistusvaiheet järjestyksessä, kiistan arvoiset toleranssit, materiaalit ja kuinka erottaa osaava koneistuskumppani pelkästä halvasta.

Mitä on akselin työstö?
Akselin koneistus on vähennysprosessi. Aloitat pyöreällä tangolla ja poistat metallia, kunnes jäljellä oleva kohtaa piirustuksen – oikeat halkaisijat, oikeat pituudet, kiilaura tässä, kierre siellä, kaikki toleranssin sisällä. Mitään ei ole lisätty; tarkkuus tulee kokonaan materiaalin viemisestä oikeisiin paikkoihin.
Syy, miksi se saa oman nimensä, sen sijaan, että se olisi niputettu yleiseen "koneistukseen", on se, että akseli pyörii. Kiinnike voi olla millimetrin kymmenesosan päässä, eikä kukaan huomaa. Akseli, joka pyörii useilla tuhansilla kierroksilla, ei voi. Samakeskeisyys, suoruus ja pinnan viimeistely vaikuttavat suoraan siihen, kuinka hiljainen ja kuinka kauan valmis kokoonpano toimii. Tarkkuusakselin työstö on oikeastaan kyse näiden kolmen asian ohjaamisesta osan koko pituudelta.
Akselin työstöprosessi, askel askeleelta
Kaksi identtistä työtä ei ole, mutta tarkkuusakseli kulkee yleensä liikkeen läpi suunnilleen tässä järjestyksessä. Järjestys on yhtä tärkeä kuin yksittäiset toiminnot – hio ennen kovettumista ja lämpö vetää osan takaisin toleranssista.
Materiaalin valinta ja leikkausTankomassa valitaan kuorman ja ympäristön mukaan ja leikataan sitten sopivaan pituuteen lisäten hieman pintakäsittelyä ja hiontamassaa.Karkea kääntyminenCNC-sorvissa tanko tuodaan lähelle viimeisteltyä muotoaan, jolloin kriittisiin halkaisijoihin jää muutama millimetrin kymmenesosa hiomakoneen myöhempää puhdistamista varten.
Poraa tai poraaVain ontot akselit — poraus tai pistooli porataan keskeltä ennen ulkopuolen viimeistelyä.
JyrsintäKiilaurat, tasot, urat ja ristireiät leikataan jyrsimellä tai sorvausjyrsinkoneella kappaleen ollessa vielä pehmeä ja helppo työstää.
LämpökäsittelyAkseli on karkaistu - tavallisesti karkaisu ja karkaisu, joskus induktiokarkaisu laakerin tapeissa - lujuuden ja kulutuskestävyyden lisäämiseksi.
Viimeistele hiontaSylinterimäinen tai keskitön hionta pienentää juoksevat halkaisijat lopulliseen kokoon ja pinnan viimeistelyyn, mikä korjaa lämpökäsittelyn aiheuttamia vääristymiä.
TarkastusHalkaisijat, juoksu, samankeskisyys ja pinnan karheus tarkistetaan piirustuksesta ennen kuin mitään lähetetään.
Merkintä ja pakkausRuosteenestokäsittely, lasermerkintä tarvittaessa, sitten pakkaus, joka suojaa maanpintoja kuljetuksen aikana.
- Miksi tilaus on kiinteä:karkaisu vääntää akselia hieman - se on fysiikkaa, ei vika. Jätä viimeistely jauhamaan kunnesjälkeenlämpökäsittely on se, kuinka päädyt kovaan, kulutusta kestävään osaan, joka on edelleen kuollut suorana. Liikkeet, jotka hiovat ensin ja kovettavat viimeiset laivan akselit, jotka mittaavat hienojakoisia paperilla ja tärisevät pellolla.
Ydinprosessit: sorvaus, jyrsintä ja hionta
Kolme toimintaperhettä tekee suurimman osan työstä akselilla. Sorvaus määrittelee pyöreän profiilin, jyrsintä lisää ominaisuuksia ja hionta antaa tarkkuuden. Tässä on, kuinka he vertaavat tyypillistä työtä.
| Käsitellä | Mitä se tekee akselilla | Soveltuu parhaiten | Tyypillistä tarkkuutta |
|---|---|---|---|
| CNC-sorvaus | Leikkaa koko pyöreän profiilin, olkapäät ja halkaisijat tangosta | Jokainen akseli, kuten rouhinta- ja puoliviimeistelyvaihe | ±0,02–0,05 mm |
| Jyrsintä/sorvausjyrsintä | Leikkaa kiilaurat, tasot, urat, poikkireiät ja kierteet | Akselit käyttöominaisuuksilla tai ei-pyöreillä yksityiskohdilla | Ominaisuudesta riippuvainen |
| Sylinterimäinen hionta | Viimeistelee keskipisteiden väliset tapit tiukan pyöreyden ja samankeskeisyyden takaamiseksi | Porrastetut ja olkapäät | IT5–IT6, Ra ≤ 0,4 μm |
| Keskitön hionta | Viimeistelee tavalliset halkaisijat työtuella, keskireikiä ei tarvita | Pitkät, suorat varret suuremmilla tilavuuksilla | IT5–IT6, Ra ≤ 0,4 μm |
| Kitkahitsaus | Yhdistää kaksi materiaalia päästä päähän - esim. ruostumaton pää teräsrungossa | Bi-metalliset akselit säästävät kalliissa metalliseoksessa | Täysivoimainen nivel |
Valinta välilläsylinterimäinen ja keskitön hiontaon se, joka kompastaa ostajat useimmiten. Lieriömäinen hionta on tarkempi kahdesta porrastetussa kappaleessa, koska akseli pyörii omien keskireikiensä kautta. Keskitön hionta luopuu hieman tästä asennon hallinnasta vastineeksi nopeudesta, joka on juuri sitä mitä haluat pitkällä, tasaisella akselilla, joka pyörii tilavuudeltaan. Käytännössä käytämme molempia – osa päättää, ei kone.
Koneistamme materiaalit – ja kuinka valinta muuttaa työtä
Materiaali on ensimmäinen päätös minkä tahansa akselin kohdalla, ja se asettaa hiljaa kaiken sen jälkeen: kuinka kappale leikkaa, voidaanko se karkaista, miten se käyttäytyy syövyttävässä tai hygieenisessä ympäristössä. Koneistamme hiiliterästä, seosterästä ja ruostumatonta terästä, ja oikea tuoteperhe riippuu kuormasta, ympäristöstä ja budjetista.
| Materiaaliperhe | Yhteiset arvosanat | Miksi valitsisit sen |
|---|---|---|
| Keskihiiliterästä | 1045 / C45 | Työhevonen. Hyvä lujuus, helppo työstää, kestää induktiokarkaisun – kattaa useimmat yleiskäyttöiset akselit alhaisin kustannuksin. |
| Seostettu teräs | 40Cr / 4140 | Suurempi lujuus ja väsymys kestää hyvin, reagoi hyvin sammutukseen ja levottomuuteen. Poiminta kuormitetuille vetoakseleille. |
| Ruostumaton teräs | 303 / 304 / 316 / 420 | Korroosio ja hygienia. Käytetään paikoissa, joissa akseli näkee kosteutta, kemikaaleja tai huuhteluainetta – ruokaa, lääkettä, pumppuja. |
Tässä on enemmän vivahteita kuin yhteen taulukkoon mahtuu – laadun valinta, lämpökäsittelyvaste ja kunkin koneen toimintatapa. Käsittelimme sitä perusteellisestimitä materiaaleja käytetään moottorin akseleissa, joka kannattaa lukea ennen piirustuksen viimeistelyä.
Toleranssit, maali ja loppu: numerot, joilla on merkitystä
Täällä akselin työstöstä tulee mielenkiintoista, ja hinta ja laatu todellakin eroavat toisistaan. Piirustus, jossa lukee yksinkertaisesti "käännä kokoon" on hyvin erilainen työ kuin IT6-halkaisijoiden ja 0,01 mm:n ulostulon ilmoittaminen. Kolme erittelyä kantavat suurimman osan painosta.
| Erittely | Mitä se hallitsee | Tarkkuusakselivalikoima | Guanshuon standardi |
|---|---|---|---|
| Mittojen toleranssi (IT-luokka) | Kuinka tarkasti kukin halkaisija vastaa tavoitekokoa | IT5–IT7 juoksumatkoilla | IT5–IT6 |
| Pinnan karheus (Ra) | Kuinka sileä maatappi on – lisää kitkaa ja laakerien käyttöikää | Ra 0,4–0,8 μm | Ra ≤ 0,4 μm |
| Runout / samankeskisyys | Kuinka totta akseli pyörii oman akselinsa ympäri | 0,01–0,02 mm avainnappien kohdalla | Pidetään keskellä sijaitsevissa aikakauslehdissä |
Pikainen sana näiden lukemiseen. IT-arvot tulevat ISO-toleranssijärjestelmästä – pienempi luku tarkoittaa tiukempaa nauhaa, ja jokainen laadun pudotus maksaa todellista työstöaikaa, joten kannattaa määrittää tiukka vain siellä, missä osa sitä todella tarvitsee. Ra on valmiin pinnan keskimääräinen karheus; maadoitettu akseli Ra 0,4 μm:ssä tuntuu lasin sileältä ja antaa laakerin tai tiivisteen käydä jäähtyä. Runout yhdistää nämä kaksi: se on huojunta, jonka näet kellotaulussa akselin kääntyessä, ja pyörivässä osassa usein yksi numero ratkaisee, onko kokoonpano hiljainen vai ei.
Lämpökäsittely: jossa akseli ansaitsee vahvuutensa
Koneistus antaa akselille sen muodon; lämpökäsittely antaa sille selkärangan. Suoraan sorvauksesta useimmat akseliteräkset ovat suhteellisen pehmeitä – hienojakoinen kiilaurien leikkaamiseen, ei hieno vuosien peruutuskuormitukseen. Lämpökäsittely korjaa sen muuttamalla teräksen rakennetta, ei sen mittoja.
Yleisin akselityöskentelytapa on karkaisu ja karkaisu: lämmitä kappaletta, jäähdytä se nopeasti kovettaaksesi sen läpi, sitten karkaise se takaisin vaihtaaksesi hieman kovuutta sitkeyteen. Kun vain kulkupinnan pitää olla kova – esimerkiksi laakeritappi – induktiokarkaisu lämmittää juuri sen nauhan ja jättää ytimen kovaksi. Kompromissi on aina sama: kovempi kestää kulumista, sitkeämpi vastustaa halkeilua, ja karkaisuvaiheessa tasapainotetaan nämä kaksi.
Lämpökäsittely on myös syy, miksi prosessijärjestys on mikä se on. Koska kovettuminen vääristää osaa hieman, se kuuluuennenviimeistelyhionta, ei koskaan sen jälkeen. Hio akseli, sitten karkaise se, ja olet juuri tehnyt oman tarkkuutesi.
Laadunvalvonta myymälässä
Tarkkuus, jota ei mitata, on vain toivoa. Jokainen kriittinen halkaisija, avaintappien kulku ja pinnan viimeistely tarkistetaan piirustukseen nähden ennen kuin kuilu lähtee rakennuksesta. Tämä tarkastuskuri on osa sitä, miksi meillä on ISO 9001 -sertifikaatti ja miksi työmme on ansainnut 11 myönnettyä patenttia vuosien varrella.
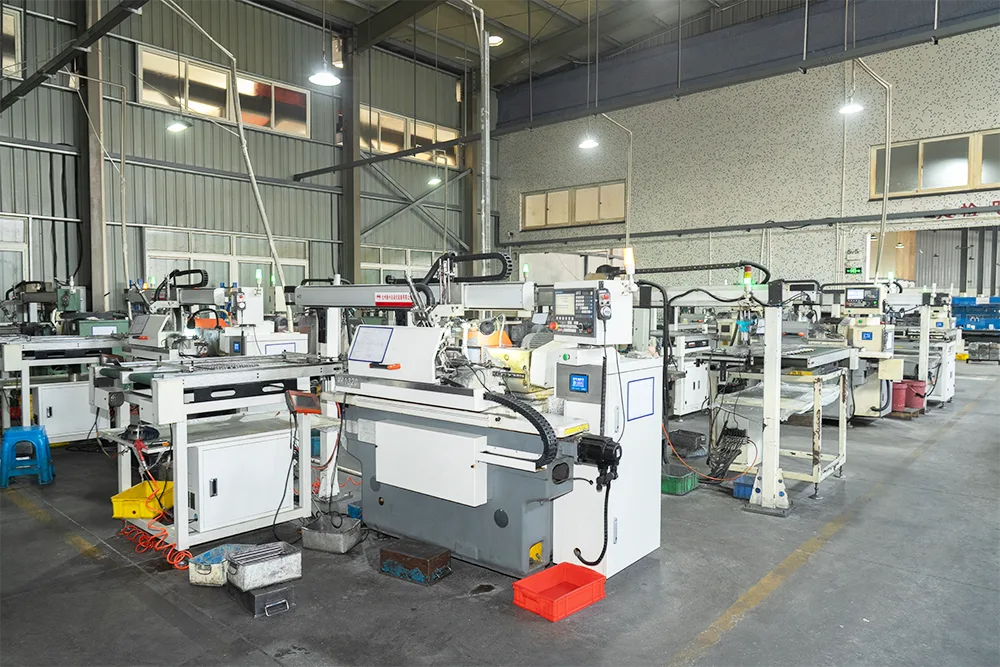
Kapasiteetilla on tässäkin väliä, koska tasainen tarkkuus syntyy oikeiden koneiden määrästä eikä yhdestä hyvästä jauhamisesta ja jonosta. Hiomalinjallamme on 26 CNC-sylinterihiomakonetta ja 6 erittäin tarkkaa keskitöntä hiomakonetta, minkä ansiosta pystymme pitämään IT5-IT6:n koko tuotantojakson poikki yksittäisen pääosan sijaan. Vuonna 2016 perustettuna valtakunnallisena korkean teknologian yrityksenä olemme rakentaneet liikkeen yhden asian ympärille: akselit, jotka mittaavat yhtä paljon ykkösosassa ja kymmenessä tuhannessa.
Koneistamme akselit
Yllä olevat prosessit yhdistyvät melko laajaksi valikoimaksi akselityyppejä. Jokaisella on omat työstörypynsä, ja jokaisella on oma sivu, jos haluat yksityiskohtia.
- Kiinteät moottorin akselit- perusviiva, insileä, kiilaura, kiiltynytjaastuimuotoja riippuen siitä, kuinka vääntömomentti välittyy.
- Ontot moottorin akselit— porataan keskeltä painon vähentämiseksi tai johdotuksen ja jäähdytysnesteen ohjaamiseksi. Katsokiinteät vs onttoakselitkun jokaisessa on järkeä.
- Erikoisakselit— mukaan lukien ruostumattomasta teräksestä valmistetut kitkahitsatut akselit ja pumppujen, venttiilien ja lääketieteellisten laitteiden osat.
- Yleiskäyttöiset akselit— servo-, askel- ja laitemoottoreille, joissa todistettu vakioprofiili tekee työn.
Kuinka valita akselin työstökumppani
Useimmat ostajat voivat löytää jonkun kääntämään akselia. Vaikeinta on löytää myymälä, joka säilyttää IT6:n ja 0,01 mm:n ulostulon osanumerolla 5 000 ja takaa sen paperityöllä. Muutama asia erottaa nämä kaksi.
Kysy ensin hiontakapasiteetista, älä sorvaamisesta – sorvaus on yleistä, tarkkuushionta tilavuudella ei. Kysy, voivatko he näyttää sinulle kriittisen halkaisijan tarkastusraportin ja kuinka he käsittelevät materiaalitodistukset, koska akseli on vain yhtä luotettava kuin teräs, josta se on alkanut. Kysy mitä tapahtuu, kun erä ajautuu: vakava toimittaja mittaa, säätää ja dokumentoi; heikompi laivaa ja toivoo. Ja katso, kenen moottoreissa akselit jo käyvät – vuosikymmenen työskentely sähköautojen, automaation ja laitteiden voimansiirtojen parissa ei ole asia, jota voit väärentää teknisissä tiedoissa.
Räätälöidyn akselin koneistuksen tulee olla juuri sitä: piirustuksesi, toleranssisi, materiaalisi, lainattu ja valmistettu spesifikaatioiden mukaan, ei luettelosta. Jos "muokattu" toimittaja ohjaa sinua jatkuvasti kohti standardikokojaan, se kertoo jotain siitä, mitä he todella voivat koneistaa.
Onko sinulla akselipiirustus lainattavaksi?
Lähetä meille 2D-piirustus tai näytteesi toleranssien, materiaalin ja viimeistelyn merkinnällä. Palaamme tarjouksen ja jos se auttaa, ehdotuksen tai kaksi myymälästä.
Pyydä tarjous akselin työstyksestäUsein kysytyt kysymykset
Mitä toleranssia akselin työstöön voi pitää?
Se riippuu prosessista. Karkealla sorvauksella pääset plus-miinus 0,05 mm alueelle, kun taas viimeistelyhionta tarkkuusakselilla tuo halkaisijatoleranssit IT5–IT6-alueelle, jolloin pinnan karheus on Ra 0,4 μm. Guanshuossa hiomme näille tasoille vakiona moottorin ja pumpun akselit.
Mitä eroa on sylinterimäisellä ja keskustattomalla hiomalla?
Lieriömäinen hionta pitää akselin keskipisteiden välissä, mikä antaa erinomaisen samankeskisyyden ja sopii porrastetuille tai olkapäille. Keskitön hionta tukee akselia työlevossa ja kulkee nopeammin, joten se sopii pitkille, sileille akseleille suurempiin tilavuuksiin. Useimmat kaupat, myös meidän, käyttävät molempia osasta riippuen.
Mikä materiaali sopii parhaiten koneistetulle akselille?
Ei ole olemassa yhtä parasta materiaalia. Keskihiiliteräs, kuten 1045, kattaa useimmat yleiskäyttöiset akselit, seosteräkset, kuten 40Cr, kestävät suurempia kuormia ja kestävät hyvin kovettumista, ja ruostumaton teräs on valinta, kun korroosiolla tai hygienialla on merkitystä. Oikea valinta riippuu kuormasta, ympäristöstä ja hinnasta.
Osaatko työstää onttoja akseleita?
Kyllä. Ontot akselit porataan tai porataan keskeltä, sitten käännetään ja hiotaan kuin kiinteä akseli. Ne vähentävät painoa ja mahdollistavat johdotuksen, jäähdytysnesteen tai toisen akselin ohjaamisen reiän läpi, mikä on yleistä sähköautoissa ja automaatiomoottoreissa.
Koneistatko mukautettuja akseleita piirustuksen perusteella?
Se on suurin osa työstämme. Lähetä meille 2D-piirustus tai näyte toleranssien, materiaalin ja viimeistelyn mukaan, niin lainaamme sen. Koneistamme tarpeidesi mukaan kiinteän luettelon sijaan.
Millä teollisuudenaloilla koneistettuja akseleita käytetään?
Akseleitamme käytetään uusissa energiaajoneuvojen moottoreissa, teollisuusautomaatiossa ja robotiikassa, kodinkoneissa, pumpuissa ja venttiileissä sekä lääketieteellisissä laitteissa – kaikkialla, missä pyörivän osan on pysyttävä todellisena kuormitettuna.