Määritä reiän halkaisija ja sovitus, koko halkaisijan syvyys, sallittu pohjaprofiili, pienin jäljellä oleva päätyseinä ja porauksen suhde työskentelyakselin tappeihin. Pidä käyttökelpoinen asennuspituus erillään porauspisteen syvyydestä. Guanshuon umpireikien valikoimassa on 2-30 mm:n reikä, 5-150 mm:n syvyys ja suurin syvyys-halkaisijasuhde 10:1; näitä rajoja on tarkasteltava yhdessä, eikä niitä saa sekoittaa vapaasti.
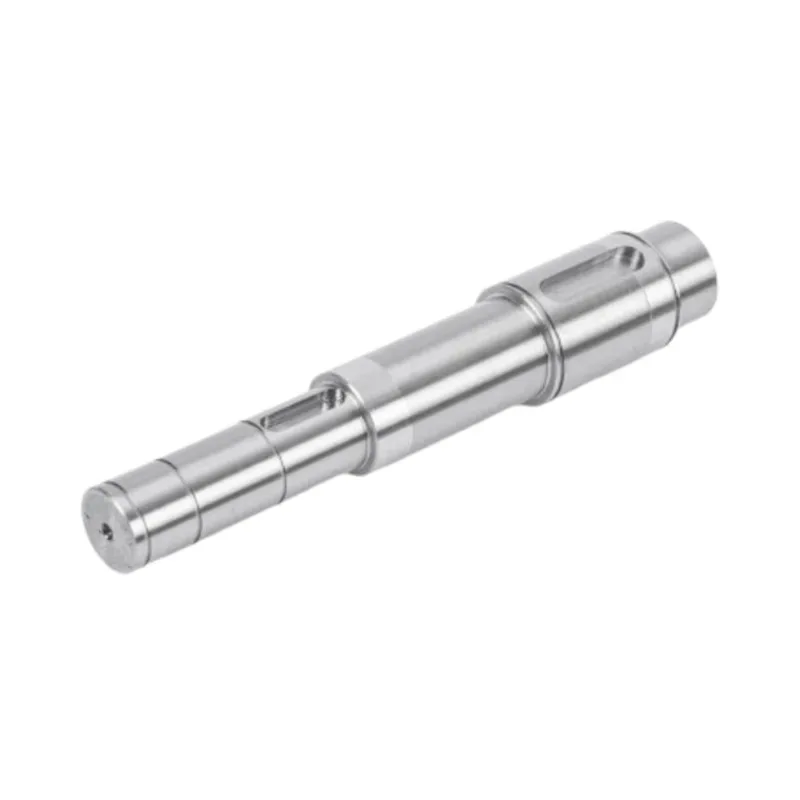
Pidä yksi kiilaura, kun koko akseli-, kiila- ja napaliitäntä täyttää kuormitus- ja asennusvaatimukset. Harkitse vastakkaista kaksoiskiilauraa, kun yksi napa tarvitsee kaksi vääntömomentin siirtotietä ja liitosgeometria voidaan valmistaa ja todentaa yhdessä. Kaksi avainta ei automaattisesti tuplaa liitoksen arvoa: mittaerot voivat saada yhden avaimen kiinni ensimmäisenä, ja akseli ja napa tarvitsevat silti omat vahvuustarkistuksensa.
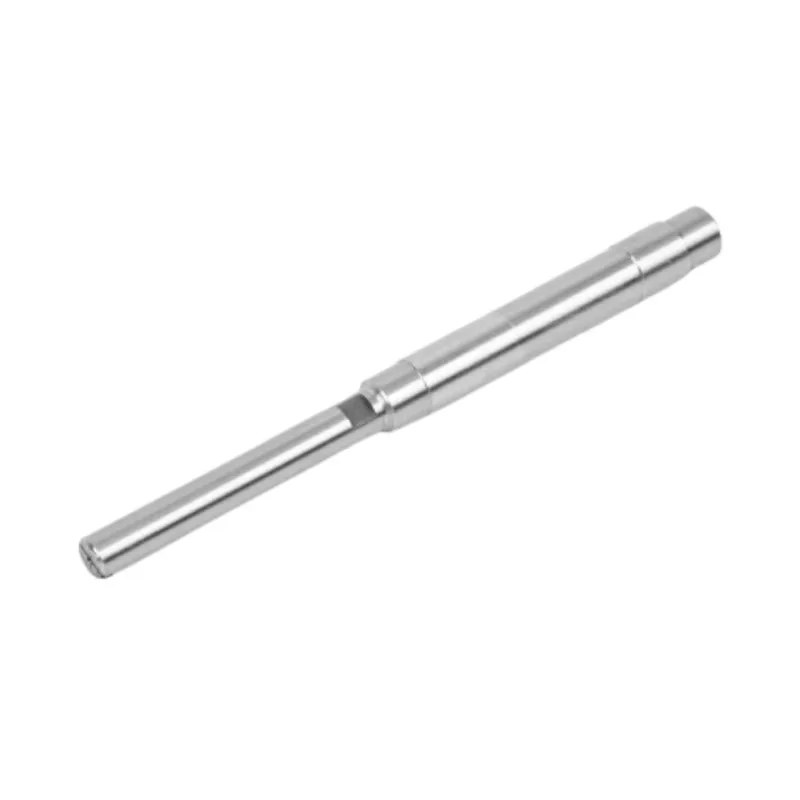
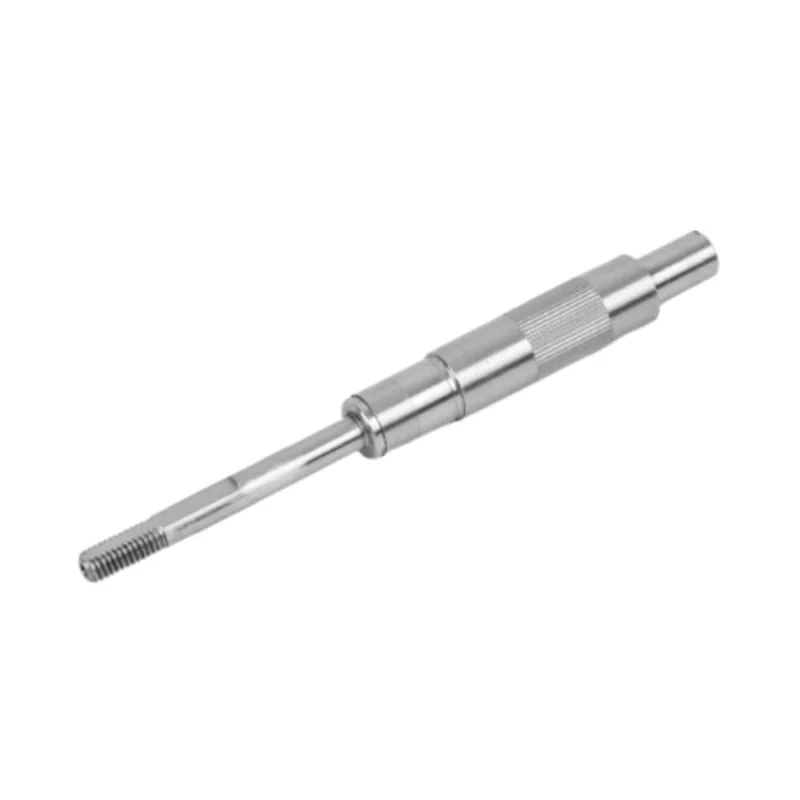
Suunnittele porrastettu akseli sen osien ympärille. Tarkasta akselifilee valitun laakerin sallittua kulmakuorta vasten, anna laakerirenkaalle riittävästi olkatukea ja säädä kohdistuspintojen välistä toiminnallista etäisyyttä. Määritä napin koko ja olkapään geometria erikseen. Vain työstön mukavuuden vuoksi valittu säde voi estää istuvuuden; terävämpi kulma, joka valitaan vain raivaukseksi, voi aiheuttaa väsymysongelman.
Käytä 304:ää lähtökohtana yleiselle kostealle tai lievästi syövyttävälle huollolle. Harkitse 316:ta, kun kloridialtistus tekee pistesyöpymiskestävyyden tärkeämmäksi. Arvioi lämpökäsitelty 420, kun akseli tarvitsee kovan, kulutusta kestävän pinnan ja ympäristö on yhteensopiva tämän laadun kanssa. Guanshuon HRC 48–55 -ominaisuus koskee 420:aa sammutuksen ja matalan lämpötilan karkaisun jälkeen. Se ei päde jokaiseen ruostumattomaan akseliin. Määritä laatu, materiaalin kunto ja kovuusvaatimus yhdessä ja ohjaa sitten valmiin kirjausliuskan geometriaa erikseen.
Määritä moottorin akselin pinnan karheus jokaiselle toimintavyöhykkeelle erikseen. Merkitse laakeritapit, tiivisteen kosketuspinnat, roottori- tai puristusistukat ja vääntömomentin siirtoominaisuudet piirustukseen ja anna jokaiselle vyöhykkeelle sen liitososan vaatima viimeistely. Pidä halkaisija, juoksu, suoruus ja sylinterimäisyys erillisinä säätiminä. Guanshuossa julkaistut pinnat vaihtelevat Ra ≤ 0,8 μm:stä yhden ruostumattoman sileäakselisen tuotteen Ra 0,2–0,4 μm suurnopeusakselilla ja Ra 0,05–0,2 μm ultratarkkuusakselin laakeriasennossa. Nämä ovat tuotekohtaisia tuotesarjoja, eivät yhtä yleistä eritelmää jokaiselle moottorin akselille.
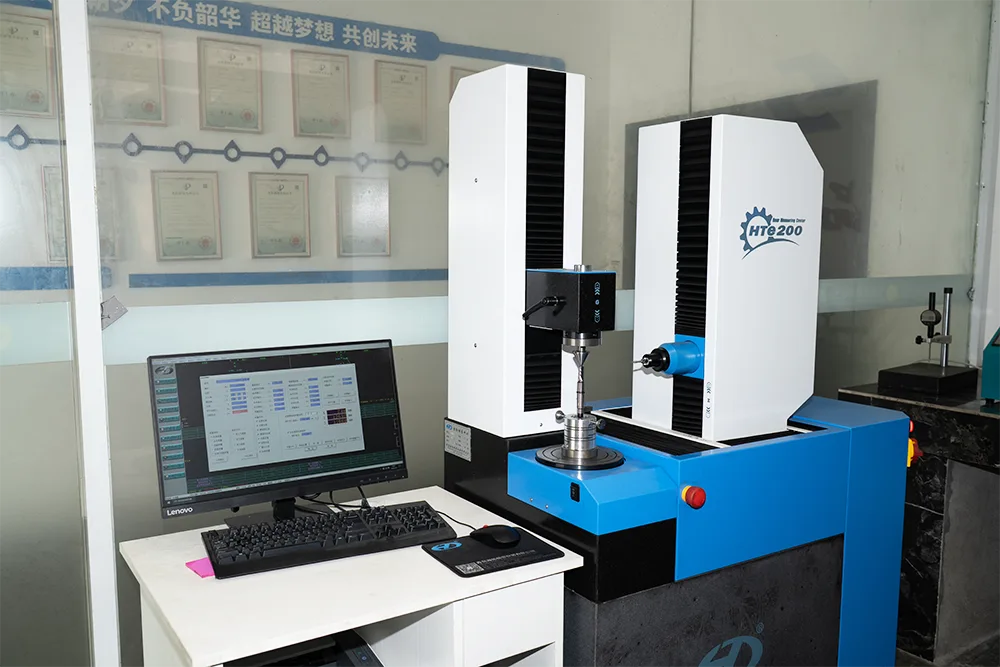
Moottorin akselin tarkastusraportissa tulee tunnistaa osan ja piirustuksen versio ja kirjata sitten todelliset tulokset sopivuuteen ja pyörimiseen vaikuttavista ominaisuuksista. Niihin kuuluvat yleensä materiaali, kriittiset halkaisijat, valuma tai sylinterimäisyys, pinnan karheus, kovuus ja mikä tahansa kiilaura tai kiilageometria. Käytä ensimmäisen artikkelin raporttia hyväksyäksesi asetukset ennen volyymituotantoa. Käytä erätietueita ja sovittuja seulontasääntöjä osoittaaksesi, että myöhemmät osat pysyivät samoissa rajoissa.
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö


 10 2026-09
 10 2026-09
 05 2026-09
 28 2026-08
 25 2026-08