Alimman Ra-arvon asettaminen yleisiin muistiinpanoihin voi näyttää turvalliselta. Käytännössä se voi piilottaa tärkeät pinnat ja tehdä koko akselista kalliimman. Parempi piirustus määrittää lopputuloksen sen mukaan, mitä kukin lehti-, maa- ja ajoominaisuus todella tekee.

Määritä moottorin akselin pinnan karheus jokaiselle toimintavyöhykkeelle erikseen. Merkitse laakeritapit, tiivisteen kosketuspinnat, roottori- tai puristusistukat ja vääntömomentin siirtoominaisuudet piirustukseen ja anna jokaiselle vyöhykkeelle sen liitososan vaatima viimeistely. Pidä halkaisija, juoksu, suoruus ja sylinterimäisyys erillisinä säätiminä. Guanshuossa julkaistut pinnat vaihtelevat Ra ≤ 0,8 μm:stä yhden ruostumattoman sileäakselisen tuotteen Ra 0,2–0,4 μm suurnopeusakselilla ja Ra 0,05–0,2 μm ultratarkkuusakselin laakeriasennossa. Nämä ovat tuotekohtaisia tuotesarjoja, eivät yhtä yleistä eritelmää jokaiselle moottorin akselille.
Pinnankarheussymboli on pieni, mutta se voi muuttaa koko tuotantoreitin. Se voi muuttaa halkaisijan, joka voidaan viimeistellä sorvissa, hiontaoperaatioksi. Se voi myös lisätä kiillotusta, toista tarkastusominaisuutta ja ylimääräistä käsittelyä pinnan suojaamiseksi.
Tämä hinta on perusteltu, kun pinnassa on laakeri, se kulkee tiivisteen alla tai säätelee tarkkuussovitusta. Se tuo vain vähän lisäarvoa vapaalle alueelle, joka ei koske mihinkään. Piirustuksen pitäisi tehdä ero selväksi.
Miksi yksi Ra-arvo koko akselille on yleensä väärä ohje
Näemme usein yleisen viimeistelymerkinnän piirustuksen nurkassa, kun taas akselissa on neljä tai viisi erilaista työtä sen pituudella. Muistiinpano on helppolukuinen, mutta vaikea valmistaa järkevästi. Koskeeko se vain laakerin istukkaa? Sisältääkö se kiilaurapohjan? Odotetaanko lankaharjan vastaavan saman arvon? Entä kevennysura, joka on olemassa vain työkalun välystä varten?
Jos vastaus on "kaikkialla", tehdas saattaa joutua suojaamaan ja viimeistelemään pinnat, jotka eivät vaikuta kokoonpanoon. Jos vastaus on "vain siellä missä tarvitaan", piirustuksessa ei ole kerrottu tarkastajalle, missä mitataan.
Kallein karheuden huomioteksti ei aina ole pienin numero. Se on numero, jonka raja on epäselvä. Ennen kuin valitsemme pyörän, kiillotuspassin tai tarkastussuunnitelman, haluamme tietää, mistä vaatimus alkaa, mihin se loppuu ja mikä liitososa teki sen tarpeelliseksi.
Parempi lähestymistapa on käsitellä pintakäsittelyä paikallisena toiminnallisena vaatimuksena. Akseli voi silti tehdä yleisen viimeistelyn ei-kriittisillä koneistetuilla alueilla, mutta tärkeät vyöhykkeet saavat oman johtajansa, pituutensa ja Ra-arvonsa.
Kartoita akseli toiminnallisen pinnan mukaan
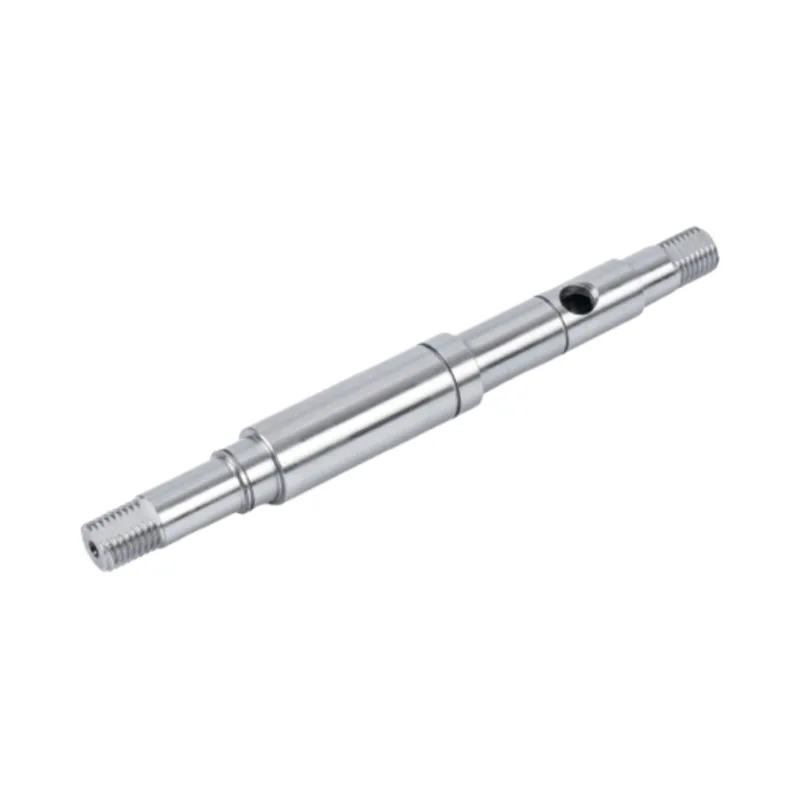
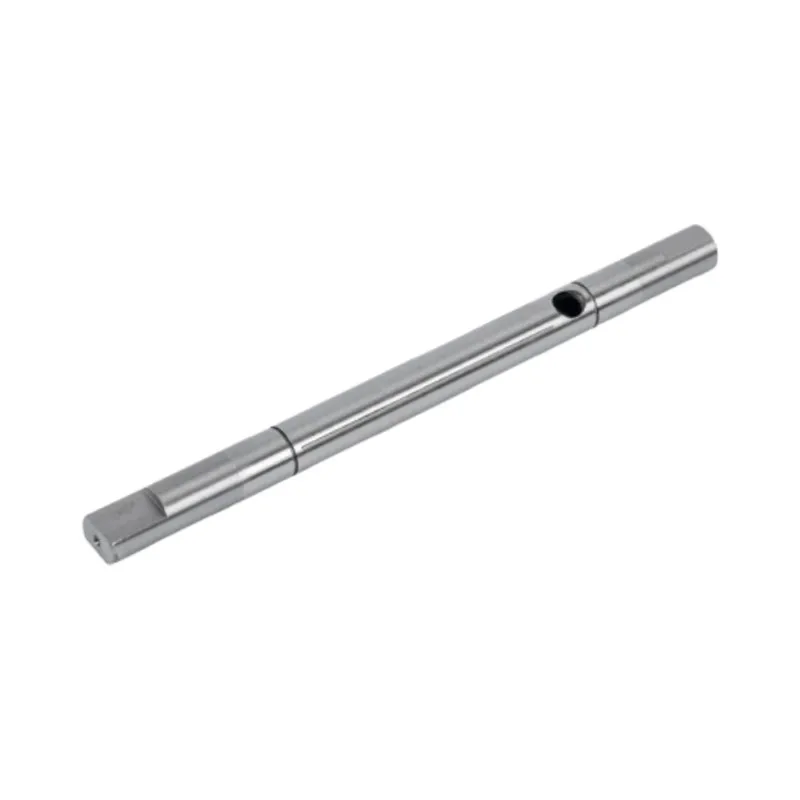
Moottorin akseli ei ole yksi pinta. Lue vasemmalta oikealle, se voi sisältää kytkinpään, laakeritapin, tiivistepinnan, roottorin istukan, toisen laakeritapin ja ei-toiminnallisen jatkeen. Jokainen vyöhyke näkee erilaisen kosketustilan.
Toiminnallinen pintakartta porrastetulle moottorin akselille
Tämä kartta on määritysmenetelmä, ei yleisakselin rakenne. Lopullisten vyöhykkeiden ja arvojen on noudatettava yhteensopivia osia ja käyttöolosuhteita varsinaisessa kokoonpanossa.
Laakeripäiväkirjat
Laakeritappi tarvitsee oikean halkaisijan sovituksen ja pinnan, joka tukee tasaista kosketusta. Karheudella on väliä, mutta kiillotettu tappi, jonka halkaisija on väärä tai liiallinen valuma, on silti huono laakerin istukka. Aseta Ra-viite päiväkirjan viereen ja pidä sen istuvuus ja geometriset säätimet näkyvissä.
Tiivistekontakti laskeutuu
Sinettien toimittajan vaatimuksen pitäisi johtaa tähän. Tunnista tarkka kosketusleveys sen sijaan, että levität viimeistelyä lähimpään täyteen halkaisijaan. Jos tiivisteen rakenne ohjaa pinnan suuntaa tai muita tekstuuriominaisuuksia, merkitse myös nämä vaatimukset piirustukseen. Ra ei yksin kuvaa koneistusmerkkien suuntaa.
Roottori, hammaspyörä, hihnapyörä ja kytkinistuimet
Nämä liitännät riippuvat usein sovituksesta, vääntömomentin siirrosta ja kohdistuksesta. Matala Ra voi tukea kokoonpanoa, mutta se ei todista koaksiaalisuutta tai estä väärää puristussovitusta. Aloita komponentin sijainnista ja lataamisesta ja päätä sitten, kuinka paljon viimeistelyä todella tarvitaan.
Kiilaurat ja spline-kylki
Vetolaitteen ominaisuuksilla profiililla, sijainnilla ja kuorman jakautumisella voi olla enemmän merkitystä kuin pinnan visuaalisesti kirkkaaksi tekeminen. Esimerkiksi Guanshuon nykyinen prosessiartikkeli antaa Ra ≤ 0,8–1,6 μm evoluutiohampaan kyljeille sekä erilliset symmetria- ja jakovirhesäätimet. Se on oikea malli: viimeistely ja geometria liittyvät toisiinsa, mutta ne eivät ole keskenään vaihdettavissa.
Mitä Guanshuo julkaisee tällä hetkellä varsisivuillaan
Omat nettisivumme osoittavat, miksi yksi "vakiomoottorin akseli Ra" ei ole hyödyllinen vastaus. Eri tuotesivuilla julkaistaan erilaisia viimeistelytasoja, koska niiden käyttökohteet ja tarkkuusluokat vaihtelevat. Alla oleva taulukko kokoaa nämä hajallaan olevat arvot yhteen näkymään.
| Nykyinen Guanshuo-sivu | Julkaistu pinnan karheus | Aiheeseen liittyvät julkaistut säätimet | Kuinka lukea arvo |
|---|---|---|---|
| Ruostumattomasta teräksestä valmistettu sileä moottorin akseli | Ra ≤ 0,8 μm | Suoruus ≤ 0,03 mm; koaksiaalisuus ≤ 0,02 mm; ympyrämäisyys ≤ 0,01 mm; sylinterimäisyys ≤ 0,02 mm | Tuotetason spesifikaatio tälle ruostumattomasta sileävartisesta sivusta, ei ole oletusarvo kaikille ruostumattomille osille. |
| Sileiden moottorin akselien tarkkuushionta | Ra ≤ 0,4 μm | IT5–IT6 mittatarkkuus; suoruus ≤ 0,01 mm | Julkaistu tarkkuushiotun sileän akselin ominaisuus, joka on sidottu hiontaan ja tarkastukseen. |
| Porrastettu moottorin akseli | Usein Ra 0,4 μm tai vähemmän avaimen laakeri- ja tiivistepinnoilla | Sivun painopiste on monen halkaisijan asennuksessa ja ominaisuuksien suhteissa | Sanamuoto on paikallinen: kriittiset laakeri- ja tiivistevyöhykkeet saavat hienon viimeistelyn, eivät automaattisesti koko porrastettua akselia. |
| Nopea moottorin akseli | Ra 0,2–0,4 μm | Ulkohalkaisija h6 / h5; akselin juoksu ≤ 0,001–0,003 mm | Nopeiden nopeuksien tuotevalikoima, jossa viimeistely yhdistyy tiukkaan juoksugeometriaan. |
| Erittäin tarkka moottorin akseli | Ra 0,05–0,2 μm laakeriasennossa | Ulkohalkaisija h5; koaksiaalisuus ≤ 0,002 mm; säteittäinen juoksu ≤ 0,003 mm | Tiukin julkaistu valikoima tässä vertailussa. Se on nimenomaisesti sidottu erittäin tarkan tuotteen laakeriasentoon. |
Se on, että karheus kuuluu tuoteluokkaan ja toiminnalliseen pintaan. Ra 0,05–0,2 μm:n kopioiminen erittäin tarkasta laakerin asennosta tavalliselle välyshalkaisijalle muuttaisi prosessia ja tarkastustaakkaa ilman, että kokoonpanossa olisi hyötyä.

Mitä Ra hallitsee ja mitä se ei voi hallita
Ra on mitatun pintaprofiilin korkeuspoikkeamien aritmeettinen keskiarvo. Se on hyödyllinen, koska se vähentää kompleksisen jäljen vertailukelpoiseksi numeroksi. Tämä mukavuus on myös sen heikkous. Kahdella pinnalla voi olla yksi Ra-arvo, vaikka niillä on erilainen piikkien muoto, väli tai koneistusmerkin suunta.
Ajattele moottorin akselin piirustuksessa Raa yhtenä ohjaussarjan jäsenenä. Se kuvaa hienoa rakennetta. Se ei kerro, onko halkaisija oikea, onko tappi pyöreä vai pyörivätkö kaksi laakerin istukkaa saman akselin ympäri.
| Ohjaus | Kysymys, johon se vastaa | Mitä se ei todista | Tehdastarkastus |
|---|---|---|---|
| Pinnan karheus (Ra) | Kuinka suuria ovat keskimääräiset hienoprofiilien poikkeamat? | Halkaisija, pyöreys, asennussuunta tai kohdistus toiseen tapiin | Pinnan karheusmittari määritellyllä alueella |
| Halkaisija ja istuvuus | Kokoontuuko akseli vastinreiän kanssa tarkoitetulla tavalla? | Pyöriikö pinta työakselin mukaan | Kokomittaus toleranssiin sopivilla laitteilla |
| Pyöreys / sylinterimäisyys | Onko päiväkirjamuoto pyöreä ja johdonmukainen koko pituudeltaan? | Sen suhde etälaakeriin tai käyttöominaisuuteen | Sylinterimäisyyden mittaus |
| Runout | Kuinka paljon ohjattu pinta vaihtelee, kun se pyörii perusakselin ympäri? | Mikroskooppinen pintarakenne | Pyörimismitta piirustusdatumiin |
| Suoruus | Pysyykö akseli tai sen johdettu linja sallitun suoruusvyöhykkeen sisällä? | Paikallinen karheus tai lopullinen paritussovitus | Määritetylle ominaisuudelle ja toleranssille valittu menetelmä |
Tämä erottelu estää yleisen ostovirheen: kiiltävän näytteen hyväksymisen, kun ominaisuuden suhde on väärä. Ulkonäkö voi olla hyödyllinen, mutta piirustus- ja tarkastustulosten on kuvattava toiminto.
Tehdastyönkulku piirustuksen asettamiseen
Kun Ra-arvoa ei ole vielä selvitetty, emme aloittaisi avaamalla maalikaaviota. Aloittaisimme kokoonpanosta. Alla oleva järjestys muuttaa epämääräisen "sileän akselin" vaatimuksen vaatimuksiksi, joita sekä tuotanto että tarkastus voivat seurata.
Pariutuvasta komponentista mitattavaan viimeistelyyn
Järjestyksellä on väliä. Maalitavoite ilman määriteltyä toimintavyöhykettä tai mittauspistettä on edelleen kesken.
1. Merkitse, mikä koskettaa akselia
Luettele kunkin halkaisijan vastaava osa. Laakerin sisärengas, dynaaminen tiiviste, roottoripino ja vapaa tila eivät vaadi metallilta samaa. Jos liitososa ei ole tiedossa, merkitse tarkistusvaatimus mieluummin kuin lainaa pienintä Ra muualle piirustukseen.
2. Muodosta työakseli ja sovita
Valitse peruspiste, joka edustaa akselin pyörimistä moottorissa. Ohjaa sitten kriittisiä päiväkirjoja tälle akselille. Täällä halkaisijatoleranssi, juoksu ja sylinterimäisyys tulevat piirustukseen. Epätasaisuuden pitäisi tukea näitä vaatimuksia, ei sopia niitä.
3. Levitä Raa rajoitettuun pituuteen
Näytä tarkka päiväkirja tai yhteystietoalue. Porrastetulla akselilla ohjain voi osoittaa yhtä halkaisijaa, jolla on määrätty pituus. Jos kyseessä on lyhyt tiivisteura, jonka maahalkaisija on pidempi, tunnista tiivisteen kosketusvyöhyke erikseen, jos sen viimeistelyvaatimus vaihtelee.
4. Tarkista prosessi ennen arvon jäädyttämistä
Käytännön kysymys on, voivatko määritetty materiaali, kovuus, geometria ja määrä noudattaa vakaata viimeistelyreittiä. Jos akseli on lämpökäsitelty, loppuhionta seuraa normaalisti karkaisua, jotta se voi poistaa lämpökäsittelyn aiheuttaman liikkeen ja määrittää lopullisen koon ja pinnan.
5. Tee hyväksymisestä yksiselitteinen
Päätä, mihin karheusjälki otetaan ja mitä asiakirjoja tilaus tarvitsee. Toimittaja ja ostaja eivät saa huomata lopputarkastuksessa, että he ovat tulkinneet mittausalueen eri tavalla.
Yhdistä viimeistely realistisen prosessireitin kanssa
Pintakäsittely ei johdu yhdestä koneen asetuksesta erikseen. Materiaalin kunto, kääntövara, lämpökäsittelyliike, hiontajärjestelyt, pyörän kunto, jäähdytysneste ja käsittely vaikuttavat kaikki lopulliseen pintaan. Mitä tiukempi kohde, sitä enemmän koko reitin on tuettava sitä.
Meidäntarkkuusakselin työstöprosessipaikat hiotaan lämpökäsittelyn jälkeen. Tämä järjestys mahdollistaa lopullisen toimenpiteen koon ja pinnan korjaamisen kovettumisen jälkeen. Tarkkuushiotuille sileille moottorin akseleille nykyisellä tuotesivulla julkaistaan IT5–IT6, suoruus ≤ 0,01 mm ja Ra ≤ 0,4 μm. Nämä arvot toimitetaan sarjana, ei kolmena toisiinsa liittymättömänä viimeistelyvaatimuksena.
| Prosessivaihe | Sen tehtävä akselilla | Päätös, joka vaikuttaa karheuteen | Yleinen väärinkäsitys |
|---|---|---|---|
| CNC-sorvaus | Luo perushalkaisijat, olkapäät ja varaston kunnon | Jätä sopivaa massaa kriittisille vyöhykkeille, jotka hiotaan myöhemmin | Odotetaan hienoa visuaalista kääntöliikettä korvaavan kaiken lopullisen geometrisen ohjauksen |
| Lämpökäsittely | Rakentaa vaaditun kovuuden tai mekaanisen kunnon | Anna liikkua ennen kuin lopullinen päiväkirja on valmis | Kriittisen halkaisijan viimeistely ensin ja kovettumisen oletus ei liikuta sitä |
| Sylinterimäinen hionta | Viimeistelee valitut tapit ja niiden suhteen akselin akseliin | Valitse se, jossa porrastetun geometrian ja erillisten toiminnallisten halkaisijoiden on pysyttävä yhteydessä toisiinsa | Prosessin valinta vain Ra-arvosta |
| Keskitön hionta | Viimeistelee tehokkaasti jatkuvat ulkohalkaisijat ilman keskireikiä | Käytä sitä siellä, missä geometria ja peruspistestrategia sopivat keskittömään tukeen | Olettaen, että jokainen monivaiheinen akseli voi kulkea saman asennuksen läpi |
| Ultra-viimeistely / kiillotus | Jalostaa pintaa edelleen, kun toiminnallinen vaatimus sitä vaatii | Käytä sitä paikallisesti ja suojaa jo muodostettu geometria | Käytä kiillotusta halkaisijan, pyöreyden tai kulumisen korjaamiseen |
Jos yksi piirustus asettaa tiukimman Ra:n jokaiselle käännetylle pinnalle, kysymme, mitkä vyöhykkeet todella yhtyvät. Se ei ole yritys huonontaa laatua. Näin pidämme kriittiset tapit hallitulla reitillä lisäämättä viimeistelytyötä kierteisiin, kohokuvioihin ja välyshalkaisijoihin, jotka eivät voi parantaa moottorin suorituskykyä.
Tee karheushuomautus tarkastettavaksi
Hyvä erittely kertoo tarkastajalle, mihin laite sijoitetaan. "Ra 0,4" yleisessä huomautuksessa ei vastaa tähän. "Ra ≤ 0,4 μm laakeritapin ØD pituudella L" tekee. Varsinaisten symbolien ja mittojen tulee noudattaa ostajan käyttämää piirustusstandardia.
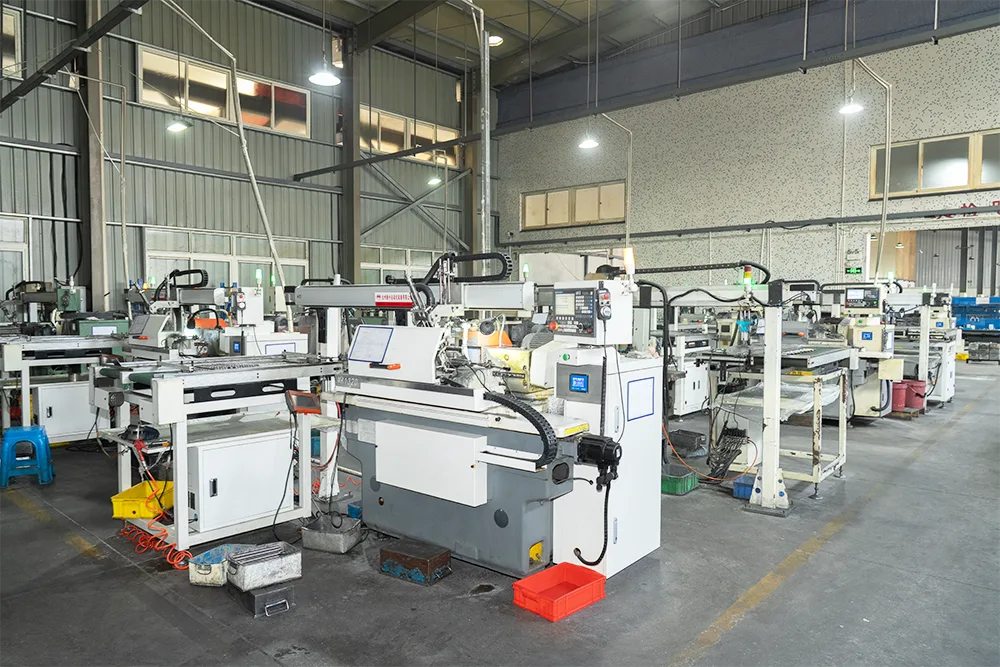
Guanshuon nykyisellä tehdassivulla on listattuna pinnan viimeistelymittarit, sylinterimäisyysmittarit, kaksiulotteiset projektorit, kovuusmittarit ja vaihteiden testauskeskukset. Jokainen instrumentti vastaa eri kysymykseen. Pintakäsittelymittari varmistaa Ra. Sylinterimäisyyslaitteisto tarkistaa muodon ja siihen liittyvän pyörimisgeometrian. Projektori tukee profiileja ja ominaisuuksien mittoja. Täydellinen tarkastussuunnitelma lähettää jokaisen vaatimuksen oikeaan työkaluun.
Tunnista jokaiselle kriittiselle Ra-kuvakkeelle pinta, sen aksiaalinen pituus ja mahdollinen poissuljettu ura tai reuna. Jos mittaussuunnalla, näytteenottosuunnitelmalla tai täydellisellä raportilla on merkitystä hyväksymisprosessillesi, sovi siitä ennen tuotantoa sen sijaan, että lisäät sen osien valmistumisen jälkeen.

Viisi piirustusvirhettä, jotka ratkaisimme ennen tuotantoa
1. Pienin Ra näkyy vain otsikkolohkossa
Kysymme, koskeeko se koko osaa vai vain kriittisiä lehtiä. Korjaus on säilyttää realistinen yleinen viimeistely ja lisätä paikallisia huomiotekstejä sinne, missä kokoonpano tarvitsee enemmän.
2. Laakeritappissa on Ra, mutta se ei sovi
Viimeistely ei voi kertoa meille, kuinka laakeri kootaan. Lisää halkaisijan toleranssi tai sovitusvaatimus ja asiaankuuluva geometrinen suhde.
3. Hyljemaalla ei ole määriteltyä rajaa
Hiomakoneen ja tarkastajan on tiedettävä todellinen kosketuspituus. Merkitse maaperä ja siirrä sitten viimeistely ja kaikki suuntavaatimukset valitusta tiivistesuunnittelusta.
4. Kiillotuksen odotetaan korjaavan loppumisen
Kiillotus voi parantaa rakennetta. Se ei luo puuttuvaa suhdetta kahden lehden välille. Runout on sisällytettävä peruspisteeseen, asetuksiin, hiontareittiin ja tarkastussuunnitelmaan.
5. Tuotesivun arvo kopioidaan ilman sen tuotealuetta
Ra 0,05–0,2 μm näkyy erittäin tarkalla akselisivullamme laakerin asennosta. Siitä ei pitäisi tulla jokaisen akselin tarjouspyynnön oletushuomautus. Aloita kokoonpanotarpeesta ja käytä sitten asianmukaista tuotekapasiteettia toteutettavuusviitteenä.
Moottorin akselin pinnan viimeistelyn RFQ-tarkistuslista
Puhdas tarjouspyyntö antaa tehtaalle tarpeeksi tietoa prosessista, ei vain metallin muodosta. Ennen kuin lähetät moottorin akselipiirustuksen, tarkista seuraavat kohdat.
- Materiaalilaatu ja lämpökäsittelyn kunto ilmoitetaan.
- Laakeri, tiiviste, roottori, hammaspyörä, hihnapyörä ja kytkentävyöhykkeet on tunnistettu.
- Jokaisella kriittisellä pinnalla on selvä halkaisija, aksiaalinen raja ja Ra-arvo.
- Vaaditut sovitukset ja peruspisteviitteet näkyvät piirustuksessa.
- Runout, suoruus, pyöreys tai sylinterimäisyys määritetään silloin, kun toiminta sitä vaatii.
- Tiivistepinnan yksityiskohdat noudattavat valittua tiiviste- tai järjestelmävaatimusta.
- Ei-toiminnallisia alueita ei vahingossa pidetä tiukimmassa paikallisessa pinnassa.
- Mukana on määrä, näytevaihe ja tarkastusraportin odotukset.
- Kaikki suojatut tai ulkonäön kannalta tärkeät pinnat on merkitty käsittelyä ja pakkausta varten.
Jos piirustus on vielä konseptivaiheessa, lähetä liitososan tiedot sen mukana. Voimme tarkastella, mitkä vyöhykkeet tarvitsevat loogisesti sorvausta, hiontaa tai lisäviimeistelyä, ja sitten vastata kysymyksiin ennen kuin hinta rakennetaan väärän tulkinnan ympärille.
Usein kysytyt kysymykset
Mikä on tyypillinen moottorin akselin pinnan karheus?
Jokaiselle moottorin akselille tai yhden akselin jokaiselle pinnalle ei ole yhtä Ra-arvoa. Guanshuon tämänhetkiset tuotesivut julkaisevat Ra ≤ 0,8 μm ruostumattomalle sileäakseliselle tuotteelle, Ra ≤ 0,4 μm tarkkuushiotuille sileille akseleille, Ra 0,2–0,4 μm suurnopeuksille akselille ja Ra 0,05–0,4 μm akselin ultrarenkaan asennossa. Valitse arvo liitososasta, nopeudesta, istuvuudesta ja toiminnallisesta pinnasta sen sijaan, että kopioit pienimmän luvun.
Pitäisikö koko moottorin akselilla olla sama Ra-arvo?
Yleensä ei. Laakeripultit, tiivistepinnat, roottorin istukat ja käyttöominaisuudet suorittavat erilaisia tehtäviä. Anna kriittisille vyöhykkeille paikallisia pintakäsittelyohjeita ja käytä käytännöllistä yleistä viimeistelyä ei-toiminnallisille alueille. Tämä pitää piirustuksen selkeänä ja vältytään maksamasta tarkkuudesta silloin, kun se ei auta kokoonpanoa.
Tarkoittaako pienempi Ra-arvo akselin laatua?
Vain jos alempi karheus palvelee sovellusta ja muu geometria on oikea. Ra ei osoita halkaisijaa, pyöreyttä, sylinterimäisyyttä, suoruutta tai juoksevuutta. Korkealaatuisen akselin on täytettävä täydelliset toiminnalliset vaatimukset; Pienin pintakäsittelyluku ei yksinään tee siitä paremmaksi.
Voiko kiillotus korjata akselin vääntöä tai väärän laakerin?
Ei. Kiillotus voi parantaa pinnan rakennetta, mutta se ei korvaa halkaisijan ja geometrian hallintaa. Laakerin sovitus ja loppuminen on määritettävä koneistuksen peruspisteen, prosessisekvenssin, hiontajärjestelyn ja sopivan tarkastuksen avulla.
Mitä tietoja moottorin akselin Ra-huomautuksen tulee liittää?
Tunnista tarkka pinta ja aksiaalinen pituus ja sisällytä sitten sovitus, peruspiste ja asiaankuuluvat geometriset ohjaimet. Lisää tiivistemalleille kaikki pinnan suunta- tai rakennevaatimukset valitusta tiivistemallista. Ilmoita myös tarkastusraportti tai näytteenottovaatimus, kun se vaikuttaa tilauksen vastaanottamiseen.
Lähetä meille akselin piirustus, ei vain Ra-kohdetta
Merkitse laakerit, tiivisteet ja sovituspinnat, jos ne eivät ole ilmeisiä. Guanshuon valmistustiimi voi tarkistaa toiminnalliset alueet, hiontareitin ja tarkastuspisteet ennen tarjousta.
Pyydä piirustuksen tarkistusta