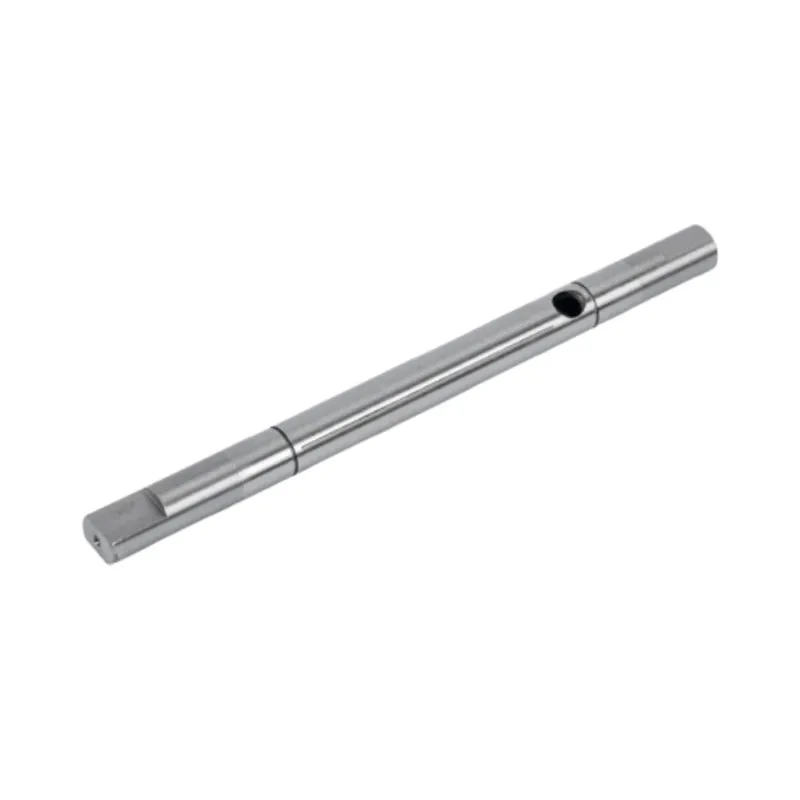
Moottorin akseli voi näyttää puhtaalta ja silti olla väärässä paikassa, jossa moottori tarvitsee sen olevan oikea. Hyödyllinen tarkastusraportti yhdistää piirustuksen mitattuihin tuloksiin, näyttää tarkastetut ominaisuudet ja tekee selväksi, kattavatko todisteet yhden näytteen vai tuotantoerän.

Katsastuksesta keskustellaan usein kuiluprojektin lopussa, kun materiaali, lämpökäsittely ja hinta on jo sovittu. Se on myöhäistä. Toimittaja ei voi rakentaa järkevää ohjaussuunnitelmaa ennen kuin ostaja merkitsee kokoonpanon kannalta tärkeät pinnat ja ominaisuudet.
Hyödyllinen raportti keskittyy yhteen käytännön kysymykseen: vastasiko tämä akseli sopivuutta, pyörimistä, kulumista ja vääntömomentin siirtoa ohjaavien ominaisuuksien piirustuksia?
Aloita piirtämisestä, älä tarkastushuoneesta
Tarkastussuunnitelma alkaa piirustuksen tarkistuksella. Pelkkä nimelliskoko ei riitä. Tarkastaja tarvitsee myös toleranssin, peruspisteen, mittauspaikan, pinnan viimeistelyvaatimuksen, lämpökäsittelyn tilan ja kaikki tähän ominaisuuteen liittyvät erityiset huomautukset.
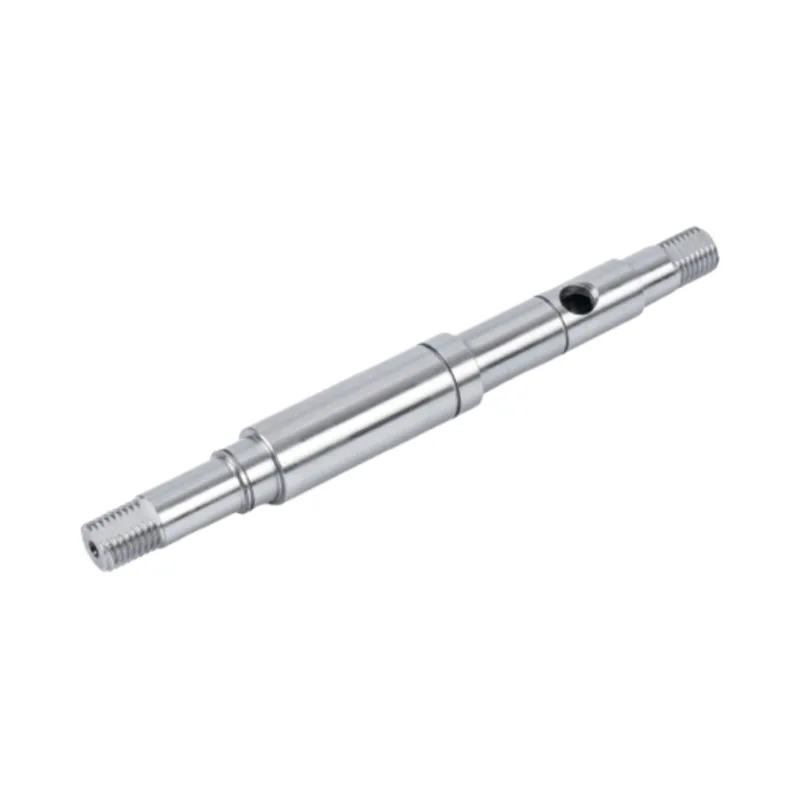
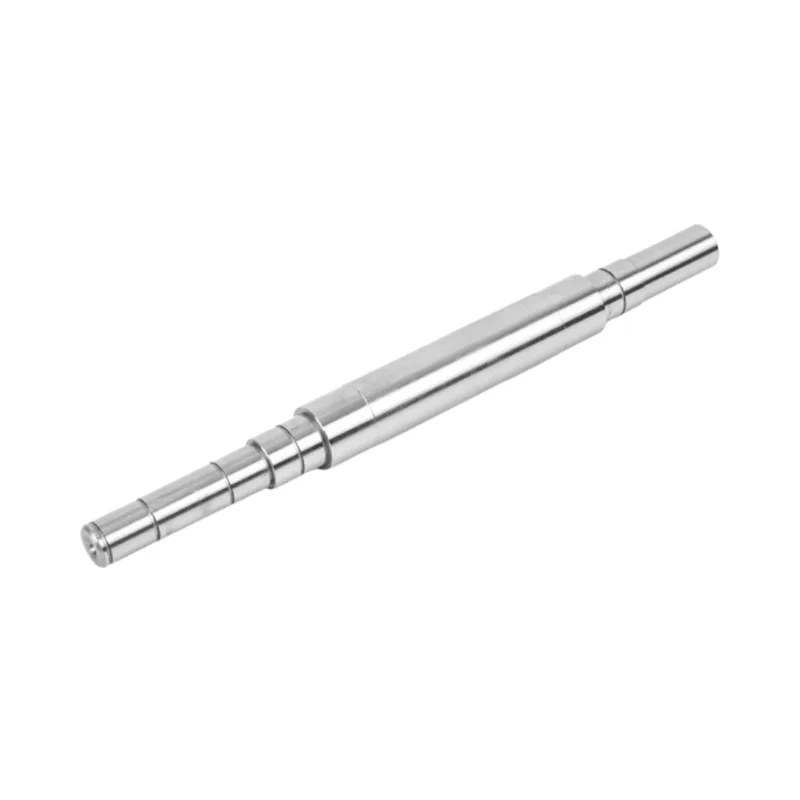
Harkitse porrastettua moottorin akselia, jossa on kaksi laakeritappia, tiivistepinta ja kiilaura. Jokaisen paljastetun halkaisijan mittaaminen samaan syvyyteen tuhlaa aikaa, ja tärkeät suhteet voivat silti jäädä huomaamatta. Kahden laakeritapin on ehkä pyörittävä yhdellä akselilla. Tiivistepinta saattaa vaatia tietyn pintakäsittelyn. Kiilauran leveys, syvyys ja sijainti on ehkä tarkistettava peruspisteeseen nähden. Nämä ovat erilaisia tarkastustehtäviä, vaikka ne kuuluvat yhteen osaan.
Ottelun tarkastus tuotantovaiheeseen
Lopputarkastus ei voi korjata ongelmaa, joka alkoi väärästä materiaalista tai väärinymmärretystä asetuksesta. Vahvempi suunnitelma tarkastaa siellä, missä relevantti riski ensimmäisenä ilmenee. Guanshuo on julkaistutarkkuusakselin työstöreittialkaa saapuvan materiaalin tarkastuksella ja päättyy erityiseen tarkastusvaiheeseen hionnan jälkeen.
| Vaihe | Mitä tarkistetaan | Miksi se kuuluu tänne | Hyödyllinen levy |
|---|---|---|---|
| Tuleva materiaali | Laji, erän tunniste ja toimitettu materiaalidokumentaatio | Koneistus ei voi korjata materiaalien yhteensopimattomuutta | Tuotantoerään linkitetty materiaalitodistus |
| Ensimmäinen asennus | Piirustuksen mitat, piirteiden sijainnit ja peruspisteet | Ensimmäinen artikkeli voi paljastaa asennus- tai tulkintavirheen ennen erän suorittamista | Ensimmäisen artikkelin tarkastusraportti todellisilla arvoilla |
| Lämpökäsittelyn jälkeen | Kovuus ja mahdollisesti liikkunut geometria | Lämpökäsittely muuttaa materiaalin kuntoa ja voi siirtää hoikan osan | Kovuustulokset ja sovitut geometriatarkastukset |
| Jauhamisen jälkeen | Lopulliset halkaisijat, pyöreys, sylinterimäisyys, juoksu, suoruus ja pinnan viimeistely | Hionta asettaa lopulliset kulkupinnat | Mitta- ja pintakäsittelyraportti |
| Kiila- tai kiilauratyöskentelyn jälkeen | Profiili, väli, sijainti, leveys, syvyys, viisteet ja säteet piirustuksen edellyttämällä tavalla | Ajo-ominaisuuksien on sovittava yhteen asiakkaan navan tai vaihteen kanssa | Profiilin tai vaihteiston mittaustulokset |
| Ennen lähetystä | Sovitut kriittiset ominaisuudet, osan identiteetti, määrä ja näkyvä kunto | Lähetyskirjan tulee edustaa luovutettavia osia | Erän tarkastus tai loppujulkaisuraportti |
Mitä moottorin akselilta pitäisi mitata?
Piirustus ratkaisee lopullisen listan, mutta useimmat tarkkuusmoottorin akselit yhdistävät useita mittaustyyppejä. Jokainen vastaa eri kysymykseen.
Kriittiset halkaisijat ja sovitukset
Laakeritapit, tiivistepinnat, roottorin istukat ja hammaspyöräsovitukset tarvitsevat todelliset mitatut halkaisijat. Raportti, jossa lukee vain "hyväksytty", piilottaa kuinka lähellä prosessi on käynnissä toleranssirajaa. Todelliset arvot mahdollistavat ajautumisen havaitsemisen ennen kuin myöhempi erä ylittää tämän rajan.
Pyöreys, sylinterimäisyys ja juoksevuus
Halkaisija kertoo koon mittauspisteessä. Se ei kerro, onko koko tappi pyöreä, pysyykö pinta sylinterimäisenä koko pituudeltaan vai kulkeeko yksi tappi toisen peruspisteen mukaan. Raportissa tulee nimetä mitattava ominaisuus ja käytetty perusarvo. Kaikkien kolmen ryhmitteleminen epämääräisen merkinnän alle, kuten "suora", luo tilaa erimielisyyksiin.
Pinnan karheus
Pinnan karheus kuuluu nimettyyn pintaan. Yksittäistä Ra-tulosta ilman sijaintia on vaikea käyttää, kun akselissa on useita tappeja ja tiivistepinta. sen puolestatarkkuushiotut sileät moottorin akselit, Guanshuo julkaisee Ra:n 0,4 mikrometrissä tai sen alle. Tätä arvoa ei pidä kopioida jokaiseen akselipiirustukseen. Sovellus- ja paritusosa ratkaisevat silti vaatimuksen.
Kovuus
Kovuustulos auttaa vahvistamaan lämpökäsittelyn tuloksen. Raportista tulee selvittää, missä koe tehtiin, ja liitettävä se piirustusvaatimukseen. Jos akselin eri osa-alueet käsitellään eri tavalla, yksi merkitsemätön kovuusluku ei voi kuvata koko osaa.
Kiilaurat, urat ja muut vetoominaisuudet
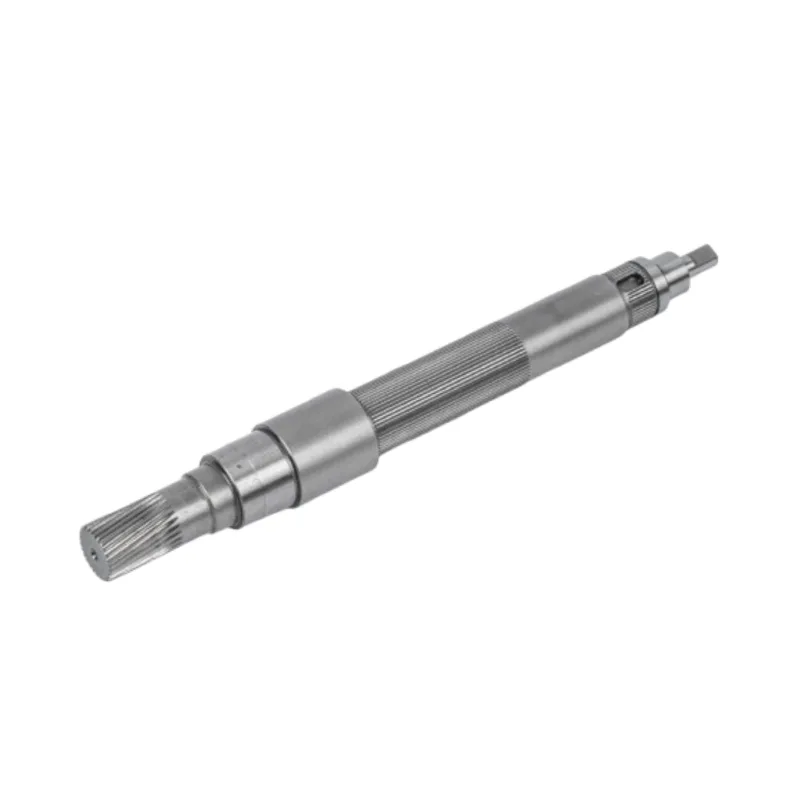
Ominaisuus voi täyttää leveytensä tai hammaskokonsa ja silti olla väärässä suhteessa akselin akseliin. Kiilaurat saattavat tarvita leveyden, syvyyden, symmetrian ja sijainnin tarkistuksia. Kiila saattaa vaatia hammasprofiilin ja välimittauksen. Guanshuo listaa kaksiulotteiset projektorit ja vaihteiston mittauskeskuksen tarkastuslaitteidensa joukossa, jotka tukevat näitä erilaisia mittaustöitä.
Ensimmäinen artikkeli, eräraportti ja täydellinen seulonta eivät ole sama asia
Ensimmäisen artikkelin tarkastusraportti hyväksyy uuden tai muutetun osan tulkinnan ja asennuksen. Sen tulee kattaa piirustusominaisuudet, jotka ovat tarpeen sen osoittamiseksi, että prosessi tuotti aiotun geometrian. Ostaja tarkistaa sen ennen täyden tuotannon julkaisua.
Erän tarkastusraportilla on eri tehtävä. Se tallentaa lähetyksen tai tuotantoerän sovitut ominaisuudet. Se voi sisältää toistuvia mittauksia valituista osista, mutta sen laajuus riippuu tarkastussuunnitelmasta. Yksi ensimmäinen artikkeli ei voi todistaa, että pitkä juoksu pysyi vakaana, ja yksi lopullinen näyte ei voi kuvata kaikkea, mitä ajon aikana tapahtui.
Täysi seulonta on järkevää, kun ominaisuus on kriittinen, pakon seuraus on suuri tai automaattinen tarkastus voi tarkistaa sen tehokkaasti. Guanshuo listaatäysin automaattiset optiset tarkastuslaitteetmuiden soittimiensa rinnalla. Automaattinen seulonta voi auttaa havaitsemaan mittapoikkeaman tilavuusajon aikana, mutta ostajan ja tehtaan on silti sovittava, mitkä ominaisuudet järjestelmä tarkistaa.
Kuinka lukea moottorin akselin tarkastusraportti
Aloita raportin yläosasta. Vahvista osanumero, piirustuksen versio, materiaali- tai eräviite, tarkastuspäivämäärä ja esitetty määrä. Jos tunniste ei vastaa ostotilausta ja piirustusta, alla olevat mitat eivät voi vapauttaa lähetystä.
Lue sitten jokainen tulos todisteena. Hyödyllinen rivi sisältää ominaisuuden, nimellisarvon, toleranssin tai rajan, todellisen tuloksen, yksikön, instrumentin tai menetelmän ja sijainnin. Geometristen ohjainten osalta sen tulee myös tunnistaa peruspiste tai pinta. Usean ontelon tai usean koneen prosessissa raportissa saattaa olla tarpeen tunnistaa kunkin näytteen lähde.
| Raporttikenttä | Kysymys, johon sen pitäisi vastata |
|---|---|
| Osa- ja piirustustarkistus | Tarkastiko tehdas ostajan hyväksymän määritelmän? |
| Ominaisuus ja sijainti | Mikä halkaisija, tappi, piirre tai pinta tarkastettiin? |
| Nimellinen ja toleranssi | Mikä raja määritteli hyväksynnän? |
| Todellinen tulos | Missä mitattu osa oli sallitun alueen sisällä? |
| Yksikkö ja menetelmä | Voiko toinen tarkastaja ymmärtää ja toistaa tarkastuksen? |
| Näytteen identiteetti ja määrä | Kattaako todisteet yhden ensimmäisen artikkelin, valitut eränäytteet tai täyden seulonnan? |
| Tarkastaja/päivämäärä/tila | Kuka julkaisi levyn, milloin ja millä tuloksella? |
Etsi kuvioita yksittäisten vihreiden laatikoiden sijaan. Jos jokainen halkaisija on lähellä samaa rajaa, erä voi kulkea läpi prosessin ajautuessa. Todelliset arvot antavat tehtaan säätää ennen seuraavaa tuotantoa. Hyväksytty/hylätty arvosanat eivät yksin näytä tätä mallia.
Yleisiä puutteita, jotka tekevät tarkastusraportista heikon
Seuraavat ongelmat tekevät raportista vaikeaksi luottaa tai käyttää sitä uudelleen:
- Raportissa ei ole piirustustarkistusta.
- Se näyttää vain hyväksytty/hylätty merkit, ei varsinaisia mittauksia.
- Näytemäärä puuttuu.
- Runout raportoidaan ilman datumia.
- Ra ilmoitetaan tarkastetun pinnan nimeämättä.
- Kovuus on lueteltu ilman testipaikkaa.
- Ensimmäisen artikkelin tulos esitetään todisteena koko tuotantoerästä.
- Materiaalitodistusta ei voi yhdistää lähetyksen osiin.
Mikään näistä ongelmista ei vaadi kalliimpaa konetta korjata. Ne edellyttävät selkeämpää sopimusta ostajan ja toimittajan välillä ennen tuotannon aloittamista.
Tehdaslaitteet numeroiden takana
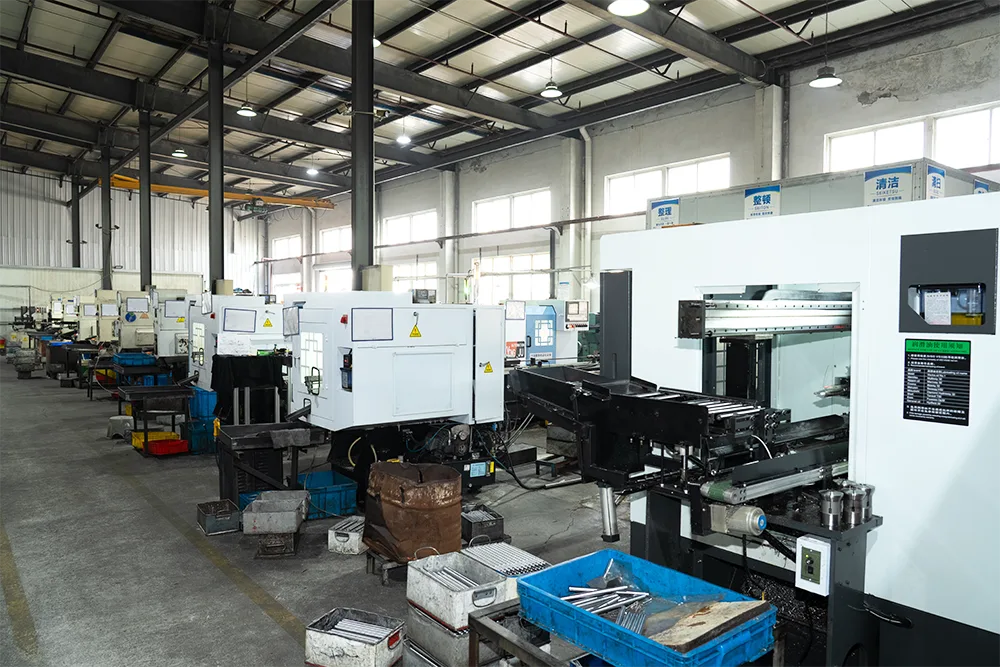
Guanshuo listaa kovuusmittarit, kaksiulotteiset projektorit, pinnan viimeistelymittarit, vaihteiden mittauskeskukset, sylinterimäisyysmittarit ja täysin automaattiset optiset tarkastuslaitteet. Sen tarkkuushiomasivu yhdistää julkaistut ominaisuudet vastaavien instrumenttien kanssa:
| Julkaistu ominaisuus tarkkuushiotuille sileille akseleille | Julkaistu arvo | Listatut tarkastuslaitteet |
|---|---|---|
| Pinnan karheus | Ra 0,4 mikrometriä tai alle | Pinnan karheuden testaaja |
| Mittojen tarkkuus | IT5 - IT6 | Kaksiulotteinen projektori / sylinterimäisyystesteri |
| Suoruus | 0,01 mm tai alle | Sylinterimäisyystesteri / vaihteiston mittauskeskus |
Nämä ovat julkaistuja spesifikaatioita nimetylle tuotteelle ja prosessille. Ne eivät ole yleisiä oletusasetuksia kaikillemoottorin akseli. Mukautetussa akseliraportissa tulee käyttää hyväksytyn asiakkaan piirustuksen rajoja. Laitteiston ja tarkastussuunnitelman tulee noudattaa tätä piirustusta.
Guanshuo listaa ISO 9001 -järjestelmän sertifioinnintodistussivu. Johtamisjärjestelmän sertifikaatti ei korvaa osakohtaista näyttöä. Tarkastusraportti, materiaalipöytäkirja ja sovittu valvontasuunnitelma osoittavat, täyttikö yksittäistilaus sen vaatimuksia.

Mitä sinun tulee määrittää tarjouspyynnössäsi
Lisää tarkastusvaatimus tarjouspyyntöön, jotta jokainen toimittaja hinnoittelee saman laajuuden. Jos vaatimus tulee tilauksen jälkeen, tehdas saattaa joutua toistamaan mittaukset, muuttamaan näytteenottoa tai lisäämään asiakirjoja, jotka eivät sisälly tarjoukseen.
- Osanumero, piirustus ja versio.
- Materiaaliluokka ja vaaditut materiaaliasiakirjat.
- Kriittiset halkaisijat, peruspisteet, sovitukset ja geometriset säätimet.
- Pinnan karheus ja tarkat pinnat, missä sitä sovelletaan.
- Kovuus- ja lämpökäsittelyvaatimukset.
- Piirustuksen edellyttämät kiilaura-, spline-, kierteet-, viiste- ja sädetarkistukset.
- Ensimmäisen artikkelin hyväksymisvaatimukset.
- Eränäytteenotto- tai täyden seulontavaatimukset kriittisille ominaisuuksille.
- Vaadittu raporttimuoto ja mahdolliset asiakaskohtaiset lomakkeet.
- Prototyyppien määrä, eräkoko ja vuosimäärä.
Selkeä tarkastussuunnitelma antaa ostajalle ja tehtaalle saman määritelmän hyväksyttävästä akselista. Se helpottaa myös lainausten vertailua. Yksi toimittaja voi hinnoitella lopputarkastuksen, kun taas toinen sisältää ensimmäisen tuotteen, materiaalidokumentaation ja kirjatut erätulokset. Yksikköhinnat eivät ole vertailukelpoisia ennen kuin tarkastuksen laajuus on vertailukelpoinen.
Usein kysytyt kysymykset
Mitä moottorin akselin tarkastusraportin tulee sisältää?
Sen tulee tunnistaa osanumero ja piirustuksen versio, sitten luetella tarkastettu ominaisuus, nimellisarvo, toleranssi, todellinen tulos, yksikkö, menetelmä tai instrumentti, näytemäärä, tarkastuspäivämäärä ja hyväksymistila. Kriittisiä akselin ominaisuuksia ovat usein materiaalin, laakerin ja tiivisteen halkaisijat, ulostulo tai sylinterimäisyys, pinnan karheus, kovuus ja kiilaura tai urien geometria.
Riittääkö ensimmäisen tuotteen tarkastus tuotantotilaukseen?
Ei. Ensimmäisen tuotteen tarkastus osoittaa, että alkuasennus voi tuottaa osan hyväksytyn piirustuksen mukaan. Tuotantotilaukset tarvitsevat myös sovitun erätarkastus- tai seulontasuunnitelman sen osoittamiseksi, että myöhemmät osat pysyivät samoissa rajoissa. Raportista tulee tehdä selväksi, kattavatko sen tulokset yhden näytteen, valitut eränäytteet vai koko seulonnan.
Miksi lopputuloksen pitäisi nimetä datam?
Runout kuvaa, kuinka pinta liikkuu, kun osa pyörii määritellyn vertailuakselin ympäri. Ilman peruspistettä numero ei osoita, mikä tappi tai keskus on määrittänyt kyseisen akselin. Peruspisteen nimeäminen tekee tuloksesta toistettavan ja yhdistää sen piirustuksen geometriseen ohjaukseen.
Milloin täysi seulonta on järkevää moottorin akseleille?
Täysi seulonta voi olla järkevää kriittisen ominaisuuden, suuren seurauksen sovelluksen tai ominaisuuden osalta, jonka automaattiset laitteet voivat tarkistaa tehokkaasti. Ostajan ja tehtaan tulee silti määritellä tarkasti, mitkä ominaisuudet seulotaan, mitä rajoja sovelletaan, tallennetaanko todellisia arvoja ja miten hylättyjä osia valvotaan.
Mitä tarkastuslaitteita Guanshuo listaa verkkosivuillaan?
Guanshuon tehdas- ja tarkkuushiomasivuilla on luettelo kovuustestajista, kaksiulotteisista projektoreista, pinnan karheuden testaajista, vaihteiden mittauskeskuksista, sylinterimäisyydestä ja täysin automaattisista optisista tarkastuslaitteista. Oikea instrumentti riippuu ominaisuuksista ja hyväksytystä asiakkaan piirustuksesta.
Lähetä piirustus ennen tarkastussuunnitelman vahvistamista
Jaa piirustus, materiaali, kriittiset ominaisuudet, raporttivaatimukset ja odotettu määrä. Guanshuo voi tarkistaa osan ja ilmoittaa valmistus- ja tarkastuslaajuuden yhdessä.
Lähetä moottorin akselin tarjouspyyntö