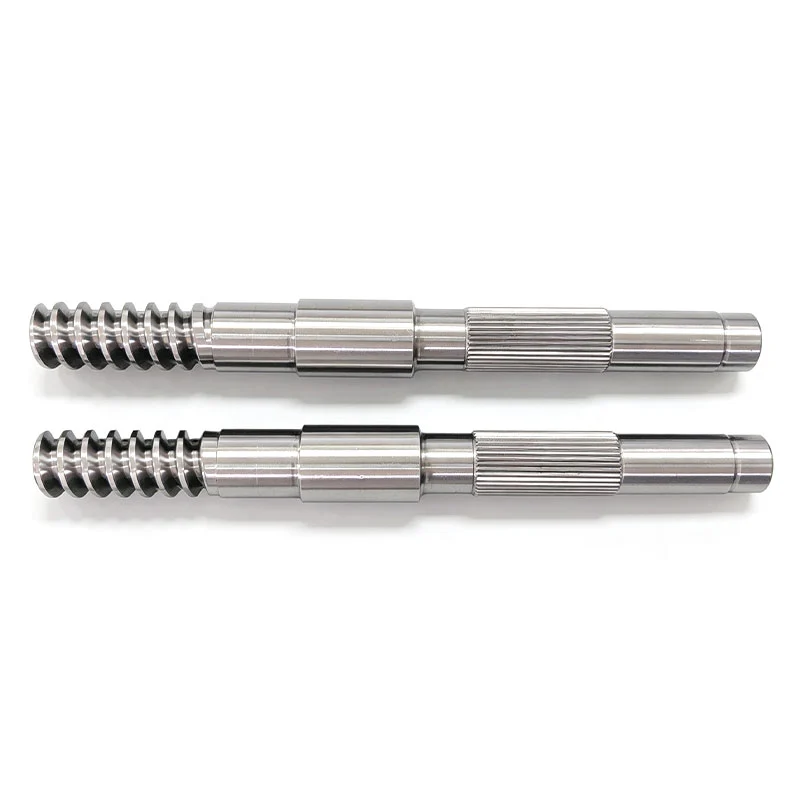
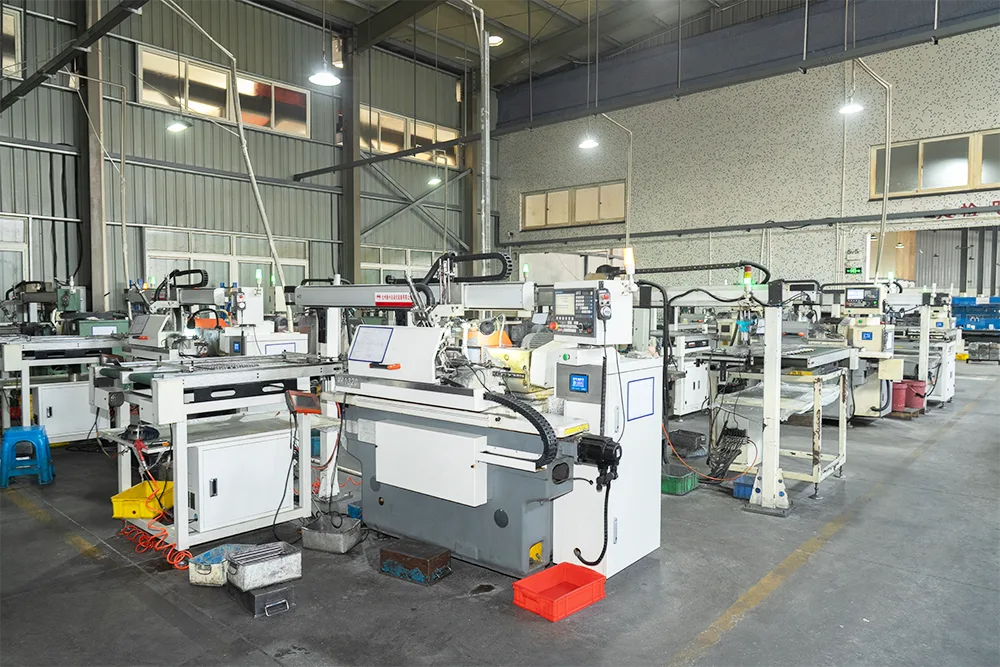
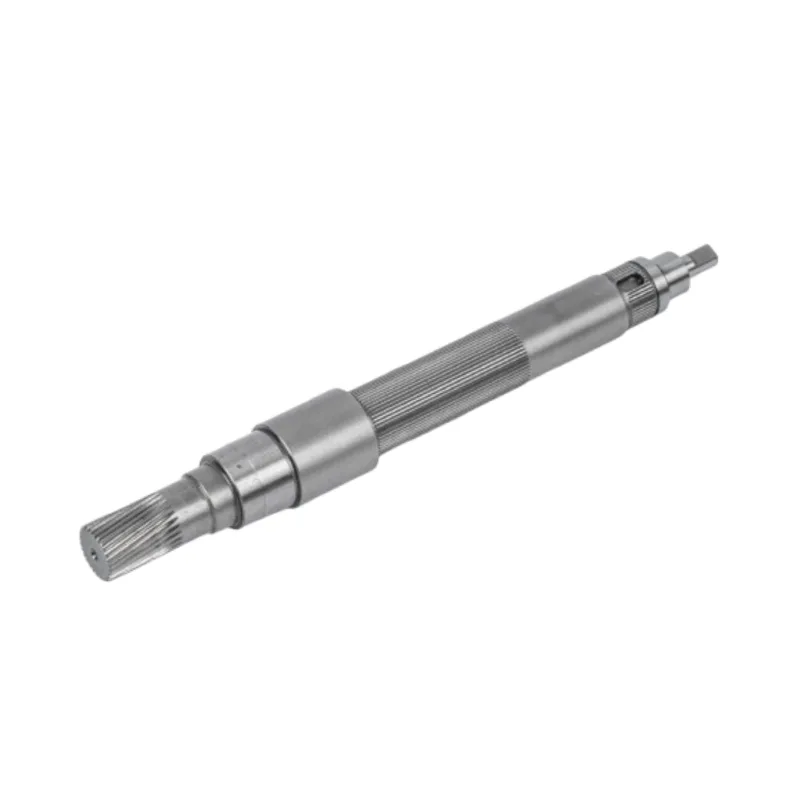
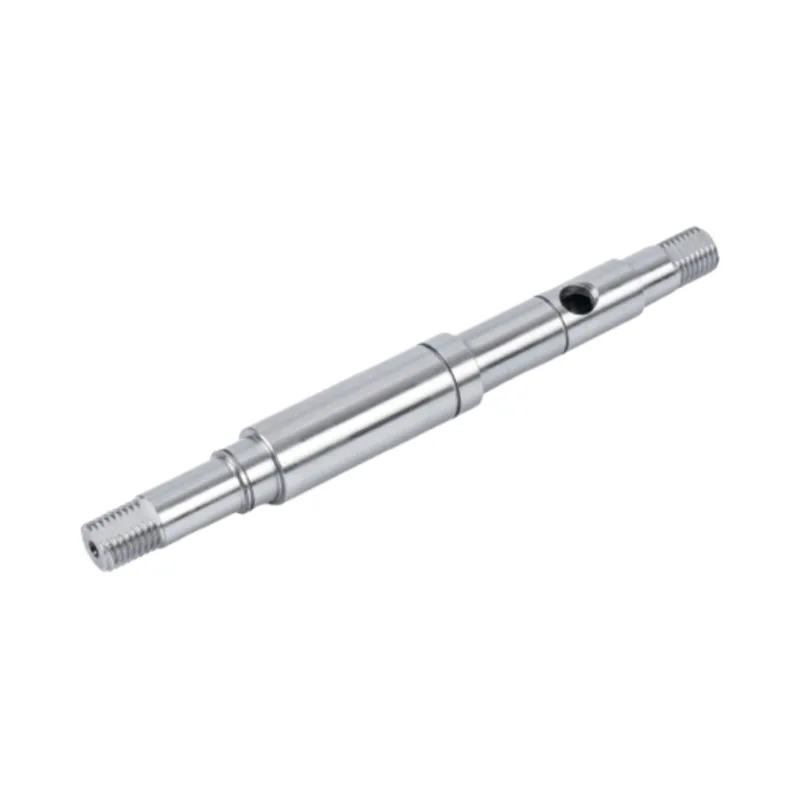
Akseli voi jättää sorvin näyttämään suoralta ja liikkua lämpökäsittelyn aikana. Hyödyllinen kysymys ei ole, onko liike normaalia. Se, jättääkö tuotantoreitillä riittävästi kontrollia, hiontamassaa ja tarkastustodisteita akselin palauttamiseksi piirustukseen.

Akselin oikaisu korjaa koneistuksen jälkeen jäävän tai lämpökäsittelyn aikana ilmenevän taivutuksen. Tarkkuusmoottorin akselille se kuuluu normaalisti karkaisun jälkeen ja ennen lopullista hiontaa. Tehdas mittaa ensin akselin määritettyjä peruspisteitä vasten, tekee tarvittaessa ohjatun korjauksen ja mittaa uudelleen. Lopullinen hionta tuo sitten lehtien kokoon ja viimeistelyyn. Hyödyllisessä piirustuksessa on ilmoitettava valvottu pituus, peruspiste, suoruus tai juoksutoleranssi ja tuotantovaihe, jossa vaatimusta sovelletaan.
Oikaisu on yksi niistä toiminnoista, joita ostajat näkevät harvoin tarjouksessa. Se ei tee siitä valinnaista. Jos lämpökäsittely, hoikka geometria tai epätasaiset piirteet liikuttavat akselia, jonkun on silti päätettävä, milloin se korjataan ja miten tulos todistetaan.
Tehtaan näkökulmasta oikaisu ei ole pelastusaskel huonolle osalle. Se on suunniteltu hallinta prosessien välillä, jotka luonnollisesti muuttavat metallia. Guanshuontarkkuusakselin työstöreittiasettaa lämpökäsittelyn ennen oikaisua ja tarkkuushiontaa. Tämä tilaus suojaa lopulliset mitat sen sijaan, että pyytäisi aikaisempaa toimintoa pitämään tarkkuuden jokaisen myöhemmän muutoksen ajan.
Miksi akselit liikkuvat lämpökäsittelyn jälkeen
Koneistus poistaa materiaalia. Lämpökäsittely muuttaa jäljellä olevan materiaalin kuntoa. Molemmat voivat vapauttaa tai jakaa sisäisen jännityksen uudelleen, joten karkaisun aikana suorana ollut akseli ei välttämättä ole enää suora karkaisun jälkeen. Mitä pidempi ja kapeampi osa, sitä helpompi vaikutus on nähdä, mutta myös lyhyet porrastetut varret voivat liikkua.
Myös geometrialla on väliä. Akseli, jossa on olakkeet, kiilaurat, urit, reiät tai eri paksuusprofiilit, ei kuumene ja jäähdytä kuin tavallinen sylinteri. Nämä ominaisuudet ovat välttämättömiä kokoonpanolle, mutta ne tekevät prosessin suunnittelusta vähemmän anteeksiantavaa. Emme siksi käsittele oikaisua erillisenä puristustoimenpiteenä. Yhdistämme sen varastovaraan, peruspisteen valintaan ja vielä hiontaan käytettävissä olevaan materiaalimäärään.
Jos piirustus vaatii tiukkaa loppuajoa, pahin suunnitelma on viimeistellä jokainen tappi ennen lämpökäsittelyä ja toivoa, että akseli pysyy paikallaan. Jätämme mieluummin lopullisen tarkkuuden karkaisua seuraaville toimenpiteille. Se antaa prosessille minne mennä, kun metalli liikkuu.
Minne suoristus sopii tuotannossa
Koko reitti riippuu materiaalista ja akselin suunnittelusta, mutta alla oleva järjestys selittää kunkin vaiheen työn. Se noudattaa Guanshuossa jo käytettyä prosessiaakselin työstötyönkulku.
| Tuotantovaihe | Mitä akselille tapahtuu | Miksi sillä on väliä suoruuden kannalta |
|---|---|---|
| Saapuvan materiaalin tarkastus | Materiaalilaatu ja tangon kunto tarkistetaan ennen leikkaamista. | Hyvä prosessi alkaa materiaalista, joka sopii piirustus- ja lämpökäsittelysuunnitelmaan. |
| CNC-sorvaus ja jyrsintä | Halkaisijat, askelmat, kierteet ja käyttöominaisuudet ovat rouhittuja tai puolivalmistettuja. | Kriittisissä lehtissä on riittävästi varastoa myöhempää hiontaa varten. |
| Lämpökäsittely | Akseli saa määritellyn karkaisuprosessin. | Osa voi liikkua jännityksen muuttuessa lämmityksen ja jäähdytyksen aikana. |
| Suoristus | Akseli mitataan, korjataan tarvittaessa ja mitataan uudelleen. | Toiminto vähentää taivutusta, ennen kuin lopullinen materiaali poistetaan tapeista. |
| Tarkkuushionta | Lieriömäinen tai keskitön hionta tuo kontrolloidut halkaisijat lopulliseen kokoon ja viimeistelyyn. | Hionta tarkentaa lopullista geometriaa ja poistaa suunnitellun lisäyksen. |
| Lopputarkastus | Mitat, suoruus tai kuluminen, viimeistely ja muut piirustusominaisuudet tallennetaan. | Tulos tarkistetaan samassa piirustuksen edellyttämässä peruspistejärjestelmässä. |
Tämä määräys on hyödyllisempi kuin epämääräinen lupaus, että akseli "tarkistetaan". Se kertoo ostajalle, milloin geometria on luotu ja milloin se tarkistetaan. Se paljastaa myös yhteisen tarjousvajeen: kaksi toimittajaa voi hinnoitella saman piirustuksen, mutta toinen voi sisältää jälkilämpökäsittelyn korjauksen ja tallennetun lopputarkastuksen, kun taas toinen valitsee yksinkertaisemman reitin.
Määritä, mitä suora tarkoittaa ennen tuotannon aloittamista
Sana "suora" kuulostaa itsestään selvältä, kunnes tarkastajan on mitattava se. Akseleilla voi olla suora keskiviiva, mutta huono tappikiinnitys. Tappi voi olla pyöreä sellaisenaan ja silti istua laakerin istukkaiden muodostaman akselin ulkopuolella. Pitkä tasahalkaisija saattaa vaatia suoran suoruustarkistuksen, kun taas koottu moottori voi välittää enemmän siitä, kuinka kaksi tappia pyörivät yhdessä.
| Vaatimus | Mitä se kuvaa | Kysymys, johon piirustuksen on vastattava |
|---|---|---|
| Suoruus | Kuinka pitkälle viivaelementti tai akselin akseli poikkeaa suorasta tilasta. | Mitä pintaa tai akselia ohjataan ja millä pituudella? |
| Runout | Kuinka paljon pinta vaihtelee, kun akseli pyörii määritellyn vertailuakselin ympäri. | Mitkä tapit tai keskukset muodostavat pyörimisakselin? |
| Sylinterimäisyys | Yhden lieriömäisen pinnan muoto ilman erillistä peruspistettä. | Mikä päiväkirja tarvitsee lomakehallintaa? |
| Halkaisija ja istuvuus | Napin lopullinen koko ja miten se sopii yhteen laakerin, tiivisteen tai navan kanssa. | Mikä toleranssi pätee hionnan jälkeen? |
Nämä säätimet liittyvät toisiinsa, mutta ne eivät ole keskenään vaihdettavissa. Tässä meidän on joskus hidastettava projektia, ennen kuin voimme nopeuttaa sitä. Jos piirustuksessa lukee "suoreus 0,01" ilman, että ohjattua jänneväliä tai mittaustilaa tunnistetaan, muutetaan tämä huomautus ensin tarkastusohjeeksi. Muuten ostaja ja tehdas voivat valmistaa eri numeroita samasta akselista.
Tehdasoikaisulenkki on mittaa, oikein, mittaa uudelleen
Järkevä oikaisulenkki alkaa mittaamisesta, ei voimasta. Käyttäjän tulee paikantaa mutka, ymmärtää vertailuakseli ja tietää, kuinka paljon korjausta seuraava prosessi voi hyväksyä. Korjauksen käyttäminen ilman näitä tietoja voi siirtää virhettä sen sijaan, että se pienentää sitä.
1. Luo viite
Akseli on tuettu tai sijoitettu tavalla, joka vastaa piirustuksen peruslogiikkaa. Porrastetussa moottorin akselissa kahdella laakeritapilla voi olla enemmän merkitystä kuin käyttämättömällä keskiosalla. Toisessa mallissa keskireiät voivat muodostaa työstöakselin. Tarkastusasetuksen on noudatettava toiminnallisia vaatimuksia.
2. Kartoita mutka
Akselia käännetään tai skannataan suurimman poikkeaman ja sen sijainnin löytämiseksi pituussuunnassa. Yksi lukema yhdessä paikassa ei voi kuvata akselia, jossa on useita vaiheita. Käyttäjä tarkistaa hallitun jänteen ja kiinnittää huomiota olkapäiden, urien ja lämpökäsiteltyjen osien lähellä oleviin siirtymiin.
3. Käytä kontrolloitua korjausta
Korjaus kohdistuu mitattuun mutkaan. Kuinka paljon voimaa ja mihin sitä käytetään, riippuu materiaalin kunnosta, halkaisijasta, pituudesta ja geometriasta. Tästä syystä yleinen suoristusresepti ei ole hyödyllinen. Käyttäjä työskentelee todellisesta osasta eikä toisesta akselista kopioidusta kiinteästä numerosta.
4. Tarkista ennen hiomista
Akseli palaa samaan mittauslogiikkaan korjauksen jälkeen. Jos se on valmis hiontaan, laakeissa on vielä oltava riittävästi varastoa pintojen puhdistamiseen ja lopullisen koon saavuttamiseksi. Oikaisu ja hionta ovat erillisiä toimintoja, mutta niillä on sama lisäbudjetti.
Älä arvioi suoristusta sen perusteella, miltä osa näyttää penkillä. Arvioi se piirustukseen sidotun toistettavan lukeman perusteella ja vahvista lopullinen tulos hionnan jälkeen.

Mitä hionta voi korjata ja mitä ei
Loppuhionta tekee kaksi tärkeää työtä. Se tuo juoksuhalkaisijat valmiiseen kokoonsa ja parantaa aiempien vaiheiden jättämää geometriaa ja pinnan viimeistelyä. Guanshuo käyttää sekä CNC-sylinterihiontaa että keskitöntä hiontaa. Oikea menetelmä riippuu osasta.
Lieriömäinen hionta sopii porras- ja olakkeelle, koska tapit voidaan viimeistellä tietyn akselin suhteen. Keskitön hionta on tehokas pitkille tasahalkaisijoille, jotka eivät vaadi keskiöitä. Guanshuon tarkkuushiontasivu määrittää sen IT5-IT6-mittatarkkuuden, pinnan karheuden Ra 0,4 mikrometriin asti ja suoruuden 0,01 mm:n sisällä.tarkkuushiotut sileät moottorin akselit.
Hionta vaatii vielä realistisen lähtötilan. Jos karkaistu aihio on pahasti vääntynyt, materiaalin poistaminen korkealta puolelta, kunnes se näyttää suoralta, voi jättää liian vähän materiaalia toiselle alueelle tai viedä laakerin koon alle. Korjaamme mieluummin ensin keskilinjan ja käytämme hiontaa siinä tarkkuustyössä, johon se on tarkoitettu.
Välisuoraisuustarkistuksen poistaminen voi saada reitityksen näyttämään lyhyemmältä. Se voi myös lähettää taivutetun karkaistun aihion kalliiseen hiontaan. Nopea tarkistus ennen hiontaa suojaa enemmän arvoa kuin sama tarkistus, joka suoritetaan vasta viimeistelyn jälkeen.
Mitkä akselin geometriat vaativat enemmän huomiota
Ei ole olemassa yhtä halkaisijaa tai pituutta, jonka kohdalla oikaisu tulee yhtäkkiä tarpeelliseksi. Tarkastelemme koko geometriaa ja prosessia. Pitkä sileä varsi käyttäytyy eri tavalla kuin lyhyt varsi, jossa on painava lapa. Kiilaura tai kiila muuttaa osuutta. Ristireikä poistaa materiaalia yhdeltä alueelta. Paikallinen kovettuminen voi aiheuttaa käsittelystä poikkeavan rasituskuvion koko leikkeelle.
Seuraavat ehdot ansaitsevat nimenomaisen suoruustarkastuksen tarjouksen ja ensimmäisen artikkelin suunnittelun aikana:
- pitkät akselit, joiden halkaisija on pieni niiden pituuteen nähden;
- porrastetut akselit suurilla poikkileikkausmuutoksilla;
- akselit, joissa on kiilaurat, urit, litteät tai poikkireiät;
- osat, joissa on tiukka välys kahden laakeritapin välillä;
- akselit, jotka kovettuvat ennen lopullista hiontaa;
- nopeat moottorin akselit, joissa pieni akselivirhe vaikuttaa pyörimiseen.
Tämä luettelo ei ole automaattinen hylkäyssääntö. Se kertoo meille, mihin insinöörityötä kannattaa käyttää. Guanshuo valmistaa sileitä, porrastettuja, kiilauraisia, uritettuja, onttoja ja erityisiä moottorin akseleita, joten prosessin suunnittelussa on noudatettava yksittäistä piirustusta eikä yhtä vakioreittiä jokaiselle muodolle.
Kuinka tarkistaa tulos
Lopputarkastuksen pitäisi vastata kapeaan kysymykseen: vastaako akseli piirustusta siinä kunnossa, jossa asiakas sen saa? Raportti tarvitsee osanumeron ja piirustuksen tarkistuksen, ohjatun ominaisuuden, nimellisvaatimuksen, todellisen tuloksen, mittauslaitteiston ja tarkastusvaiheen.
Guanshuon tarkastuslaitteisiin kuuluvat kovuusmittarit, kaksiulotteiset projektorit, pinnan karheusmittarit, hammaspyörän mittauskeskukset ja sylinterimäisyysmittarit. Tehtaalla on käytössä myös täysin automaattiset optiset tarkastuslaitteet. Nämä välineet tekevät erilaisia tehtäviä. Karheusmittari ei voi todistaa kulumista, eikä halkaisijatulos voi todistaa, että kahdella tapilla on yhteinen akseli.

Uuden akselin kohdalla sovimme mieluummin mittauslogiikasta ennen ensimmäisen artikkelin tekemistä. Tämä tarkoittaa, että peruspiste, valvottu alue, tarkastusvaihe ja näytteenottosääntö ovat jo selvät. Jos ostaja tarvitsee lukemia sekä lämpökäsittelyn että hionnan jälkeen, se pyyntö kuuluu tarjouspyyntöön. Sen ei pitäisi tulla näkyviin, kun erä on valmis.
Mitä laittaa piirustukseen ja tarjouspyyntöön
Toimittaja ei voi tarjota luotettavaa oikaisu- ja tarkastusreittiä erillisestä toleranssista. Lähetä täydellinen piirustus ja selitä, kuinka akseli toimii kokoonpanossa. Seuraavien tietojen avulla tehdas voi yhdistää toiminnallisen vaatimuksen tuotantoon.
- osanumero, piirustusversio ja vuosi- tai erämäärä;
- materiaaliluokka ja vaadittu lämpökäsittely;
- lopullinen kovuusvaatimus tarvittaessa;
- ohjatut päiväkirjat, datapisteet ja mittausalue;
- suoruus-, juoksu-, sylinterimäisyys- ja halkaisijatoleranssit, jos kutakin sovelletaan;
- pinnan karheus laakeri-, tiiviste- tai liukupinnoissa;
- ominaisuuksia, kuten olkapäät, kiilaurat, urat, kierteet ja ristireiät;
- tarkastusvaihe, näytteenottosuunnitelma ja vaadittu raportin muoto;
- kokoonpanonopeus tai toiminta, kun se muuttaa tärkeimmät pinnat.
Toiveemme on yksinkertainen: näytä meille toiminnallinen akseli sen sijaan, että lähetät vain kokoelman mittasuhteita. Kun tiedämme, mitkä pinnat paikantavat roottorin, laakerin, tiivisteen tai navan, voimme valita reitin, joka suojaa näitä suhteita lämpökäsittelyn, oikaisun, hionnan ja tarkastuksen avulla.
Jos haluat nähdä tuotantosekvenssin laajemmin, käytäasemakohtainen työstöopas. Jos välitön työ on tavallinen tarkkuusakseli,sileä moottorin akselin hiontasivuantaa asiaankuuluvat valmiit tekniset tiedot ja laitteet.
Usein kysytyt kysymykset
Milloin moottorin akseli kannattaa oikaista?
Moottorin akselin suoruus tulee tarkistaa jokaisen metallia liikuttavan toimenpiteen jälkeen, erityisesti lämpökäsittelyn jälkeen. Jos korjaus on tarpeen, sen tulisi yleensä tapahtua ennen lopullista hiontaa, jotta tapeissa on vielä tarpeeksi varastoa lopullisen koon ja geometrian saavuttamiseksi.
Onko akselin suoruus sama kuin juoksu?
Ei. Suoruus ohjaa viivaelementtiä tai akselia, kun taas runout mittaa pinnan vaihtelua, kun akseli pyörii määritellyn perusakselin ympäri. Piirustus voi vaatia jommankumman tai molemmat sen mukaan, miten laakerit, tiiviste, roottori tai napa sijaitsevat akselilla.
Voiko hionta suoristaa taipuneen akselin?
Hionnalla voidaan hioa lopullista geometriaa ja poistaa suunniteltu määrä materiaalia, mutta sitä ei tule käyttää karkaistun aihion liiallisen taivutuksen piilottamiseen. Jos yhdeltä puolelta on poistettava liian paljon materiaalia, lehti voi menettää varastoa tai loppua kokoa pienemmäksi. Oikaisun tulee ensin saattaa akseli tilaan, jota lopullinen hionta voi hallita.
Mitä suoruutta Guanshuo voi saavuttaa tasaisella hiotulla moottorin akselilla?
Guanshuo määrittelee tarkkuushiotuille sileille moottorin akseleille 0,01 mm:n suoruuden. Sama tuotesivu ilmoittaa IT5-IT6-mittatarkkuuden ja pinnan karheuden Ra 0,4 mikrometriin asti. Toisen akselin geometrian vaatimuksia on tarkasteltava sen piirustuksesta.
Mitä tietoja minun pitäisi lähettää akselin oikaisutarjousta varten?
Lähetä täydellinen piirustus materiaalin, lämpökäsittelyn, peruspisteiden, kontrolloidun pituuden, suoruuden tai juoksun toleranssin, lopullisten tapin kokojen, pinnan viimeistelyn ja tarkastusvaatimusten kanssa. Sisällytä akselin toiminta ja tuotantomäärä, jotta tehdas voi suunnitella oikaisun, hionnan ja raportoinnin yhdeksi reitiksi.
Tee suoruusvaatimuksesta mitattavissa
Lähetä Guanshuolle moottorin akselipiirustus, lämpökäsittelyvaatimus ja tarkastusmuistiinpanot. Tiimimme voi tarkistaa peruspisteen rakenteen ja suunnitella koneistus-, oikaisu-, hionta- ja tarkastusjaksot valmiin kappaleen ympärille.
Lähetä moottorin akselin tarjouspyyntö