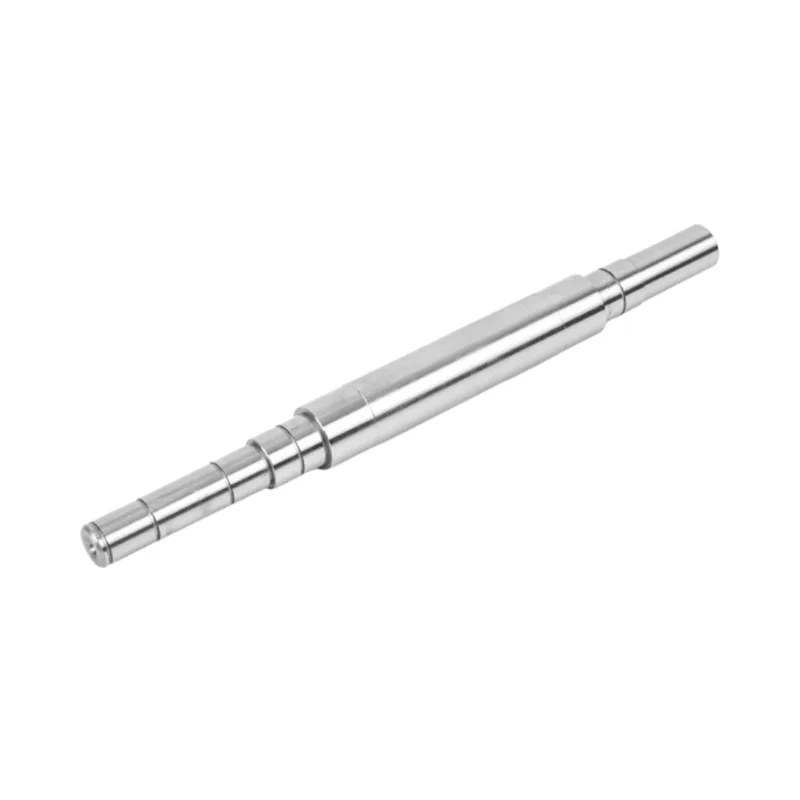
Tiukempi toleranssi ei valitse hiontamenetelmää. Akselin geometria tekee. Tasainen halkaisija, joka voi kulkea jatkuvasti keskittömän hiomakoneen läpi, on eri valmistusongelma kuin kaksi laakeritappia, joiden on pysyttävä samankeskisinä olakkeen yli.

Valitse sylinterimäinen hionta porrastetuille, olakkeille ja monihalkaisijaisille moottorin akseleille, kun useiden tappien on pysyttävä yhdelle akselille. Valitse keskitön hionta pitkille, sileille akseleille, kun yhtenäinen ulkohalkaisija ja tehokas erävirtaus ovat tärkeimmät vaatimukset. Joillakin tuotantoreiteillä käytetään molempia: keskitön hionta käsittelee tasaisen rungon tehokkaasti, sitten lieriömäinen hionta viimeistelee kriittiset laakerit tai tiivistetapit suhteessa akselin akseliin.
Ilmeinen ostajan kysymys on, kumpi prosessi on tarkempi. Pelkkä suvaitsevaisuus ei voi vastata siihen. Molemmat prosessit voivat tuottaa tarkkoja akselin halkaisijoita. Hyödyllinen ero on se, kuinka kappaletta pidetään, minkä pintojen tulee liittyä toisiinsa ja voiko geometria liikkua koneen läpi keskeytyksettä.
Tämä valinta muuttaa tarjousta ja asetusta sekä sitä, mitä tarkastusraportin pitäisi osoittaa. Toimittaja, joka valitsee menetelmän yhdestä halkaisijasta, saattaa jättää huomioimatta ominaisuuden, joka todella ohjaa moottorikokoonpanoa.
Aloita geometriasta, älä toleranssiluvusta
Harkitse kahta piirustusta, joissa molemmissa vaaditaan samaa lopullista halkaisijaa ja pinnan karheutta. Ensimmäinen on pitkä sileä akseli, jolla on yksi jatkuva ulkohalkaisija. Toisessa on kaksi laakeritappia, olake, tiivistetaso ja pienempi jatke. He voivat jakaa toleranssin, mutta he eivät jaa hiontaongelmaa.
Sileä varsi antaa tehtaalle yhtenäisen pinnan. Se voi levätä hiomalaikan ja säätölaikan välissä, kun taas työtuen terä tukee sitä. Porrastettu akseli ei voi kulkea kyseisen asennuksen läpi samalla tavalla. Sen tapit on viimeisteltävä yksi osa kerrallaan siten, että osa sijoitetaan keskelle tai muulle määritetylle akselille.
Kun piirustus saapuu pöydällemme, kierrämme laakeri- ja tiivistelevyt ennen kuin katsomme yleistä toleranssilohkoa. Ne pinnat kertovat meille, kuinka akseli toimii. Hiontareitin tulee suojata niiden kokoa, viimeistelyä ja suhdetta työakseliin.
Kuinka kaksi hiontamenetelmää tukevat akselia
Työnpito muuttaa sitä, mitä prosessi ohjaa
Kaaviot ovat yksinkertaistettuja. Niiden tarkoituksena on osoittaa, miksi työn pitäminen, eikä markkinointiväite tarkkuudesta, ohjaa prosessin valintaa.
Sylinterimäisessä hionnassa akseli pyörii keskiakselinsa ympäri, kun pyörä lähestyy valittua tappia. Näin hiomakone toimii portaiden ja hartioiden yli ja säilyttää eri halkaisijoiden välisen suhteen.
Keskittömässä hionnassa akselilla ei ole keskitukea. Se lepää terällä hiomalaikan ja säätöpyörän välissä. Järjestely sopii hyvin jatkuvaan ulkohalkaisijaan, koska osa voi liikkua hiontavyöhykkeen läpi ilman, että se puristuu keskipisteiden väliin.
Lieriömäisen vs keskittömän hiontaan vertailu
| Päätöstekijä | Sylinterimäinen hionta | Keskitön hionta | Mitä ostajan tulee huomioida |
|---|---|---|---|
| Osatuki | Osa sijaitsee keskipisteistä ja kierretään määritellyn akselin ympäri. | Osa lepää työtuen terällä kahden pyörän välissä. | Tukimenetelmä määrittää, mitä geometristä suhdetta prosessi ohjaa. |
| Tyypillinen geometria | Porrastetut, olkapäät ja monihalkaisijaiset akselit. | Pitkät, sileät akselit jatkuvalla ulkohalkaisijalla. | Tiukka toleranssi ei tee sopimattomasta geometriasta sopivaksi keskustattomaan prosessiin. |
| Keskireiät | Eirmaalisti käyttää hiontaakselin keskipisteitä. | Tukea varten ei tarvita keskireikiä. | Älä poista keskipisteitä suunnittelusta ennen kuin prosessireitistä on sovittu. |
| Vahvin ohjaus | Erillisten lehtien väliset samankeskisyys- ja loppumissuhteet. | Tasainen koko tasaisen ulkohalkaisijan mukaan. | Valitse menetelmä toiminnallisen pinnan ympäriltä, ei helpoimmin mitattavaa mittaa. |
| Tuotantovirta | Jokainen päiväkirja lähestytään ja viimeistellään osana määritettyä kokoonpanoa. | Tukee nopeaa jatkuvaa syöttöä sopiville akselimuodoille. | Keskitön nopeus luo arvoa vain, kun geometria sen sallii. |
| Yhteinen moottorin akselin sovitus | Laakerinapit, tiivistepinnat, olakkeet ja porrastetut akselit. | Sileät moottorin akselit ja pitkät sileät osat. | Yksi piirros voi perustella yhdistetyn reitin. |
Kumpikaan sarake ei ole laatuluokka. Ostaja voi kirjoittaa "keskitöntä hiontaa vaaditaan", koska projekti tarvitsee volyymia, ja lähettää sitten osan, jonka olake- ja tappiasettelu vaatii akselipohjaista hiontaa. Tavallinen varsi voi myös periä hitaamman reitin, kun sen piirustusmalli on kopioitu porrastetusta osasta. Piirustuksen tulee määrittää tulos. Tehtaan tulee valita reitti, joka voi toistaa sen.
Kun lieriömäinen hionta on parempi valinta


Lieriömäinen hionta on järkevää, kun akselilla on useita toimintahalkaisijoita. Laakeritappi voi olla olakkeen vieressä, jota seuraa tiivistepinta ja pienempi käyttöpää. Kaikki halkaisijat voivat läpäistä yksilöllisen kokotarkastuksensa ja silti tuottaa huonon kokoonpanon, jos niiden akselit eivät ole samaa mieltä.
Tarjouspyyntö, jossa luetellaan halkaisijan toleranssit mutta jätetään huomioimatta päivämäärien välinen suhde, on epätäydellinen. Halkaisija on paikallinen mitta. Runout ja samankeskisyys kuvaavat suhteita. Sylinterimäinen hiomakone voi viimeistellä yhden akselin, kun akseli pyörii saman referenssin ympäri, joka on määritetty toiselle tappille.
Suosimme yleensä tätä reittiä, kun piirustuksessa on mukana:
- kaksi tai useampia kriittisiä halkaisijoita, jotka on erotettu toisistaan askelmilla tai olakkeilla;
- laakeri- ja tiivistetappien on pysyttävä samana akselina;
- ominaisuuksia, jotka estävät jatkuvan kulkemisen keskittömän asennuksen läpi;
- määrättyihin keskipisteisiin tai päiväkirjatietoihin sidottu ajovaatimus;
- Pienet tuotantomäärät, joissa geometria on tärkeämpää kuin jatkuva syöttö.
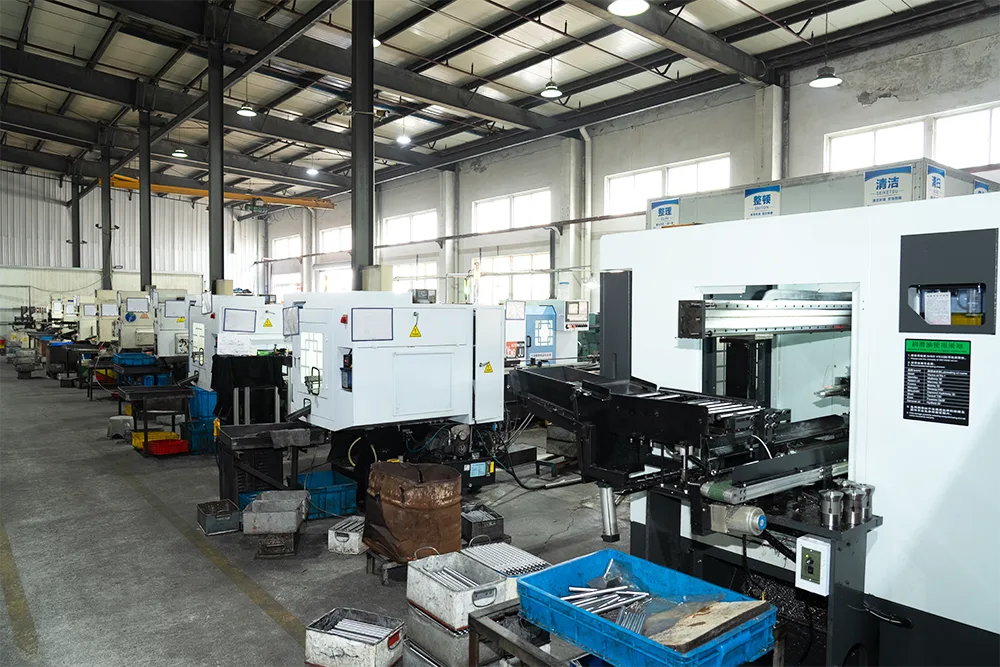
Guanshuo käyttää sylinterimäistä hiontaa porras- ja olakeakseleissa virrassaanakselin työstötyönkulku. Tehtaalla on käytössä 26 CNC-sylinterihiomakonetta, joten tämä on ydintuotantoprosessi eikä ulkoistettu viimeistelyvaihe.
Kun keskitön hionta ansaitsee paikkansa
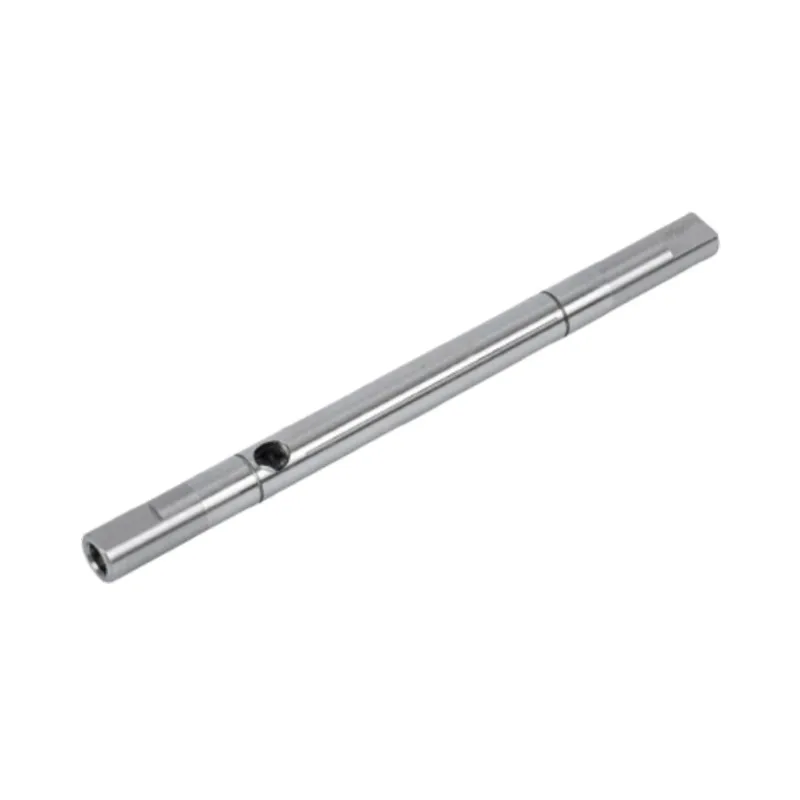
Keskitön hionta on houkuttelevaa, kun akselin geometria pysyy tasaisena. Työtuen terä tukee hiontavyöhykkeen lähellä olevaa osaa, eikä prosessissa tarvita keskireikiä akselin kantamiseen. Se on käytännöllinen tapa pitää yhtä halkaisijaa pitkin pitkää, kapeaa osaa samalla kun säilytetään tehokas tuotantovirtaus.
Etsimme kolmea ehtoa ennen kuin suosittelemme sitä: jatkuva hiontapinta, toiminnallisesti tärkeä halkaisija sen pituudella ja määrä, joka hyötyy asennuksesta. Jos olake katkaisee läpimenon tai useita tappeja on sidottava keskiakseliin, näennäinen läpimenoetu voi kadota.
Guanshuolla on kuusi erittäin tarkkaa keskitöntä hiomakonetta. Thetarkkuushiottu sileä moottorin akselisivulla luetellaan kyseisen tuotelinjan mittatarkkuus IT5 - IT6, pinnan karheus Ra 0,4 mikrometriin asti ja suoruus 0,01 mm:n sisällä. Nämä arvot kuvaavat valmista sileävartista tuotetta. Erilainen geometria tarvitsee vielä oman piirustustarkistuksen.
Eipea materiaalivirta ei tarkoita satunnaista prosessinhallintaa. Pyörän kunto, säätötoiminta, työtuen tuki ja saapuva varasto vaikuttavat kaikki valmiiseen halkaisijaan. Prosessi on tehokas, koska kokoonpano sopii osalle, ei siksi, että osa saa vähemmän huomiota.
Tehdaspäätösvirta moottorin akseleille
Käytämme koko piirustusta, mutta seuraava kulku näyttää kysymysten järjestyksen. Se estää tiimiä valitsemasta konetta ensin ja pakottamasta osaa siihen valintaan sen jälkeen.
Hiontareitin valinta
Lue koko akselipiirustus
Merkitse päiväkirjat, olkapäät ja toiminnalliset peruspisteet.
Useita kriittisiä halkaisijoita, portaat tai olakkeet?
Jos kyllä
Sylinterimäinen hiontapolku
Jos pitkä sileä runko myös hyödyttää, tarkista yhdistetty reitti.
Jos ei, jatka
Pitkä, tasainen, jatkuva ulkohalkaisija hyödyllisellä erävirtauksella?
Jos kyllä
Keskitön hiontapolku
Jos ei
Tarkista reitti piirustuksen avulla
Käytä sylinterimäisiä, keskittömiä tai molempia, jos kumpikin sopii.
Vuokaavio on suunnitteluapua. Materiaalin kunto, lämpökäsittely, jauhatusvara ja tarkastuspisteet kuuluvat edelleen lopulliseen prosessikatsaukseen.
Kun yksi akseli käyttää molempia menetelmiä
Yksi akseli saattaa tarvita useamman kuin yhden hiontamenetelmän. Jos siinä on pitkä sileä runko ja pienemmät toiminnalliset tapit, keskitön hionta voi määrittää sileän halkaisijan tehokkaasti. Lieriömäisellä hiomalla voidaan sitten viimeistellä tapit, jotka tarvitsevat suoran yhteyden keskiakseliin.
Pelkkä sileä osa ei tee koko komponentista sopivaa keskittömään hiontaan. Keskeytetty ominaisuus voi estää jatkuvan passin. Jaamme mieluummin prosessin, jossa geometria muuttuu, kuin vaarantaisimme pintoja, jotka paikantavat moottorikokoonpanon.
| Akselin kunto | Todennäköinen ensisijainen reitti | Syy | Tarkastuksen painopiste |
|---|---|---|---|
| Yksi pitkä, keskeytymätön halkaisija | Keskitön hionta | Jatkuva tuki ja tehokas virtaus sopivat geometriaan. | Halkaisijan tasaisuus, suoruus ja karheus kontrolloidulla pituudella. |
| Kaksi laakeritappia olkapäällä | Sylinterimäinen hionta | Päiväkirjojen tulee liittyä yhteen akseliin askeleesta huolimatta. | Lehden koot, lopputulos, sylinterimäisyys ja olkapääsuhde. |
| Yksinkertainen runko kriittisillä päätynapeilla | Yhdistetty reitti | Jokainen menetelmä käsittelee hyvin hallitsemaansa geometrian osaa. | Rungon koko plus tapin ja akselin välinen suhde lopullisen hionnan jälkeen. |
| Kiilaura, poikkireikä tai katkennut pinta hiontavyöhykkeen lähellä | Piirustustarkistus ennen reitin valintaa | Keskeytys voi vaikuttaa siihen, miten osa kulkee läpi tai sitä tuetaan. | Ominaisuuden sijainti, jäysteen kunto, paikallinen halkaisija ja ulostulo. |
Mitä kukin prosessi voi korjata ja mitä ei
Hionta on viimeistely. Se ei voi korjata jokaista alkupään päätöstä. Akselin tulee saapua oikealla materiaalilla, riittävällä hiontavaralla, käyttökelpoisilla peruspisteillä ja lämpökäsittelyllä jo harkittuna. Guanshuonasemakohtainen työstöprosessijättää hiontaan lämpökäsittelyn jälkeen, koska lämpö voi liikuttaa metallia.
| Kauppakerroksen oire | Mitä tarkistaa ensin | Prosessin vastaus | Mitä hionta ei voi piilottaa |
|---|---|---|---|
| Halkaisija on oikea, mutta päiväkirjat eivät kulje yhdessä | Peruspisteen akseli, keskipiste ja päiväkirjajärjestys | Tarkastele lieriömäistä hiontaa toimintaakselin ympäri. | Oikea paikallinen halkaisija ei todista samankeskisiä tappeja. |
| Koko vaihtuu pitkää tasaista vartta pitkin | Tuleva suoruus, tuki, pyörän kunto ja mittauspaikat | Tarkastele keskitöntä asetusta ja koko ohjattua pituutta. | Yksi mittaus lähellä päätä ei voi kuvata koko akselia. |
| Lopullisessa pinnassa näkyy vielä puhdistamattomia alueita | Hiontavara ja vääristymät lämpökäsittelyn jälkeen | Korjaa alkupään varastosuunnitelma ennen viimeistelypoiston lisäämistä. | Hionta ei voi luoda puuttuvaa massaa. |
| Epätasaisuus menee ohi, mutta kokoonpanovärinä säilyy | Runout, samankeskisyys, suoruus ja kokoonpanon peruspisteet | Mittaa geometrisia suhteita, älä pelkästään pintakäsittelyä. | Sileä pinta voi silti pyöriä väärän akselin ympäri. |
| Lämpökäsitelty akseli tarvitsee liiallista korjausta | Lämpökäsittelyreitti, esihiontasuoruus ja jäljellä oleva massa | Tarkista suoristus ennen lopullista hiontaa. | Ylimääräisen materiaalin poistaminen toiselta puolelta voi painaa tappia koon alle. |
Emme odota, että lopullinen hiomakone havaitsee, että piirustuksessa ei ole käyttökelpoista peruspistettä. Tarkastelun aikana päätämme, mitkä pinnat määrittelevät pyörimisen ja mikä operaatio luo ne. Tämä keskustelu on yleensä arvokkaampaa kuin toinen desimaali, joka lisätään yleiseen toleranssiin.
Hiontakyky ja tarkastus Guanshuossa
Guanshuolla on 26 CNC-sylinterihiomakonetta ja 6 erittäin tarkkaa keskitöntä hiomakonetta. Laajempi laitekanta sisältää 2 koneistuskeskusta, 3 sorvauskonetta ja 60 muuta CNC-konetta. Tällä sekoituksella tehdas voi yhdistää karkean työstön, käyttöominaisuudet, hionnan ja tarkastuksen yhdelle moottorin akselille.

Tarkastuslaitteistoon kuuluu kovuusmittarit, kaksiulotteiset projektorit, pinnan karheusmittarit, hammaspyörien mittauskeskukset ja sylinterimäisyysmittarit. Välineen on vastattava kysymystä. Karheustulos tukee pintavaatimusta. Sylinterimäisyyden tai loppumisen tarkistus koskee geometriaa. Kumpikaan ei korvaa toista.
Tarkkuushiotuille sileille moottorin akseleille Guanshuo julkaisee seuraavat valmiit arvot:
| Julkaistu tuotteen ominaisuus | Guanshuo sileän akselin arvo | Tuotesivulla luetellut tarkastuslaitteet |
|---|---|---|
| Pinnan karheus | Ra 0,4 mikrometriä tai alle | Pinnan karheuden testaaja |
| Mittojen tarkkuus | IT5 - IT6 | Kaksiulotteinen projektori ja sylinterimäisyystesteri |
| Suoruus | 0,01 mm tai alle | Sylinterimäisyystesteri ja vaihteiston mittauskeskus |
Nämä luvut ovat hyödyllisiä varhaisessa hankinnassa, koska ne osoittavat tehtaan julkaiseman sileän akselin valikoiman. Ne eivät korvaa osapiirustusta. Porrastetulla, uritetulla, ontolla tai erikoisakselilla on erilaiset pinnat ja peruspistesuhteet, joten sen hyväksymissuunnitelma tulee rakentaa tämän geometrian ympärille.
Mitä laittaa piirustukseen ja tarjouspyyntöön
Jos haluat vertailukelpoisia tarjouksia, älä pyydä vain "tarkkuushiontaa". Kerro tehtaalle, mikä tulos on tärkeä, ja anna prosessiinsinöörin selittää reitti. Hyödyllinen tarjouspyyntö sisältää:
- täydellinen akselipiirustus ja nykyinen tarkistus;
- materiaaliluokka ja lämpökäsittelyvaatimus;
- valmiit halkaisijat, toleranssit ja hiontapituudet;
- keskireiät, olakkeet, urat, kiilaurat, urat ja poikkireiät;
- laakerin, tiivisteen ja roottorin tapit, jotka määrittävät toimintaakselin;
- juoksu-, samankeskisyys-, sylinterimäisyys-, suoruus- ja karheusvaatimukset, jos niitä sovelletaan;
- erämäärä ja odotettu tuotantomalli;
- tarkastuspaikat, näytteenottosääntö ja raporttivaatimus;
- kaikki pinnat, jotka on jätettävä hiomatta tai suojattuna.
Haluamme vastaanottaa toiminnallisen vaatimuksen ja piirustuksen yhdessä. Jos tavallinen osa tarvitsee suurikokoista konsistenssia, keskitön hionta voi olla oikea ratkaisu. Jos kahden tapin täytyy pyöriä yhdellä akselilla, lieriömäinen hionta ansaitsee enemmän huomiota. Jos molemmat ehdot ovat olemassa, rakennamme yhdistetyn reitin sen sijaan, että teeskentelemme yhden koneen ratkaisevan kaikki ongelmat.
Usein kysytyt kysymykset
Kumpi on tarkempi, sylinterimäinen vai keskitön hionta?
Kumpikaan menetelmä ei ole yleisesti ottaen tarkempi. Lieriömäinen hionta soveltuu paremmin porras- tai hartia-akselien erillisten tappien välisen suhteen ohjaamiseen. Keskitön hionta soveltuu hyvin yhtenäisen ulkohalkaisijan ylläpitämiseen tasaisella akselilla. Tarkkuus riippuu prosessin sovittamisesta geometriaan ja oikean ominaisuuden mittaamisesta.
Voiko porrastettu moottorin akseli olla keskitön maa?
Porrastettu akseli voi sisältää tasaisen osan, joka hyötyy keskittömästä hionnasta, mutta askelmat ja olakkeet voivat estää jatkuvan läpikulun keskittömän asennuksen läpi. Sen kriittiset tapit tarkistetaan yleisesti lieriömäisen hiontaan, koska niiden on pysyttävä määritellyn akselin mukaisina.
Vaatiiko keskitön hionta keskireikiä?
Ei. Keskittömässä hionnassa akseli lepää hiomalaikan ja säätöpyörän välissä olevan työtukiterän päällä. Prosessissa ei käytetä keskireikiä osan tukemiseen.
Voiko yksi moottorin akseli käyttää molempia hiontamenetelmiä?
Kyllä. Tuotantoreitillä voidaan käyttää keskitöntä hiontaa pitkälle sileälle rungolle ja lieriömäistä hiontaa laakereille, tiivisteille tai päätytapeille, joiden on liityttävä akselin akseliin. Piirustusgeometria ja toiminnalliset peruspisteet määräävät, onko yhdistetty reitti hyödyllinen.
Minkä tarkkuuden Guanshuo julkaisee tasaisille moottorin akseleille?
Guanshuo julkaisee IT5-IT6-mittatarkkuuden, pinnan karheuden Ra 0,4 mikrometriin asti ja suoruuden 0,01 mm:n sisällä tarkkuushiotuille sileille moottorin akseleille. Muut akselin geometriat tulee tarkistaa niiden omien piirustusten ja tarkastusvaatimusten perusteella.
Lähetä piirustus kohteen halkaisijalla
Guanshuo voi tarkastella akselin geometriaa, kriittisiä tappia, lämpökäsittely- ja erävaatimuksia ja suunnitella sitten lieriömäisen, keskittömän tai yhdistetyn hiontareitin valmiin toiminnon ympärille.
Lähetä moottorin akselin tarjouspyyntö