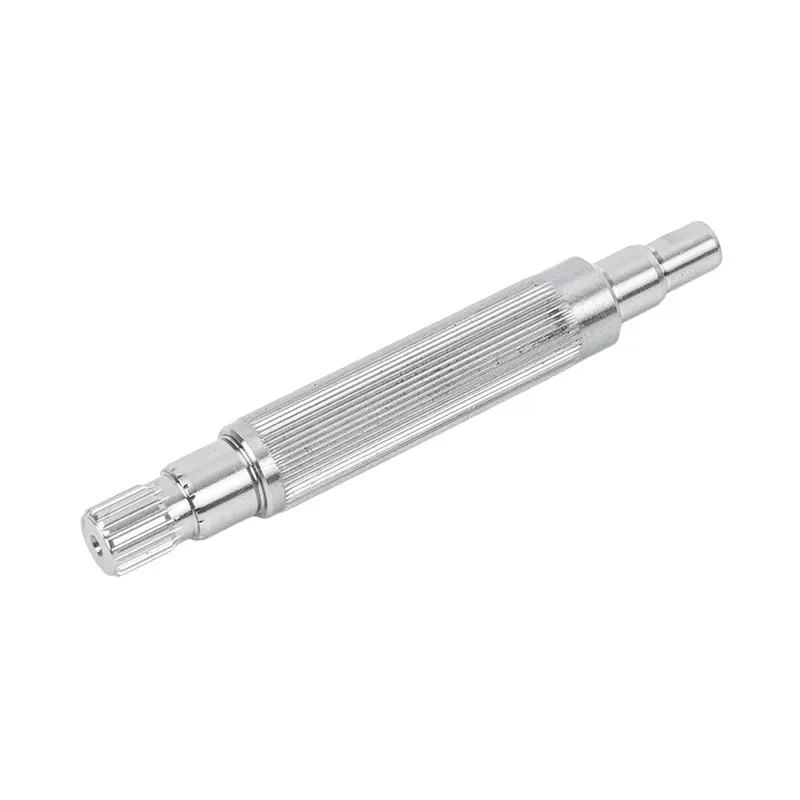
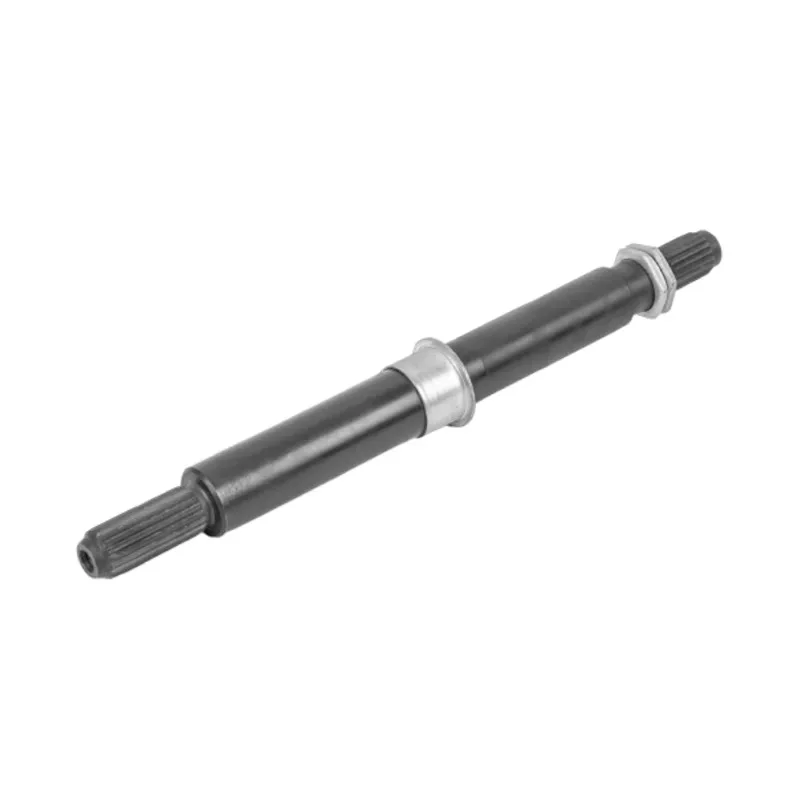
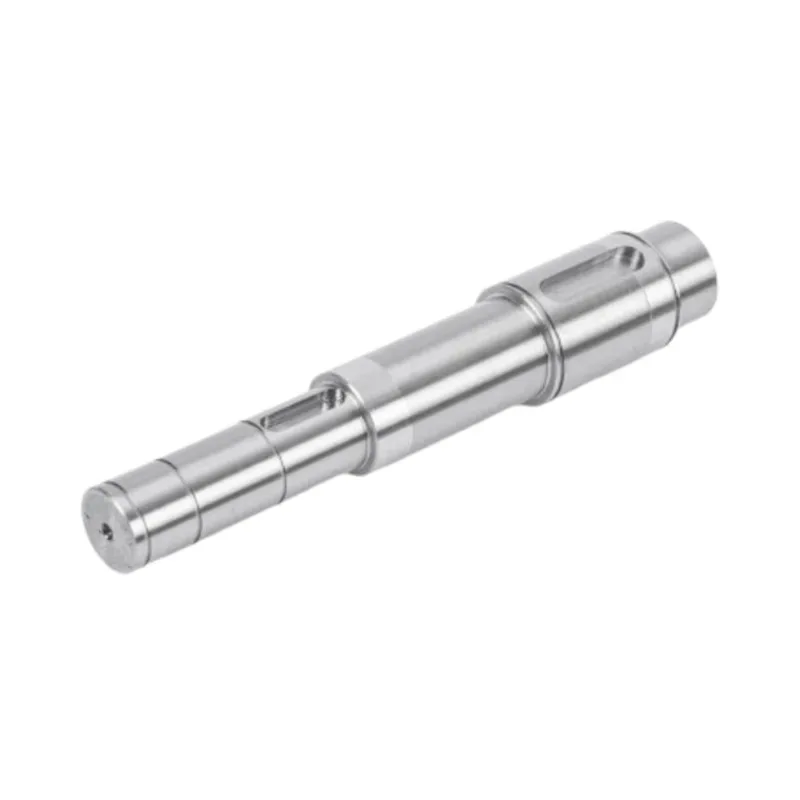
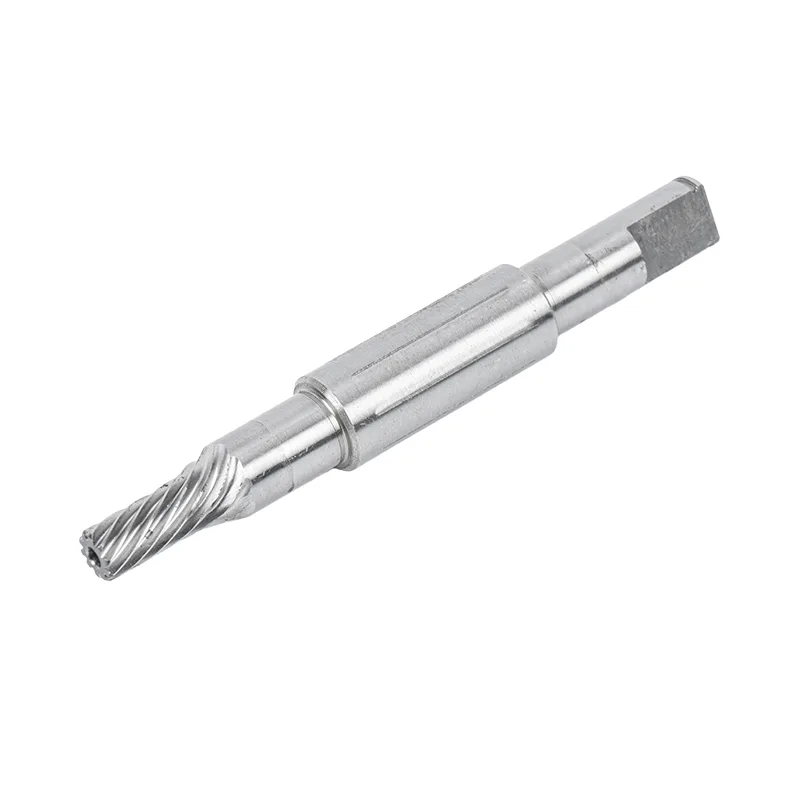
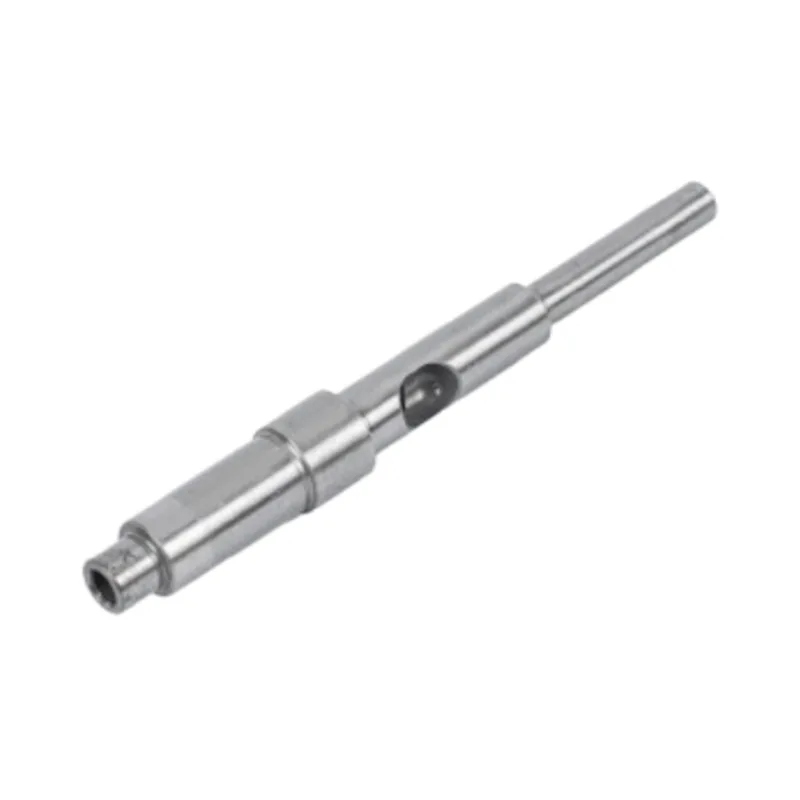
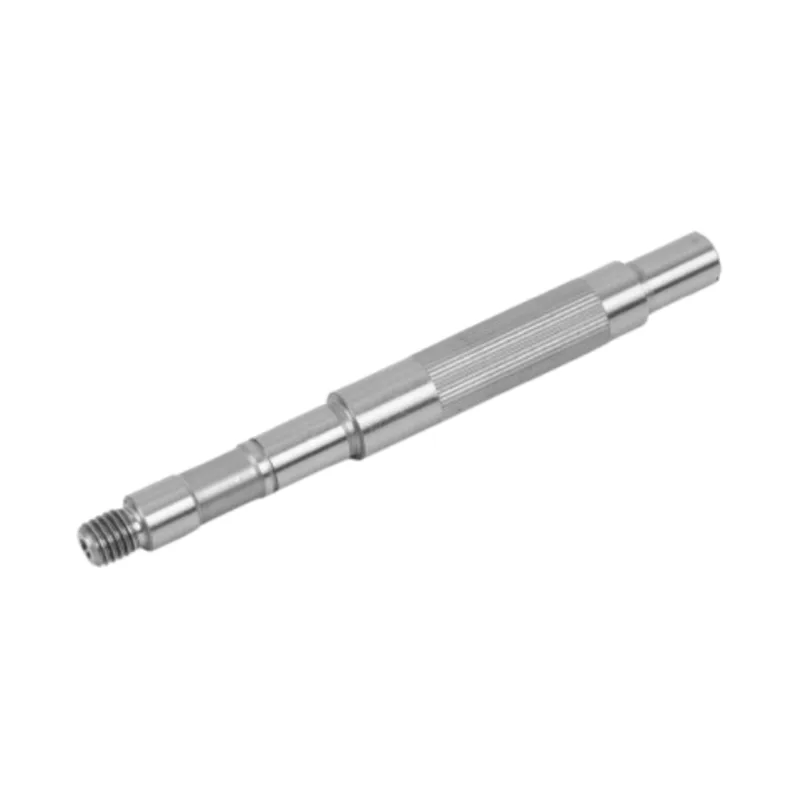
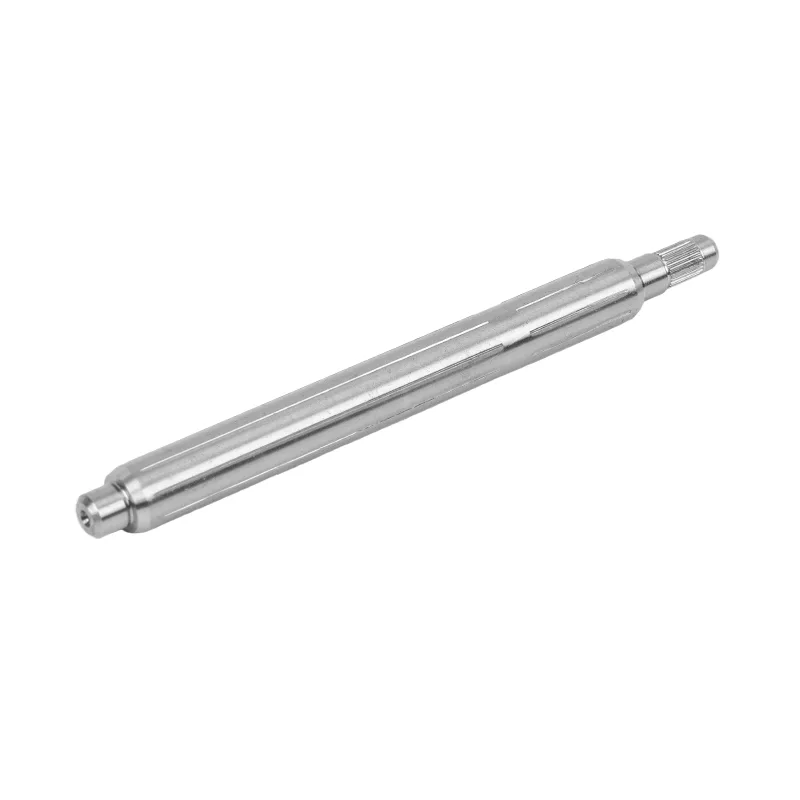
Nopea vastausTarkkuusakselityöstö tekee terästankosta valmiin moottorin akselin kuuden aseman kautta: materiaalin tarkastus, CNC-sorvaus ja jyrsintä, ura- tai hammaspyöräleikkaus, lämpökäsittely, tarkkuushionta ja lopputarkastus. Hionta tulee aina karkaisun jälkeen, koska lämpökäsittely liikuttaa metallia. Tämä järjestys pitää IT5 - IT6 -toleranssin, suoruuden 0,01 mm:n sisällä ja valmiin akselin pinnan viimeistelyn Ra≤0,4 μm.
A valmismoottorin akselinäyttää yksinkertaiselta. Kirkas terästanko, muutama askelma, ehkä kiilaura. Ulkonäkö kätkee sisäänsä kuuden koneen, kahden osaston ja joukon päätöksiä, joiden on tapahduttava oikeassa järjestyksessä. Tee tilaus väärin ja akseli on romu. Tässä artikkelissa käydään läpi Guanshuo Precisionin kerrosta asemalta asemalta ja selitetään, mitä kukin niistä vaikuttaa valmiiseen osaan.
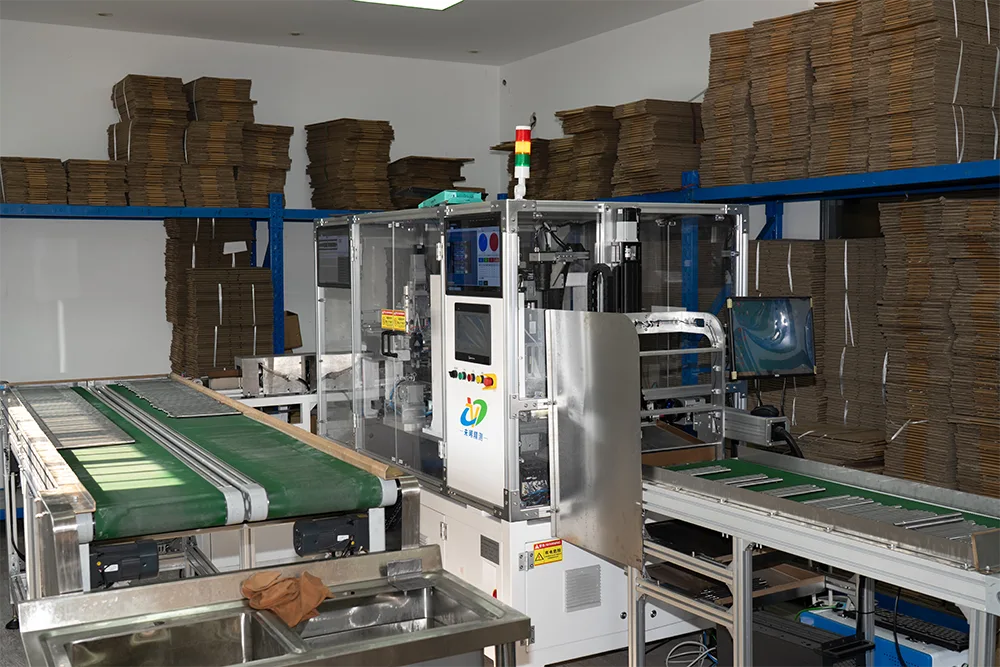
Jokainen akseli seuraa samaa selkäranka. Yksinkertaiset akselit ohittavat aseman tai kaksi. Karkaistut, uralliset akselit käyttävät kaikkia kuutta.
| # | asema | Mitä se asettaa |
|---|---|---|
| 1 | Saapuvan materiaalin tarkastus | Laatu, kemia ja palkin kunto |
| 2 | CNC-sorvaus ja jyrsintä | Halkaisijat, askelmat, kierteet, kiilaurat |
| 3 | Hobbing ja uritusleikkaus | Spline ja hammaspyörän hampaat |
| 4 | Lämpökäsittely | Kovuus, voima, väsymys kesto |
| 5 | Sylinterimäinen ja keskitön hionta | Lopullinen koko, pyöreys, viimeistely |
| 6 | Lopputarkastus | Todista, että osa vastaa piirustusta |
Akseli käynnistyy tankovarastona. Ennen kuin yksittäinen leikkaus tehdään, tanko tarkistetaan piirustukseen nähden. Laji, myllytodistus, halkaisija ja pinnan kunto tarkistetaan.
Tämä asema näyttää paperityöltä, mutta se estää kalleimman vian. Jos myymälään tulee väärä laatu, kukaan ei huomaa, ennen kuin lämpökäsittely ei saavuta kovuutta. Silloin koneistustunnit ovat jo kuluneet. Guanshuon akselit on valmistettu 45# hiiliteräksestä, 40Cr ja 4140 seosteräksestä, 20CrMnTi-kotelokarkaisuteräksestä ja 304 tai 316L ruostumattomasta teräksestä, joten laatusekaannukset ovat todellinen riski jäädä kiinni tähän.
Tässä akseli saa muotonsa. Tanko käännetään karkeisiin halkaisijoihinsa, portaat leikataan ja jyrsintätyöt lisäävät kiilauria, litteitä ja poikkireikiä.
Tärkeä yksityiskohta on se, kuinka monta asetusta se vaatii. Joka kerta kun osa puretaan ja kiristetään uudelleen, ominaisuuksien väliin hiipii pieni virhe. Sorvausjyrsinkoneet leikkaavat sorvaus- ja jyrsintätoiminnot yhdellä kiinnityksellä, joten kiilaura pysyy halkaisijansa mukaan, johon se istuu. Guanshuossa on 3 sorvausjyrsintäyhdistelmäkonetta ja 2 koneistuskeskusta noin 60 yleisen CNC-koneen rinnalla, joten monimutkaiset akselit voidaan reitittää yhden kokoonpanon koneelle, kun taas yksinkertaisemmat akselit toimivat muualla.
Konemiehet jättävät hiomamassaa laakereille täällä, yleensä muutaman millimetrin kymmenesosan. Liian vähän ja hionta ei pysty poistamaan kovettumisen aiheuttamaa vääntymää. Liikaa ja hionta kestää kauemmin ja lämmittää osaa. Tuon korvauksen päättäminen on yksi kuiluliikkeen hiljaisista taidoista.

Akselit, jotka ajavat hampaiden läpi avaimen sijaan, menevät hobbing-osastolle. Keittotaso leikkaa uran tai hammaspyörän muodon, kun akseli pyörii samaan aikaan leikkurin kanssa. Guanshuolla on 6 hobbing-konetta tätä työtä varten.
Splinin tarkkuus mitataan jakovirheellä, joka tarkoittaa, kuinka tasaisesti hampaat ovat akselin ympärillä. Epätasaiset hampaat tarkoittavat, että jotkut hampaat kantavat enemmän kuormaa kuin toiset, ja ne hampaat rikkoutuvat ensin. Toleranssit kestiväturitetut akselitheijastaa muotoa:
| Spline muoto | Jakovirhe | Merkki |
|---|---|---|
| Involuutio | ≤0,015 - 0,03 mm | Itsekeskittyvä, iso juurifilee, paras väsymislujuus |
| Suorakulmainen | ≤0,02 mm | Vahva iskun alla ja epäkeskokuormituksessa |
| Kolmion muotoinen | ≤0,01 - 0,02 mm | Hienot hampaat, itsekeskittyvä, kevyempiin kuormiin |
Kierteisen kiilahampaan kyljet viimeistellään arvoon Ra ≤ 0,8 - 1,6 μm, ja kiilasymmetria pidetään arvossa ≤ 0,02 mm. Tällä pinnalla on merkitystä, koska kyljet liukuvat hieman kuormituksen alaisena ja karkea kylki naarmuuntuu ja kuluu. Hammasjuurifilee leikataan R0,3 - R0,8, mikä levittää stressiä juurissa sen sijaan, että se keskittyisi. Juurifileet ovat kohtia, joissa spline-hampaat halkeilevat, joten tämä säde on väsymysominaisuus, ei kosmeettinen.
Koneistus antaa akselille sen muodon. Lämpökäsittely antaa sille vahvuuden. Osa on karkaistu ja karkaistu ytimen sitkeyden saavuttamiseksi tai induktiokarkaistu, jos vain pinnan täytyy olla kova.
Mikä reitti riippuu työtehtävästä. Akseli, jonka tulee vastustaa taivutusväsymystä koko osassaan, on läpikarkaistu. Akseli, joka tarvitsee kovaa laakeritappia kovan ytimen päälle, saa induktiokarkaisun pelkästään kyseiseen laakeriin. Kovettumisluokat, kuten 20CrMnTi, on hiiltynyt, mikä muodostaa kovan kuoren pehmeän, iskuja vaimentavan ytimen päälle. Tyypillinen valmis kovuus on 42 - 48 HRC, ja karatason akseleiden kovuus on 60 - 65 HRC.
Hionta on paikka, jossa akselista tulee tarkkuusosa. Kaikki ennen tätä on valmistautumista. Guanshuolla on 26 CNC-sylinterihiomakonetta ja 6 erittäin tarkkaa keskitöntä hiomakonetta, jotka ovat tehtaan suurin yksittäinen laitelohko.
Akseli pidetään keskipisteiden välissä ja hiotaan halkaisija kerrallaan. Koska se käynnistää omat keskireikänsä, jokainen tappi on samankeskinen jokaisen toisen kanssa. Tämä menetelmä soveltuu porrastetuille akseleille, laakerien istukkaille ja kaikkeen, jossa halkaisijoiden on oltava toisiaan vastaavat.
Akseli lepää terällä hiomalaikan ja säätöpyörän välissä ilman keskikohtia. Osat syötetään läpi jatkuvasti. Se on nopea ja se on erinomainen pitämään yhden tasaisen halkaisijan pitkän, hoikan akselin alaspäin ilman, että osa taipuisi. Tämä on tavallinen tapasileät akselitmäärässä.
| Sylinterimäinen hionta | Keskitön hionta | |
|---|---|---|
| Osa pidetään | Keskustojen välissä | Terällä, ilman tukea |
| Paras | Halkaisijoiden välinen samankeskisyys | Koon yhtenäisyys koko pituudella |
| Puvut | Porrastetut ja monihalkaisijaiset akselit | Pitkät sileät varret, suuri volyymi |
| Läpäisykyky | Hitaammin, osa kerrallaan | Nopea, jatkuva syöttö |
Useimmat akselit käyttävät molempia. Keskustaton hionta saa sileän rungon nopeasti kokoon, sitten lieriömäinen hionta viimeistelee kriittiset tapit. Yhdessä ne tarjoavat IT5-IT6-tarkkuuden, suoruuden 0,01 mm:n sisällä ja Ra≤0,4 μm. Ultraviimeistelykierroksella pinta voi saavuttaa Ra 0,2 μm.

Jäähdytysneste ei ole yksityiskohta tässä. Kuiva tai huonosti suunnattu jäähdytysnestevirta antaa pinnan lämmetä, mikä voi polttaa maakerroksen ja jättää silmälle näkymättömiä pehmeitä kohtia. Kuljettajat tarkkailevat pyörän pukujen kuntoa ja jäähdytysnesteen virtausta yhtä tarkasti kuin he katsovat kokolukemaa.
Akseli ei ole valmis, kun se lähtee hiomakoneesta. Se on valmis, kun se on mitattu. Guanshuossa on 6 henkilöä laatuosastolla ja omistettu instrumenttihuone.
| Instrumentti | Mitä se tarkistaa |
|---|---|
| Sylinterimäisyysmittari | Pyöreys, sylinterimäisyys, juoksevuus |
| Pinnan viimeistelymittari | Ra lehtien ja sinettien pinnalla |
| Kaksiulotteinen projektori | Profiilit, kiilaurat, viisteet, säteet |
| Vaihteiden mittauskeskus | Splinin ja hammaspyörän hampaiden tarkkuus |
| Kovuusmittari | Lämpökäsittelyn tulos |
| Automaattinen optinen tarkastus | Suurinopeuksinen mittaseulonta tilavuuden suhteen |
Optinen tarkastussarja on tärkein tuotantoajoissa. Käsimittaus ottaa näytteitä erästä. Optinen tarkastus seuloa osia jatkuvasti, joten ajautuminen jää kiinni sen tapahtuessa eikä kuormalavan pakkauksen jälkeen.
Akselien valmistuksen tärkein yksittäinen sääntö on, että hionta seuraa karkaisua. Se kuulostaa itsestään selvältä kerran sanotulta, mutta se on ero akselin, jolla on toleranssi käytössä, ja sellaisen akselin välillä, jolla ei ole toleranssia.
Karkaisu lämmittää terästä ja jäähdyttää sitä nopeasti. Metalli muuttaa rakennetta ja osa liikkuu. Ennen kovettumista lopulliseen kokoon viimeistelty akseli tulee ulos uunista toleranssin ulkopuolella, pyöreänä ja usein taipuneena. Mikään hoito aiemmilla asemilla ei voi estää sitä. Hionta kovettumisen jälkeen poistaa vääristymät ja asettaa todellisen lopullisen geometrian.
Jotkut toimittajat jättävät jälkikarkaisun väliin säästääkseen kustannuksia. Osat mittaavat hyväksyttävästi huoneenlämmössä näytteen perusteella ja aiheuttavat sitten laakerikohinaa ja varhaista kulumista kentällä. Tämä on yksi syy kysyä toimittajalta suoraan heidän prosessireittiään, ei vain hintaa.
Konemäärät eivät ole markkinointia. He kertovat sinulle, mitä kauppa itse asiassa valvoo talon sisällä.
Liikkeen, jossa on sorvit mutta ei hiomakoneita, täytyy lähettää kriittinen askel ulos. Kauppa, jossa on hiomakoneet, mutta ei hobbingia, tekee alihankintana jokaisen uritetun akselin. Jokainen yhteysvastuun vaihto lisää läpimenoaikaa, kustannuksia ja tilaa tilivelvollisuudelle. Guanshuo jatkaa sorvausta, jyrsintää, hobbingia, lämpökäsittelyä, hiontaa ja tarkastusta saman katon alla, minkä vuoksi koko reitti voidaan ilmoittaa yhtenä hintana ja yhtenä toimituspäivänä.
Tehdas on toiminut tällä tavalla vuodesta 2016. Se toimii ISO9001-standardin mukaisesti, sillä on 11 patenttiteknologiaa, ja se on tunnustettu kansallisen tason korkean teknologian yritykseksi, jossa on yli 50 työntekijää, mukaan lukien omistautunut suunnittelu- ja laatutiimi. Tämän reitin akselit menevät uusiin energiaajoneuvojen vetomoottoreihin, teollisuusautomaatioon ja robotiikkaan, tarkkuusinstrumentteihin, lääketieteellisiin laitteisiin ja huippuluokan kodinkoneisiin.
 Precision Ground Smooth Akseli
 Yksivaiheisen moottorin akseli
 Moniurainen moottorin akseli
 Ontto moottorin akseli
Lähetä piirustus tai näyte Guanshuo Precisionille. Koko reitti kulkee talon sisällä tangon tarkastuksesta keittämiseen, lämpökäsittelyyn ja tarkkuushiontaan asti mitattuun loppuraporttiin.
Pyydä tarjous Tai tavoittaa joukkueenyhteydenottosivu.