Akselin oikaisu korjaa koneistuksen jälkeen jäävän tai lämpökäsittelyn aikana ilmenevän taivutuksen. Tarkkuusmoottorin akselille se kuuluu normaalisti karkaisun jälkeen ja ennen lopullista hiontaa. Tehdas mittaa ensin akselin määritettyjä peruspisteitä vasten, tekee tarvittaessa ohjatun korjauksen ja mittaa uudelleen. Lopullinen hionta tuo sitten lehtien kokoon ja viimeistelyyn. Hyödyllisessä piirustuksessa on ilmoitettava valvottu pituus, peruspiste, suoruus tai juoksutoleranssi ja tuotantovaihe, jossa vaatimusta sovelletaan.
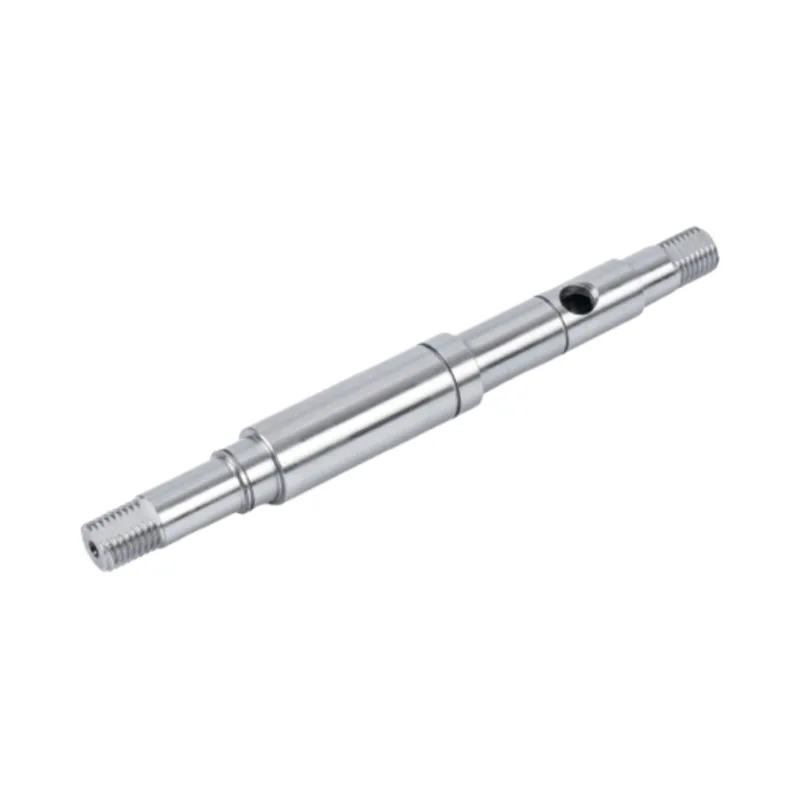
Valitse sylinterimäinen hionta porrastetuille, olakkeille ja monihalkaisijaisille moottorin akseleille, kun useiden tappien on pysyttävä yhdelle akselille. Valitse keskitön hionta pitkille, sileille akseleille, kun yhtenäinen ulkohalkaisija ja tehokas erävirtaus ovat tärkeimmät vaatimukset. Joillakin tuotantoreiteillä käytetään molempia: keskitön hionta käsittelee tasaisen rungon tehokkaasti, sitten lieriömäinen hionta viimeistelee kriittiset laakerit tai tiivistetapit suhteessa akselin akseliin.
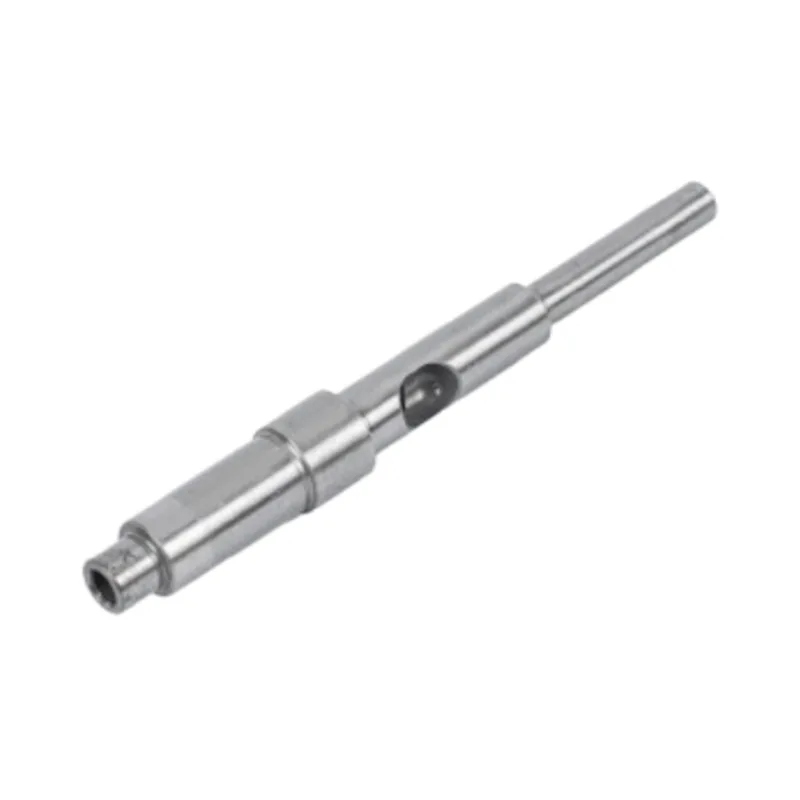
Lyhyt vastaus: akselin poraus poistaa paljon enemmän painoa kuin voimaa. Poista reikä puolet ulkohalkaisijasta ja menetät neljänneksen painosta, mutta vain noin kuusi prosenttia vääntöjäykkyydestä. Tämän kaupan takia onttoja akseleita on olemassa, ja sen ymmärtäminen on sinun päättämäsi.
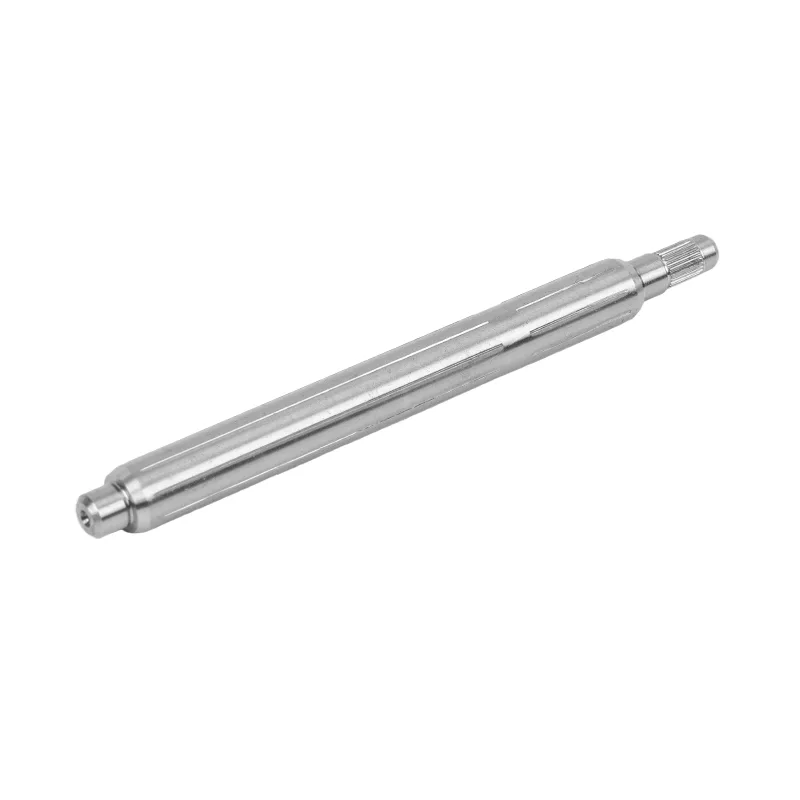
Pumpussa tai tuulettimessa moottorin akselin tarvitsee tuottaa vain vääntömomenttia. Servokäytössä, robotin nivelessä tai CNC-akselissa sen on myös toimitettava asema. Muutaman mikronin juoksu akselissa muuttuu näkyväksi virheeksi robottivarren päässä, ja käyttäjä kuulee vinkun. Tämä ero muuttaa mitkä tekniset tiedot ovat tärkeitä. Tämä opas kattaa Guanshuon automaatiota varten rakentamat akselit ja ne erottavat numerot.
Melkein jokainen moottorin akselikysymys päätyy tähän: mikä teräs? Rehellinen vastaus on, että ei ole parasta arvosanaa, on vain paras ottelu. Märkässä ilmassa elävä pumpun akseli ja vääntömomenttia tuhat kertaa tunnissa kääntävä vetoakseli epäonnistuvat täysin eri tavoin. Tässä oppaassa verrataan Guanshuon todellisuudessa suorittamia arvosanoja ja annetaan sinulle polku valita yksi.
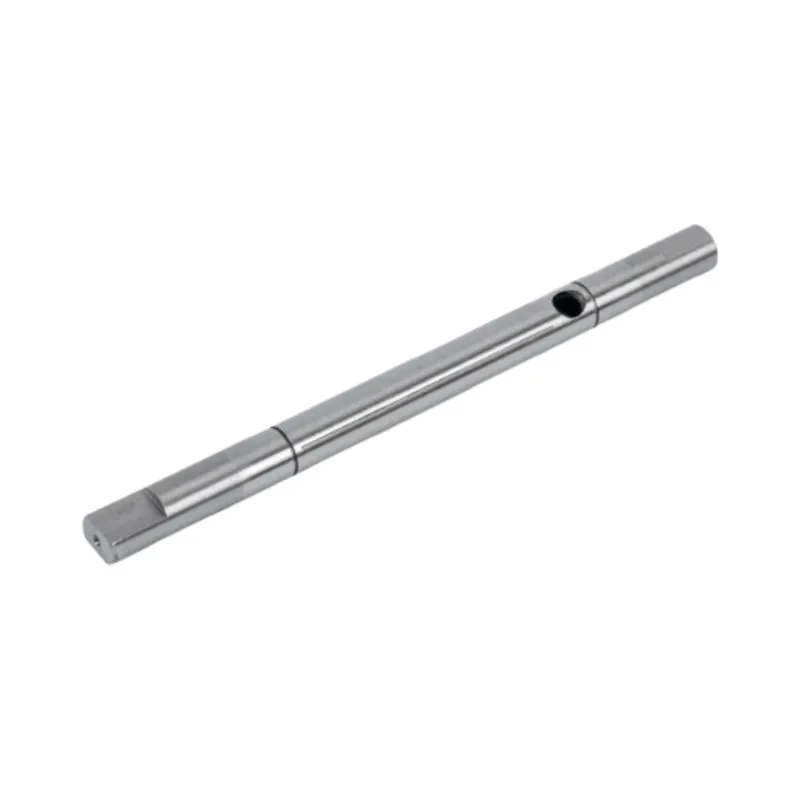
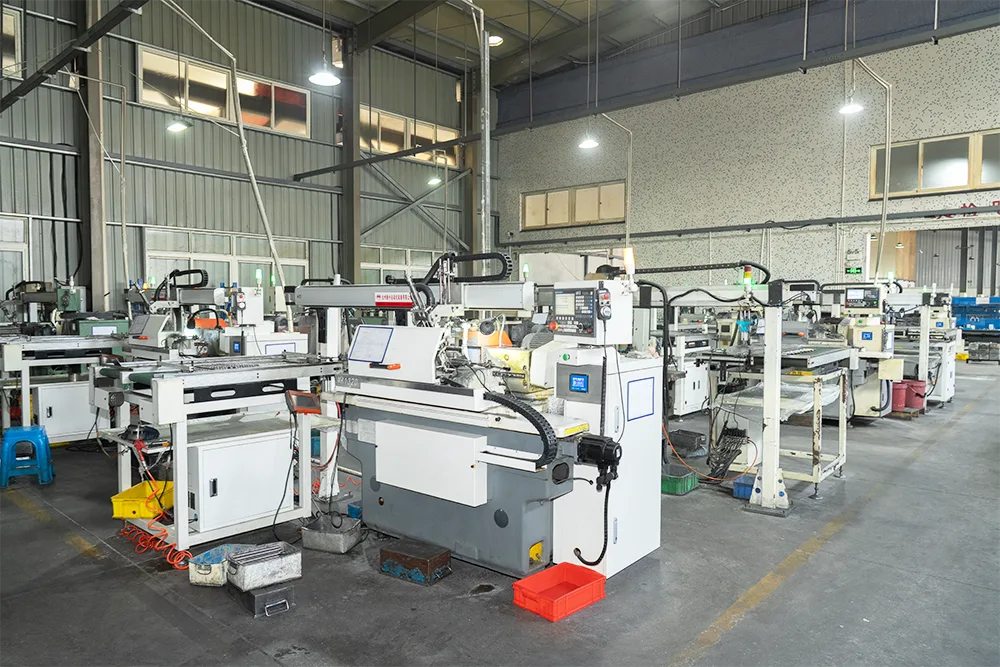
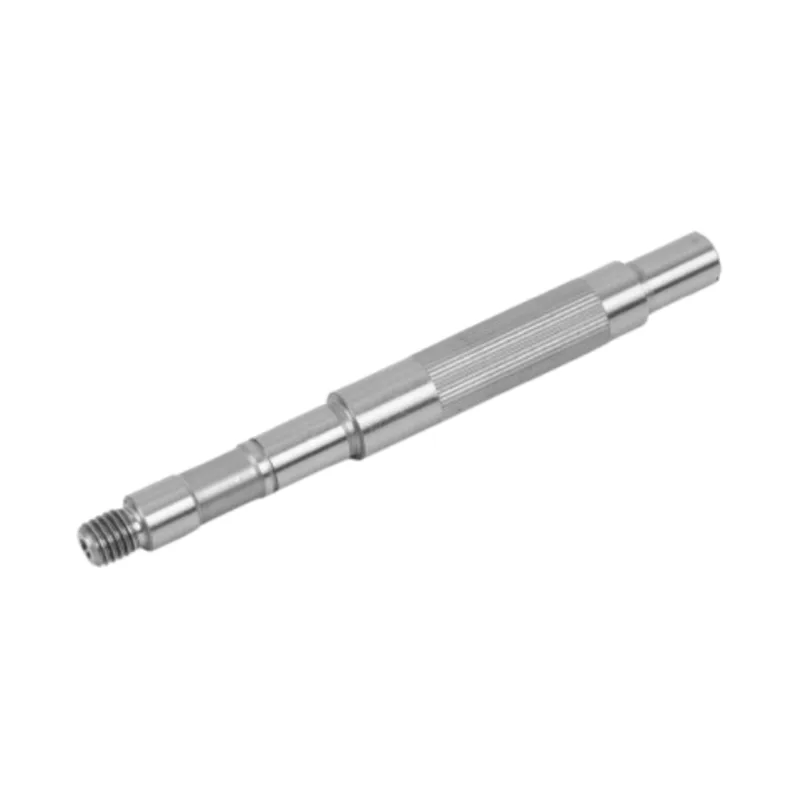
Tarkkuusakselityöstö tekee terästankosta valmiin moottorin akselin kuuden aseman kautta: materiaalin tarkastus, CNC-sorvaus ja jyrsintä, ura- tai hammaspyöräleikkaus, lämpökäsittely, tarkkuushionta ja lopputarkastus. Hionta tulee aina karkaisun jälkeen, koska lämpökäsittely liikuttaa metallia. Tämä järjestys pitää IT5 - IT6 -toleranssin, suoruuden 0,01 mm:n sisällä ja valmiin akselin pinnan viimeistelyn Ra≤0,4 μm.
Käytämme evästeitä tarjotaksemme sinulle paremman selauskokemuksen, analysoidaksemme sivuston liikennettä ja mukauttaaksemme sisältöä. Käyttämällä tätä sivustoa hyväksyt evästeiden käytön. Tietosuojakäytäntö


 25 2026-08
 25 2026-08
 19 2026-08
 19 2026-08
 19 2026-08
 19 2026-08